Prečo bilancia toku materiálu určuje efektivitu výrobnej linky na drvenie a brúsenie plastov
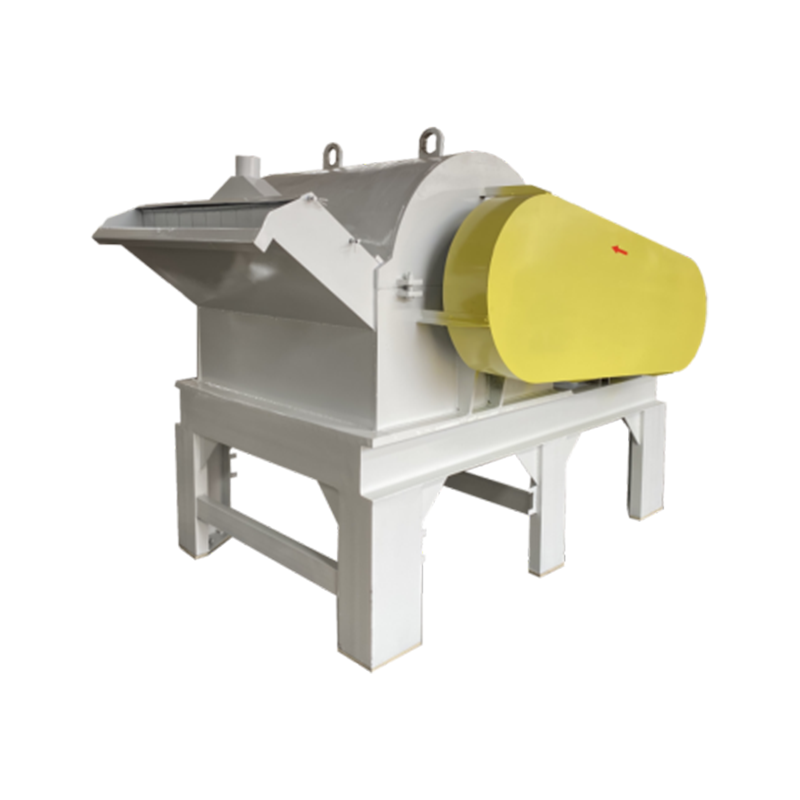
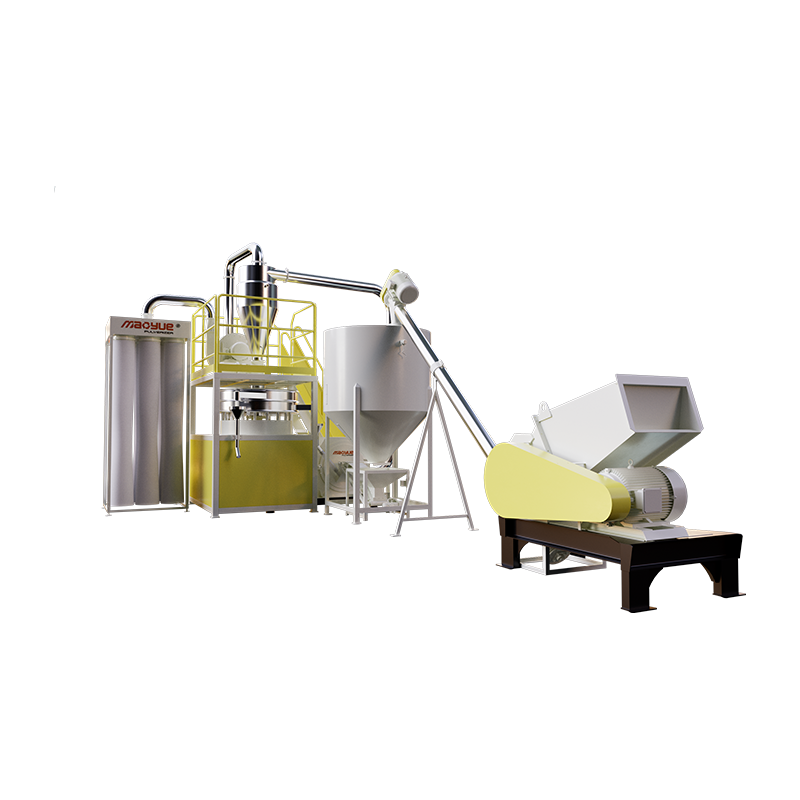
Výkon a Výrobná linka na drvenie a brúsenie plastov nie je určované iba zariadením na drvenie alebo drvenie. Namiesto toho stabilita výroby závisí od rovnováhy toku materiálu počas celého procesu. Ak drvič podáva materiál rýchlejšie, ako ho dokáže spracovať drvič, medzi jednotlivými fázami sa hromadí prebytočné zásoby, čo zvyšuje spotrebu energie a spôsobuje nekonzistentnú výrobu. Naopak, nedostatočné kŕmenie vedie k nedostatočne využívanému zariadeniu, čo znižuje celkový výkon.
Moderné výrobné linky sa preto zameriavajú na prispôsobenie kapacity drvenia, dopravnej rýchlosti, medziskladovacieho objemu a účinnosti drvenia. Optimalizáciou týchto parametrov ako kompletného systému môžu výrobcovia dosiahnuť nepretržitú prevádzku pri zachovaní konzistentnej kvality prášku a minimalizácii zbytočného opotrebovania zariadenia.
| Procesná fáza | Cieľ optimalizácie |
| Primárne drvenie | Jednotná veľkosť podávania častíc |
| Preprava materiálu | Stabilný prietok hmoty bez blokovania |
| Rozdrvenie | Konzistentná morfológia častíc |
| Zbierka púdru | Efektívna regenerácia s minimálnou stratou prachu |
Klasifikácia vzduchu má väčší vplyv ako rýchlosť mletia
Mnoho operátorov sa pokúša zvýšiť produkciu zvýšením rýchlosti kotúča, ale účinnosť klasifikácie častíc má často väčší vplyv na konečnú kvalitu prášku. V rámci a Linka na drvenie a drvenie plastov , klasifikačný systém vzduchu určuje, ktoré častice sa vypustia a ktoré sa vrátia na ďalšie mletie. Správna distribúcia prúdu vzduchu minimalizuje príliš veľké častice a zároveň zabraňuje nadmernému mletiu, ktoré vytvára zbytočné jemné častice.
Optimalizácia účinnosti klasifikácie zlepšuje opakovateľnosť procesu, znižuje spotrebu energie na tonu materiálu a produkuje prášky s jednotnejšou morfológiou. To je obzvlášť cenné pre aplikácie vyžadujúce stabilnú objemovú hustotu a predvídateľné správanie pri ďalšom spracovaní.
- Vyvážené prúdenie vzduchu zlepšuje účinnosť separácie častíc.
- Riadený čas zotrvania zabraňuje nadmernému mletiu.
- Stabilná klasifikácia znižuje rozdiely vo veľkosti častíc medzi výrobnými šaržami.
- Efektívna regenerácia prášku znižuje materiálové straty a náklady na údržbu.
Navrhovanie výrobných liniek podľa charakteristík materiálu namiesto kapacity zariadenia
Bežnou inžinierskou chybou je výber zariadenia iba na základe menovitej kapacity. V skutočnosti rôzne polyméry vykazujú jedinečné lomové správanie, tepelnú citlivosť a elasticitu, čo si vyžaduje prispôsobené konfigurácie procesu. PE, EVA, PVC, PP a technické plasty reagujú odlišne na tlakové sily a podmienky brúsenia kotúčov, vďaka čomu je zosúladenie procesov dôležitejšie ako jednoduché zväčšovanie veľkosti stroja.
Z tohto dôvodu efektívny Výrobná linka na drvenie a brúsenie plastov by mala byť konfigurovaná podľa charakteristík suroviny, cieľovej distribúcie veľkosti častíc, stratégie chladenia a spôsobu dopravy. Navrhovanie celého výrobného toku okolo materiálu výrazne zlepšuje stabilitu priepustnosti a zároveň znižuje celkové náklady na vlastníctvo počas životného cyklu zariadenia.
Konzistentnosť inžinierstva sa začína pri každom komponente procesu
Za spoľahlivým Linka na drvenie a drvenie plastov nie je len pokročilé vybavenie, ale aj presná výroba každého rotujúceho komponentu, brúsneho kotúča, dopravného modulu a systému riadenia prietoku vzduchu. Aj malé vylepšenia rozmerovej tolerancie, dynamického vyváženia a presnosti montáže môžu výrazne zlepšiť opakovateľnosť procesu a znížiť požiadavky na dlhodobú údržbu.
Táto inžinierska filozofia viedla Changzhou Mao Yue Intelligent Equipment Co., Ltd. počas 30-ročného rozvoja priemyslu. Ako priekopník na trhu plastových drvičov vyrába spoločnosť každý komponent podľa európskych noriem kvality. Jeho kotúčové drviče sú uznávané pre výrobu práškov s úzkou distribúciou veľkosti častíc a vynikajúcou tekutosťou, podporujúce náročné aplikácie v rotačnom lisovaní, predzmesi a spracovaní polymérov, kde konzistencia prášku priamo ovplyvňuje výkonnosť produktu po smere výroby, a nie jednoducho splnenie cieľov objemu výroby.


 中文简体