

 中文简体
Recyklovaný PVC prášok umožňuje výrobcom okenných profilov opätovne použiť výrobný odpad, znížiť plytvanie materiálom a zlepšiť využitie surovín. Pridanie recyklovaného materiálu však môže niekedy spôsobiť povrchové chyby v hotových profiloch, vrátane čiernych škvŕn, drsných povrchov, vyvýšených častíc, pruhov a nerovnomerného lesku.
Spôsobuje recyklovaný PVC prášok vždy tieto problémy? Nie. Kvalita povrchu je ovplyvnená niekoľkými faktormi, vrátane kontaminácie materiálu, distribúcie veľkosti častíc, predchádzajúcej histórie tepelného spracovania, kompatibility receptúry a podmienok vytláčania.
Kľúčom je zistiť, či problém pochádza z recyklovaného materiálu, procesu pulverizácie alebo následnej vytlačovacej linky.
Tento článok skúma hlavné príčiny povrchových defektov v profiloch okien z recyklovaného PVC, vysvetľuje, ako identifikovať ich zdroje, a diskutuje o tom, ako môžu správne procesy drvenia PVC a kontrola surovín zlepšiť konzistenciu prášku.
Aké povrchové chyby sa môžu vyskytnúť v okenných profiloch z recyklovaného PVC?
Rôzne povrchové chyby môžu naznačovať rôzne problémy súvisiace so surovinami, extrúziou alebo následným spracovaním. Ich vzhľad, umiestnenie a frekvencia môžu poskytnúť užitočné vodítka na identifikáciu zdroja.
Tieto vzťahy sú skôr predbežnými diagnostickými indikátormi než definitívnymi závermi o príčinách a následkoch. Tá istá chyba môže vyplynúť z viacerých faktorov, takže na ďalšie skúmanie sú potrebné výrobné záznamy a kontrolované skúšky.
Čierne škvrny a tmavé inklúzie
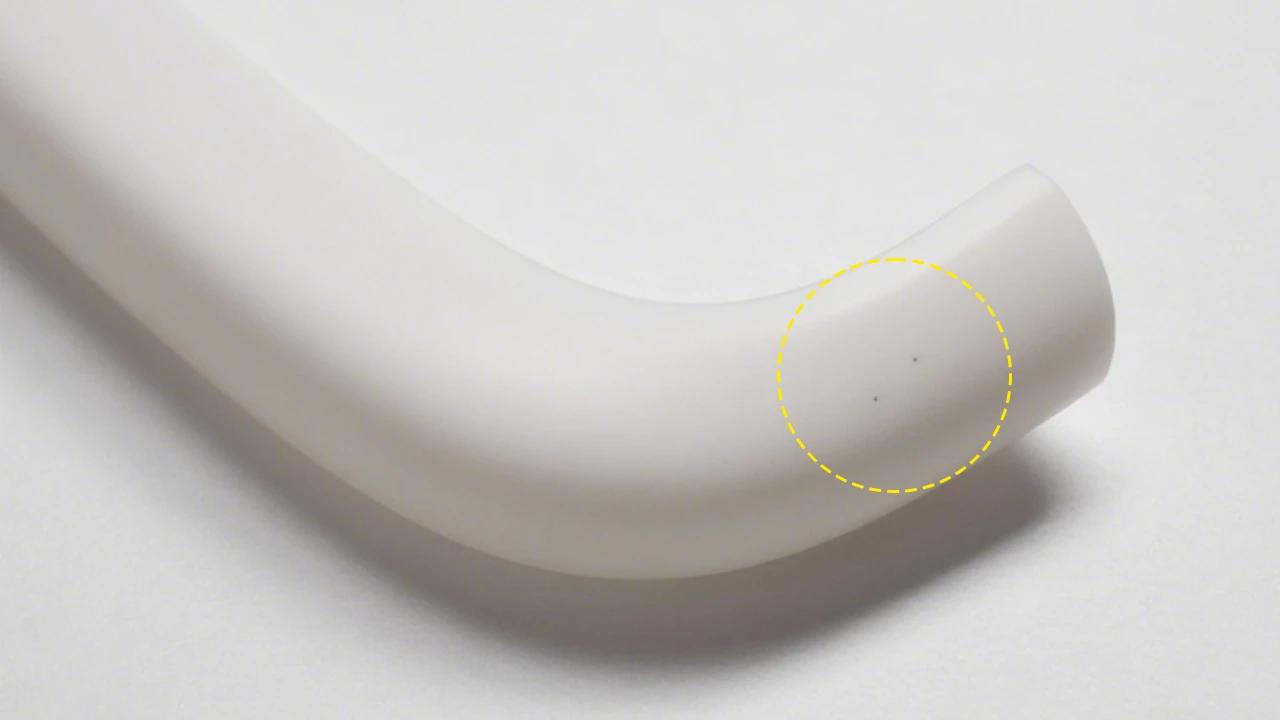
Čierne škvrny sú obzvlášť viditeľné na bielych alebo svetlých PVC okenných profiloch. Aj malý počet škvŕn môže ovplyvniť vzhľad produktu a prijatie kvality.
Môžu pochádzať z cudzích materiálov v recyklovanom PVC, predtým degradovaného materiálu alebo nahromadených usadenín vo vnútri extrudéra alebo matrice.
Ak sa čierne škvrny výrazne zvýšia po zavedení konkrétnej šarže recyklovaného materiálu, najskôr by sa mala skontrolovať surovina a práškový prášok z tejto šarže. Ak sa počas nepretržitej výroby postupne objavujú čierne škvrny, je potrebné preskúmať aj nahromadenie zariadenia a lokálne prehriatie vo vnútri vytláčacieho systému.
Drsné povrchy, vyvýšené častice a pruhy
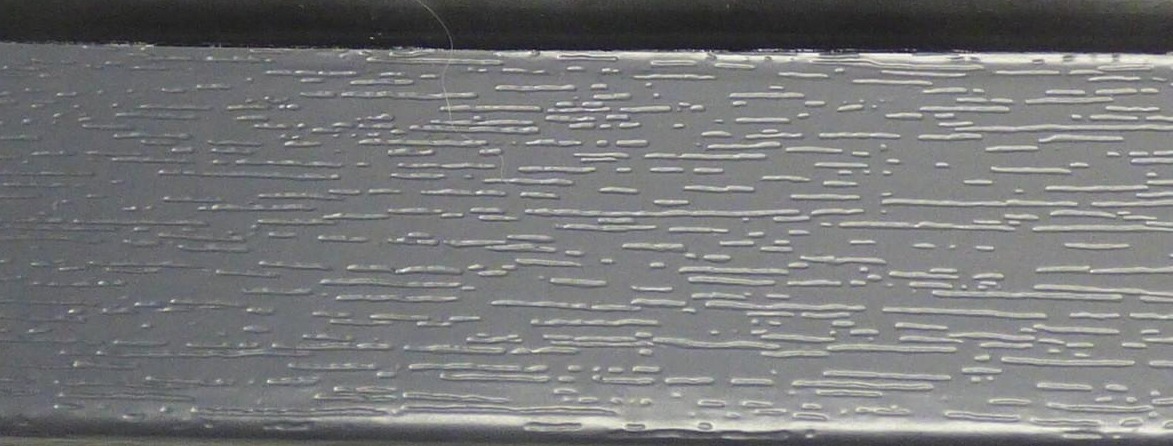
Drsné povrchy môžu byť spojené s nedostatočnou fúziou, nekompatibilitou materiálov alebo nestabilným spracovaním taveniny. Zvýšené častice môžu naznačovať cudzie materiály, nedostatočne spracované častice alebo nerovnomerné rozptýlenie plniva.
Je dôležité rozlišovať tri rôzne pojmy: veľkosť častíc prášku, disperzia materiálu a fúzia PVC. Aj keď prášok spĺňa požadovanú špecifikáciu veľkosti častíc, nemusí to nevyhnutne znamenať, že všetky zložky sú rovnomerne rozptýlené alebo že PVC môže dosiahnuť dostatočné roztavenie za existujúcich podmienok vytláčania.
Povrchové pruhy si vyžadujú iný prístup. Ak sa pruhy stále objavujú v rovnakej polohe na profile, je potrebné skontrolovať povrch matrice, prietokové kanály a kalibračné zariadenie. Ak sa menia s rôznymi šaržami surovín, mala by sa preskúmať konzistencia materiálu a stabilita vytláčania.
Prečo môže prášok z recyklovaného PVC ovplyvniť kvalitu povrchu okenného profilu?
Recyklované PVC nemusí nutne znamenať nekvalitný materiál. Čistý výrobný odpad so známym zdrojom a relatívne konzistentným zložením možno často znovu použiť.
Skutočnou výzvou je kontrolovať variácie v recyklovaných materiáloch a zabezpečiť, aby kvalita prášku zodpovedala požiadavkám na následné vytláčanie.
Osobitnú pozornosť si zaslúži päť faktorov.
Kontaminácia v recyklovanom PVC
Renovované PVC okenné profily môžu obsahovať gumené tesniace pásy, kovové úlomky, zvyšky lepidiel, ochranné fólie, prach alebo iné polyméry.
Tieto kontaminanty sa môžu počas extrúzie správať odlišne od tvrdého PVC. Niektoré môžu zostať ako cudzie inklúzie, zatiaľ čo iné môžu zmäknúť, rozložiť sa alebo vykazovať odlišné správanie pri spracovaní v podmienkach vytláčania. To môže prispieť k čiernym škvrnám, vyvýšeným časticiam alebo nepravidelnostiam povrchu.
Pulverizácia znižuje veľkosť materiálu, ale nedokáže odstrániť nekompatibilné polyméry alebo chemické kontaminanty. V niektorých prípadoch môže redukcia zmiešaných materiálov na menšie častice sťažiť následnú identifikáciu a separáciu.
Preto by sa malo pred jemným rozomletím dokončiť triedenie materiálu, odstraňovanie kovov a nevyhnutné čistenie.
Distribúcia veľkosti častíc a hrubé častice
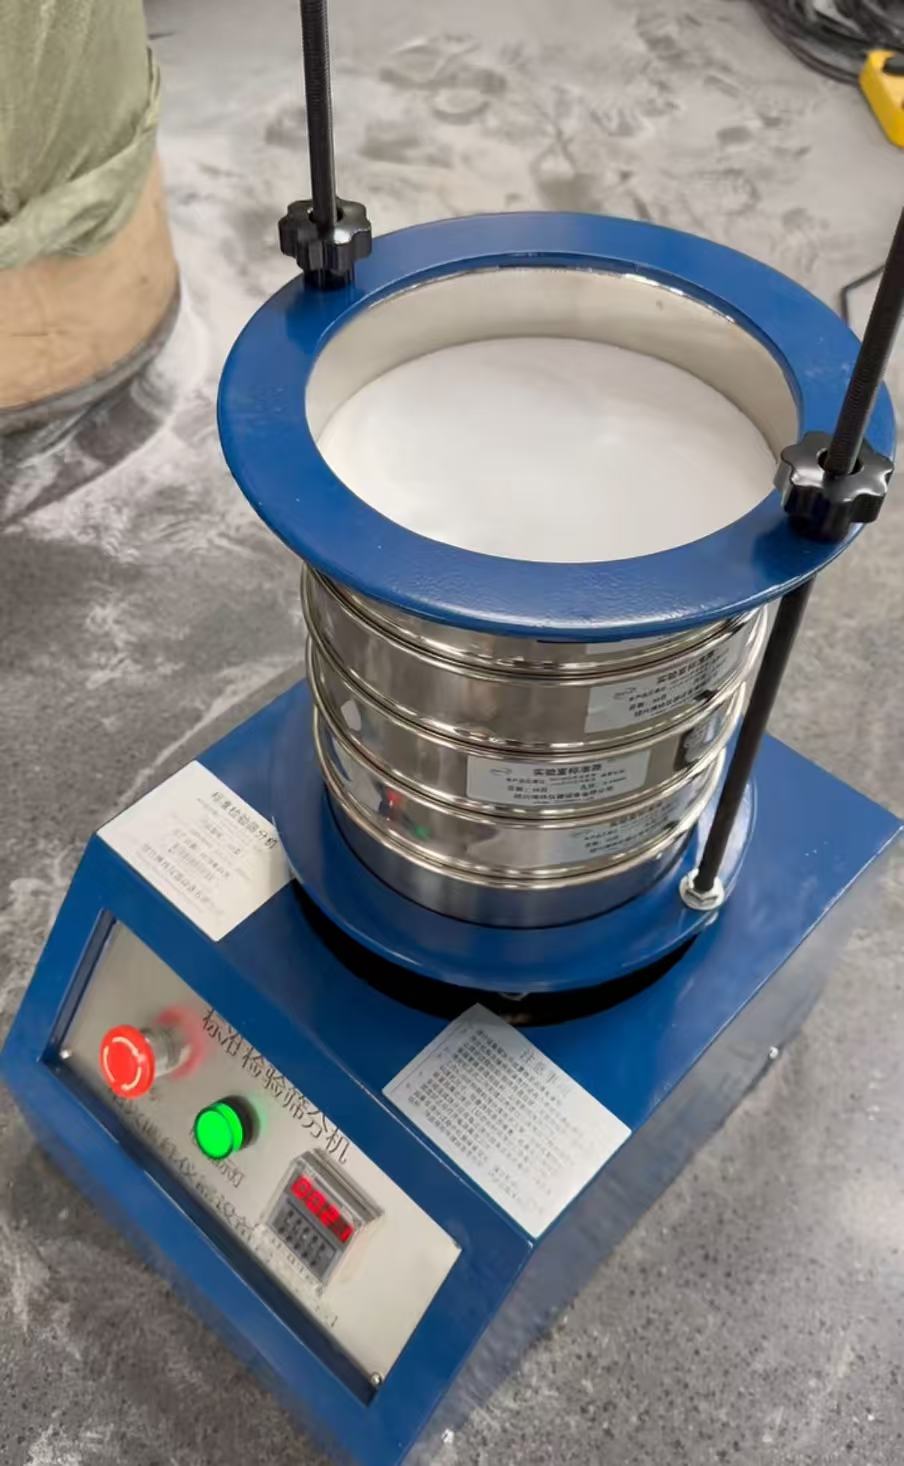
Distribúcia veľkosti častíc sa vzťahuje na podiel častíc v rôznych rozsahoch veľkosti vo vzorke prášku. Splnenie cieľovej priemernej veľkosti častíc nevyhnutne neznamená, že celá šarža má konzistentnú distribúciu veľkosti častíc.
Ak sú hrubé častice nevhodné pre existujúce procesy miešania a vytláčania, môžu ovplyvniť stabilitu podávania, rovnomernosť miešania a následné roztavenie. Nadmerný podiel jemných častíc môže zvýšiť tvorbu prachu, segregáciu materiálu a nestabilitu podávania.
Je potrebné rozlišovať tri pojmy:
-
Veľkosť častíc: Fyzikálne rozmery a distribúcia častíc prášku.
-
Disperzia materiálu: Ako sú PVC, plnivá a ďalšie zložky distribuované v zmesi.
-
Stupeň fúzie: Vytvorenie homogénnej taveniny PVC počas extrúzie.
Tieto faktory spolu súvisia, ale nie sú vzájomne zameniteľné. Jemnejší prášok nemusí nutne viesť k lepšej disperzii alebo fúzii materiálu.
Cieľom pulverizácie by preto nemala byť len výroba čo najjemnejšieho prášku. Namiesto toho by cieľom mala byť konzistentná distribúcia veľkosti častíc, ktorá spĺňa skutočné požiadavky na spracovanie na základe zákazníckeho miešacieho zariadenia, spôsobu podávania a procesu extrúzie.
Tepelná degradácia a predchádzajúca história spracovania
PVC je citlivé na nadmerné vystavenie teplu. Recyklovaný PVC zvyčajne prešiel aspoň jedným predchádzajúcim cyklom spracovania a niektoré regenerované materiály mohli prejsť dodatočným ohrevom alebo opakovaným spracovaním.
Jedným dôležitým mechanizmom degradácie je dehydrochlorácia. Počas tohto procesu PVC uvoľňuje chlorovodík (HCl) a vytvára konjugované štruktúry pozdĺž polymérnych reťazcov. To môže spôsobiť zmenu farby a môže ďalej urýchliť tepelnú degradáciu.
Zostávajúca tepelná stabilita recyklovaného PVC závisí od jeho predchádzajúcej histórie spracovania, systému stabilizátorov, formulácie a aktuálneho vystavenia teplu.
Mechanická energia sa tiež zavádza pri mletí a časť tejto energie sa premieňa na teplo. Nedostatočné chladenie, nevhodné prevádzkové podmienky alebo opotrebované brúsne komponenty môžu spôsobiť zbytočné zvýšenie teploty.
Zvýšenie teploty prášku však nevyhnutne neznamená, že PVC prešlo tepelnou degradáciou. Teplotné záznamy, zmena farby materiálu, vhodné testy tepelnej stability a kontrolované skúšky vytláčania by sa mali posudzovať spoločne pri hodnotení potenciálnej degradácie.
Nekompatibilita zloženia a zmiešané recyklované materiály
Rôzni výrobcovia okenných profilov z PVC môžu používať rôzne stabilizačné systémy, obsahy plnív, lubrikantov, pigmentov a spracovateľských prísad.
Dve šarže recyklovaného PVC môžu vyzerať podobne, ale počas vytláčania sa správajú odlišne. Zmeny v obsahu plniva alebo mazacích systémov môžu ovplyvniť správanie pri fúzii, spracovanie taveniny a tvorbu matrice.
Rozdrvovač môže riadiť proces zmenšovania fyzikálnej veľkosti, ale nedokáže zabezpečiť, aby chemicky odlišné formulácie PVC boli plne kompatibilné, ani obnoviť pôvodné zloženie materiálu.
Preto by sa recyklované materiály mali klasifikovať podľa ich zdrojov a dostupných informácií o zložení predtým, ako sa rozhodne, či ich možno zmiešať a znova použiť.
Manipulácia s vlhkosťou, prchavými kontaminantmi a práškom
Recyklovaný PVC prášok môže obsahovať zvyškovú vlhkosť z prania, zvyšky čistiacich prostriedkov alebo iné prchavé nečistoty zanesené počas recyklácie a skladovania.
Rôzne zdroje plynu môžu počas extrúzie vytvárať podobné povrchové defekty, ale ich základné mechanizmy nemusia byť nevyhnutne rovnaké:
-
Vlhkosť: V podmienkach spracovania môže vytvárať vodnú paru.
-
Prchavé kontaminanty: Môžu uvoľňovať prchavé látky pri extrúznych teplotách.
-
Strhnutý vzduch: V tavenine môže vytvárať bubliny alebo dutiny.
-
Nedostatočné vetranie: Môže brániť účinnému odstraňovaniu plynov.
Preto by sa dierky alebo bubliny nemali automaticky pripisovať vlhkosti. Stav materiálu, ventilačný systém a parametre vytláčania by sa mali hodnotiť spoločne.
Ak bol recyklovaný materiál vypraný, je potrebné overiť jeho sušenie. Prášok by sa mal tiež skladovať v čistom, kontrolovanom prostredí, aby sa zabránilo absorpcii vlhkosti a krížovej kontaminácii medzi šaržami.
Ako zistiť, či je skutočnou príčinou recyklovaný PVC prášok?
Keď sa po pridaní recyklovaného PVC objavia povrchové chyby, je ľahké priamo obviniť kvalitu prášku. Avšak parametre vytláčania, podmienky formy a nahromadenie materiálu vo vnútri spracovateľského zariadenia môžu spôsobiť podobné chyby.
Spoľahlivá diagnóza vyžaduje oddelenie surovinových faktorov od podmienok spracovania. Vždy, keď je to možné, zmeňte naraz iba jednu premennú a zaznamenajte si skutočné výsledky.
Krok 1: Porovnajte pôvodný materiál a rôzne šarže recyklovaného materiálu
Najprv vytvorte referenčnú formuláciu, ktorá už preukázala stabilnú výrobu prijateľných okenných profilov.
Za podmienok extrúzie, ktoré zostanú čo najkonzistentnejšie, zaveďte kontrolovaný podiel recyklovaného PVC zo špecifickej šarže.
Porovnajte vzhľad profilu, extrúzny tlak, zaťaženie skrutky, správanie pri fúzii a stabilitu výroby.
Ak sa chyby opakovane zvyšujú po pridaní konkrétnej šarže recyklovaného materiálu a klesajú, keď sa táto šarža odstráni, materiál by sa mal ďalej skúmať.
Stále je potrebné ďalšie testovanie, aby sa zistilo, či je skutočnou príčinou kontaminácia, rozdiely vo zložení alebo predchádzajúca tepelná degradácia.
Krok 2: Pred extrúziou skontrolujte kvalitu prášku
Akonáhle sa recyklovaný materiál stane hlavným podozrivým zdrojom, mali by sa skontrolovať jeho fyzikálne a chemické vlastnosti pred vykonaním okamžitých úprav na práškovacom zariadení.
Kontrola by mala zodpovedať niekoľko praktických otázok:
-
Je prášok kontaminovaný?
-
Je distribúcia veľkosti častíc konzistentná?
-
Sú v ňom príliš hrubé častice alebo jemné častice?
-
Zodpovedá zloženie materiálu potvrdenej formulácii?
-
Existujú známky tepelnej degradácie?
-
Obsahuje prášok zvyškovú vlhkosť alebo prchavé nečistoty?
Tabuľka 2: Kontrolný zoznam kvality recyklovaného PVC prášku
Pri testovaní veľkosti častíc by sa malo zaznamenávať zadržané percento na každom site, a nie uvádzať len priemernú veľkosť častíc.
Ak existuje podozrenie na kontamináciu, je potrebné skontrolovať pôvodný recyklovaný materiál aj práškový prášok. Niektoré nekompatibilné materiály je po zmenšení veľkosti ťažšie identifikovať.
Krok 3: Skontrolujte parametre vytláčania a podmienky zariadenia
Ak testovanie prášku neodhalí zjavné abnormality, mala by sa preskúmať extrúzna linka po prúde.
Medzi hlavné kontrolné body patria:
-
Rozloženie teploty hlavne a matrice
-
Zaťaženie skrutky a vytláčací tlak
-
Doba zdržania materiálu
-
Stabilita kŕmenia
-
Podmienky fúzie a spracovania taveniny
-
Nahromadenie alebo poškodenie povrchu
-
Stav kalibračného zariadenia
Miesto a načasovanie defektov môže poskytnúť užitočné vodítka. Pruhy, ktoré sa neustále objavujú v pevných polohách, môžu súvisieť s lokalizovanými problémami matrice alebo kalibrácie. Poruchy, ktoré sa zväčšia po zavedení konkrétnej šarže recyklovaného materiálu, naznačujú, že surovina si zaslúži bližšiu kontrolu.
Tieto pozorovania by mali viesť k ďalšiemu skúmaniu a nemali by sa považovať za konečné závery.
Diagnostické výsledky a možné príčiny
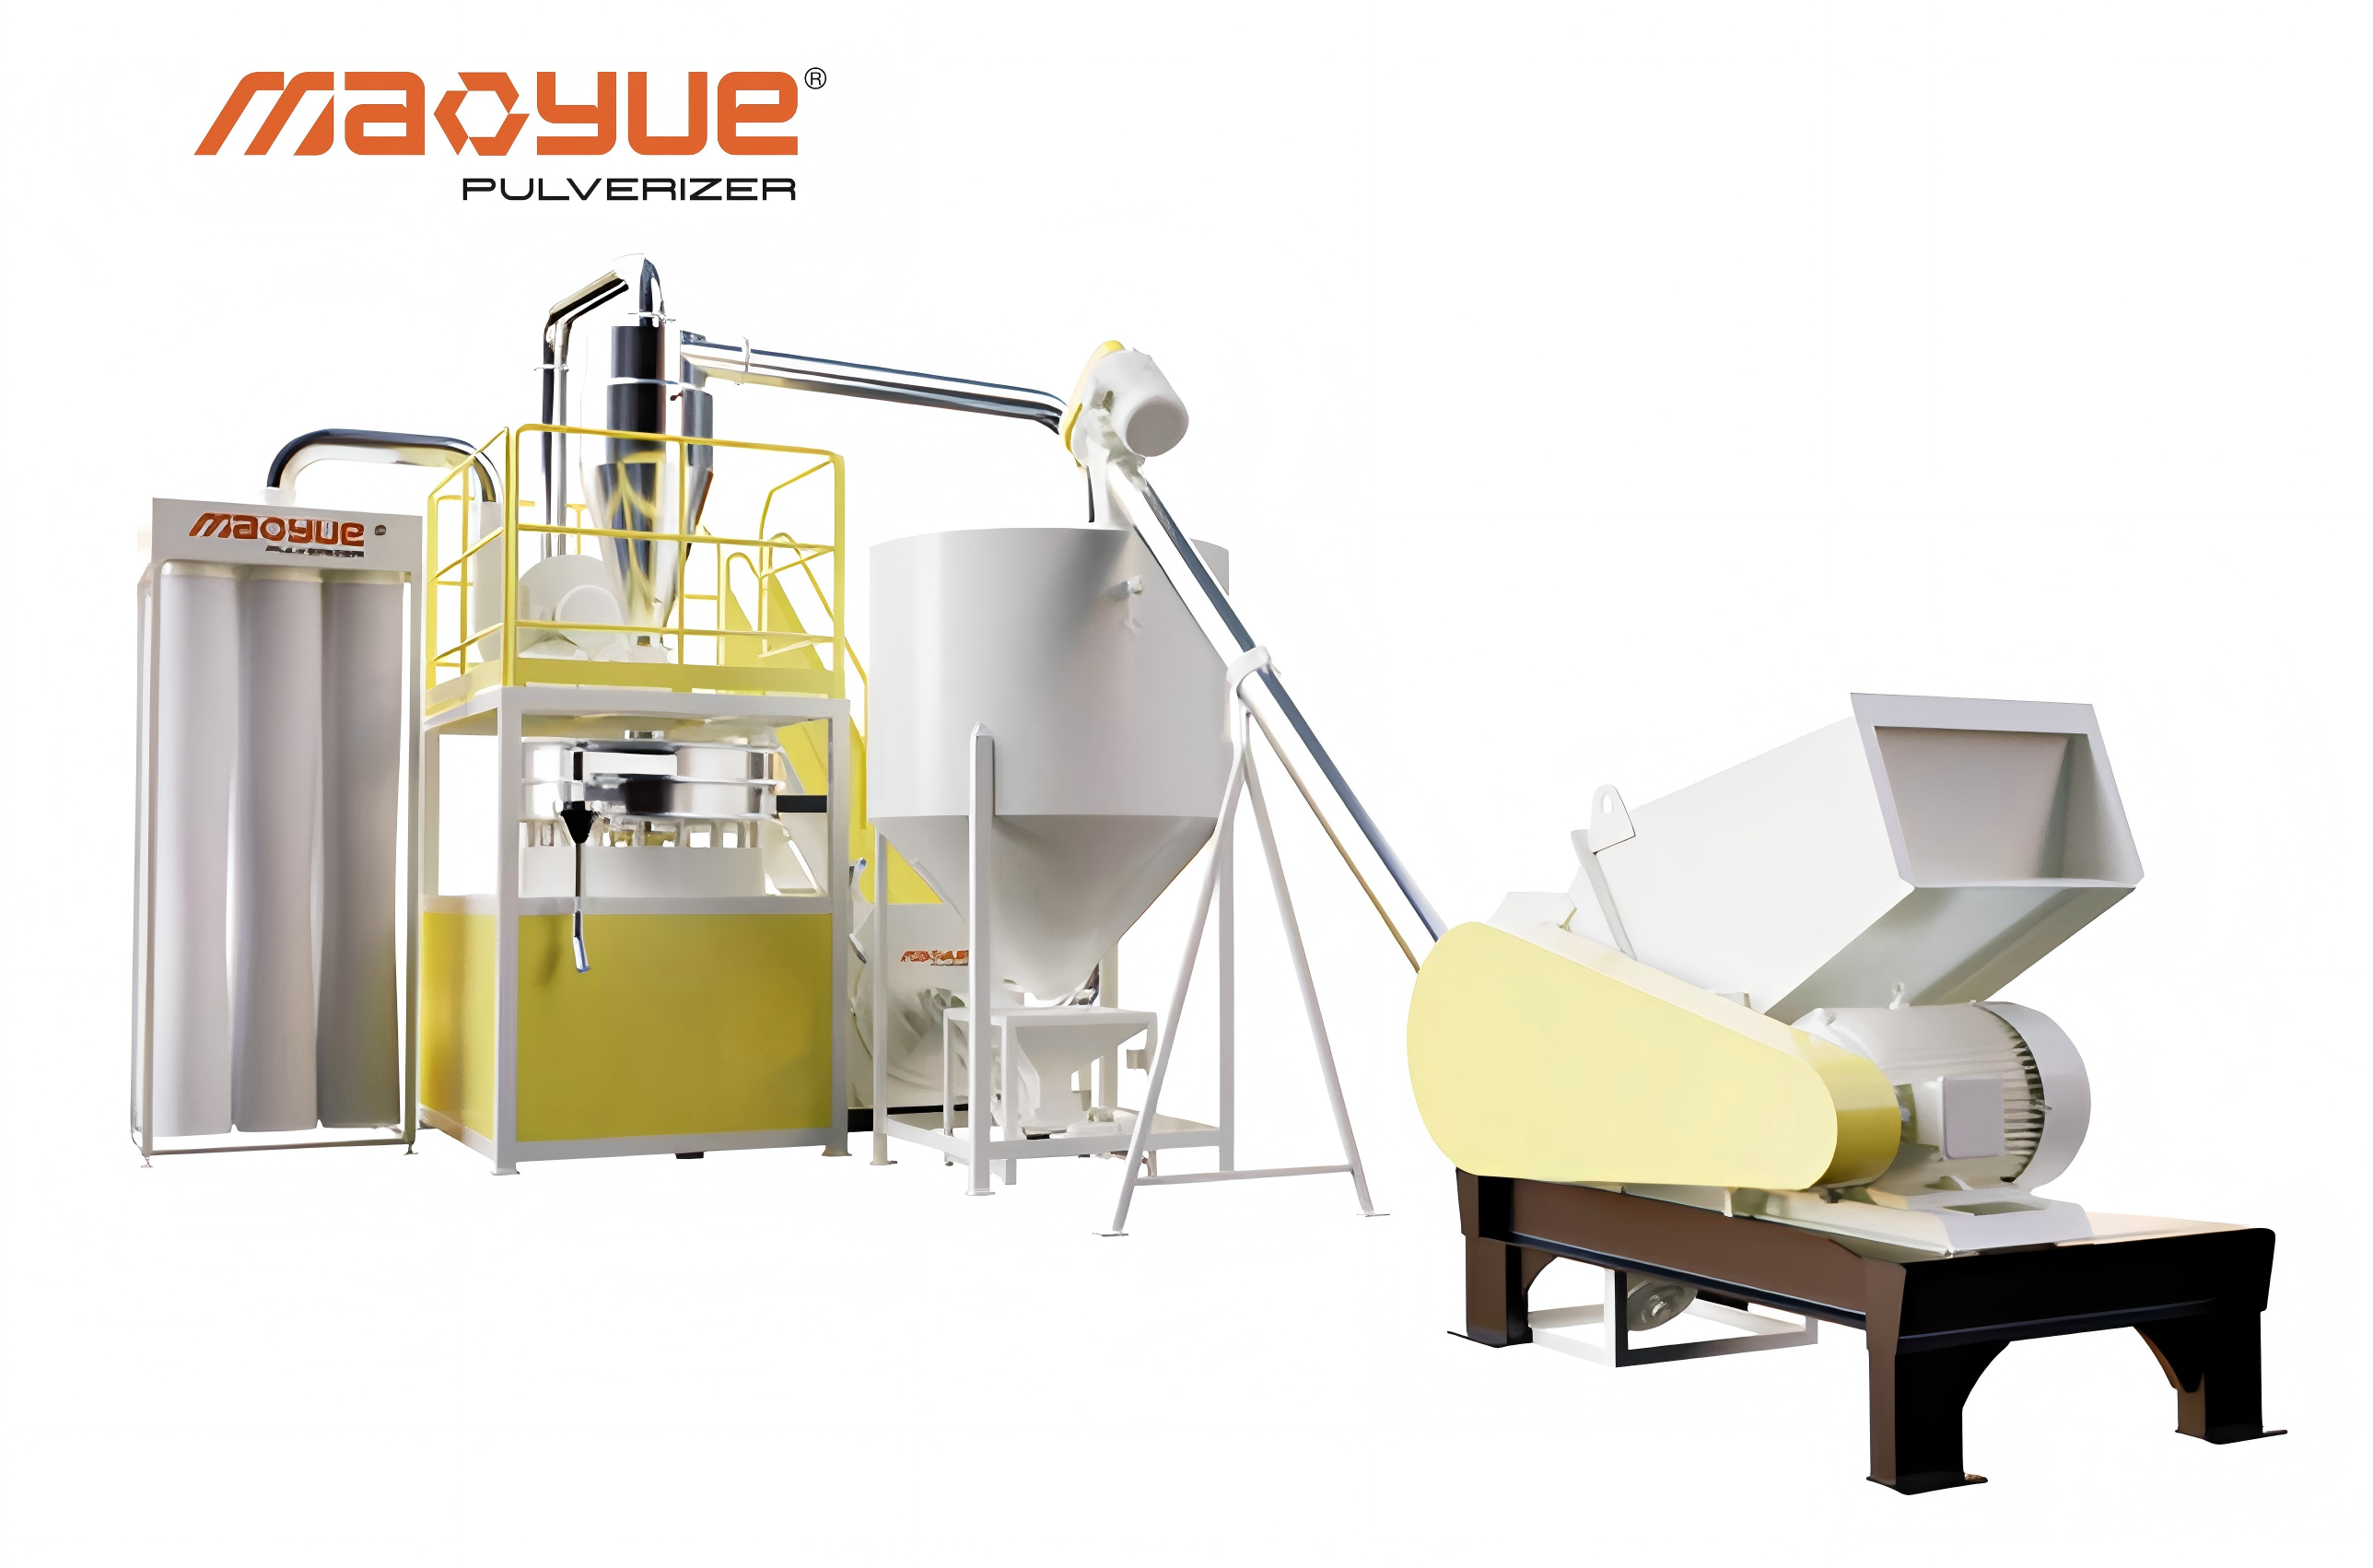
Ako znížiť povrchové chyby v profiloch okien z recyklovaného PVC?
Po zistení možného zdroja chyby by sa nápravné opatrenia mali zamerať skôr na príslušné štádium spracovania ako na zbytočné úpravy v celej výrobnej linke.
Zlepšite triedenie surovín a kontrolu kontaminácie
Prednosť by mal dostať odpad z výroby PVC so známym zdrojom a relatívne konzistentným zložením. S čistým šrotom z vlastnej výroby by sa malo zaobchádzať oddelene od komplexných recyklovaných materiálov od spotrebiteľov.
Pred jemným rozdrvením odstráňte kovové komponenty, gumené tesniace pásy, ochranné fólie, zvyšky lepidla a iné materiály, ktoré nie sú PVC. V závislosti od suroviny sa môže použiť detekcia kovov, pranie, vzduchová separácia alebo iné vhodné separačné metódy.
Kontrola kontaminácie by mala byť dokončená pred drvením, pretože drvič znižuje veľkosť materiálu, ale nenahrádza triediace alebo separačné zariadenie.
Kontrola veľkosti častíc prášku podľa požiadaviek na následné spracovanie
Cieľová distribúcia veľkosti častíc by sa mala určiť prostredníctvom skutočných skúšok miešania a vytláčania. Brúsna medzera, rýchlosť podávania, stav brúsneho komponentu a konfigurácia sita sa potom môžu zodpovedajúcim spôsobom upraviť.
Pri výrobe by sa mali monitorovať hrubé častice aj nadmerné jemné častice. Jednoduché hľadanie jemnejšieho prášku nie je efektívna stratégia kontroly kvality.
Vhodné špecifikácie prášku sa môžu líšiť v závislosti od formulácií PVC a procesov vytláčania. Stabilná distribúcia veľkosti častíc, ktorá spĺňa požiadavky na následné spracovanie, je vo všeobecnosti hodnotnejšia ako zbytočne jemný prášok.
Kontrolné zvýšenie teploty počas drvenia

Rozdrvenie PVC vyžaduje vhodné riadenie teploty.
Je potrebné skontrolovať chladiaci výkon, rýchlosť podávania, opotrebovanie brúsnych komponentov a účinnosť vypúšťania. Počas skúšok materiálu by sa teploty mali zaznamenávať na konzistentných miestach merania, aby sa porovnali zmeny v rôznych prevádzkových podmienkach.
Ak dôjde k odfarbeniu prášku, prilepeniu alebo abnormálnemu spracovaniu, pred zvýšením výrobnej kapacity alebo úpravou prevádzkových parametrov by sa mala preskúmať príčina.
Optimalizujte pomery recyklovaného materiálu a podmienky vytláčania
Vhodný podiel recyklovaného PVC by sa mal určiť podľa kvality materiálu, štruktúry produktu, schopnosti vytláčania a príslušných požiadaviek.
Niektoré okenné profilové systémy používajú recyklovaný PVC vo vnútornej vrstve jadra, zatiaľ čo na vonkajšiu vrstvu sa aplikujú vhodné materiály, aby sa splnili požiadavky na vzhľad a odolnosť voči poveternostným vplyvom. Materiál vhodný pre vnútorné konštrukčné aplikácie nemusí nevyhnutne spĺňať požiadavky na exponované povrchy.
Mali by sa vykonávať kontrolované výrobné skúšky na vyhodnotenie pomerov recyklovaných materiálov. Receptúra by mala byť schválená na bežnú výrobu až po overení vzhľadu povrchu, mechanických vlastností a rozmerovej stability.
Čo by ste mali zvážiť pri kúpe drviča z PVC?
Ak je kvalita recyklovaného PVC prášku nekonzistentná, výmena drviča by nemala byť rozhodnutím. Kupujúci by mali identifikovať, ktorá časť existujúceho procesu nespĺňa požadované špecifikácie prášku.
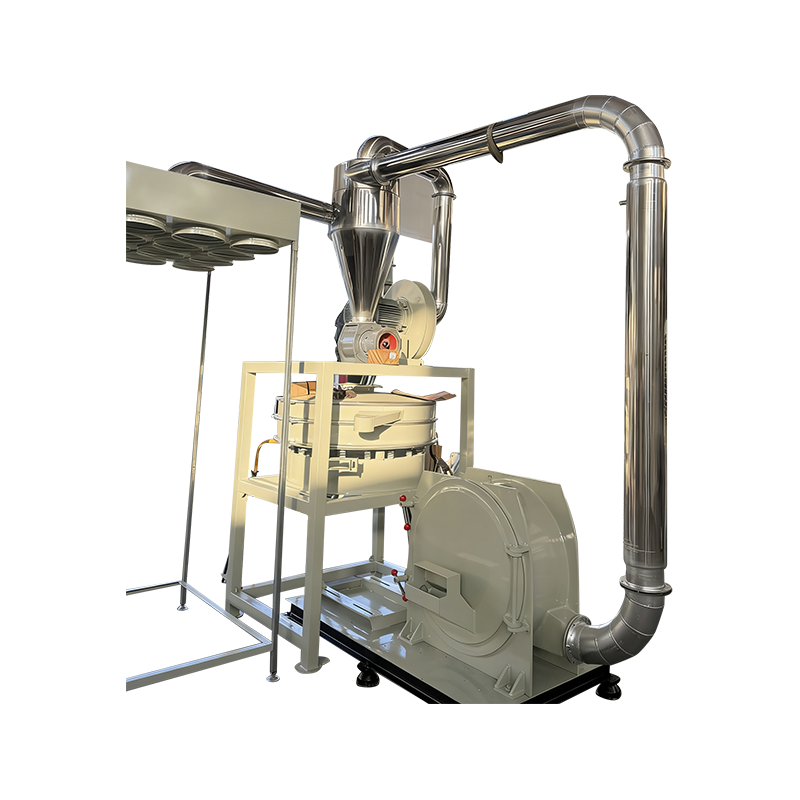
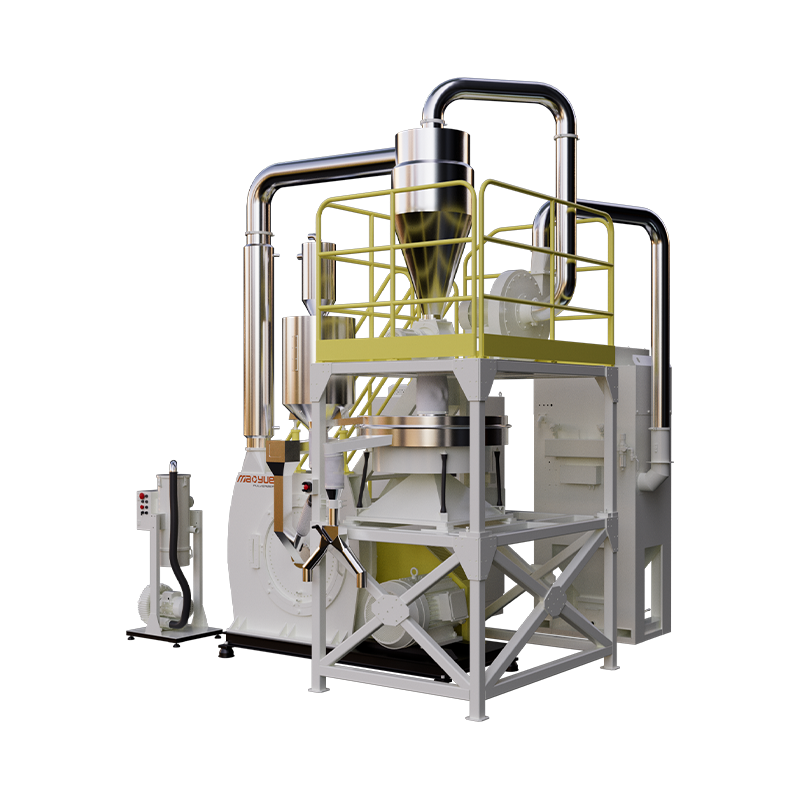
Pri aplikáciách recyklácie okenných profilov z PVC si osobitnú pozornosť zaslúžia tri faktory vybavenia.
Štruktúra brúsenia a diely podliehajúce opotrebovaniu
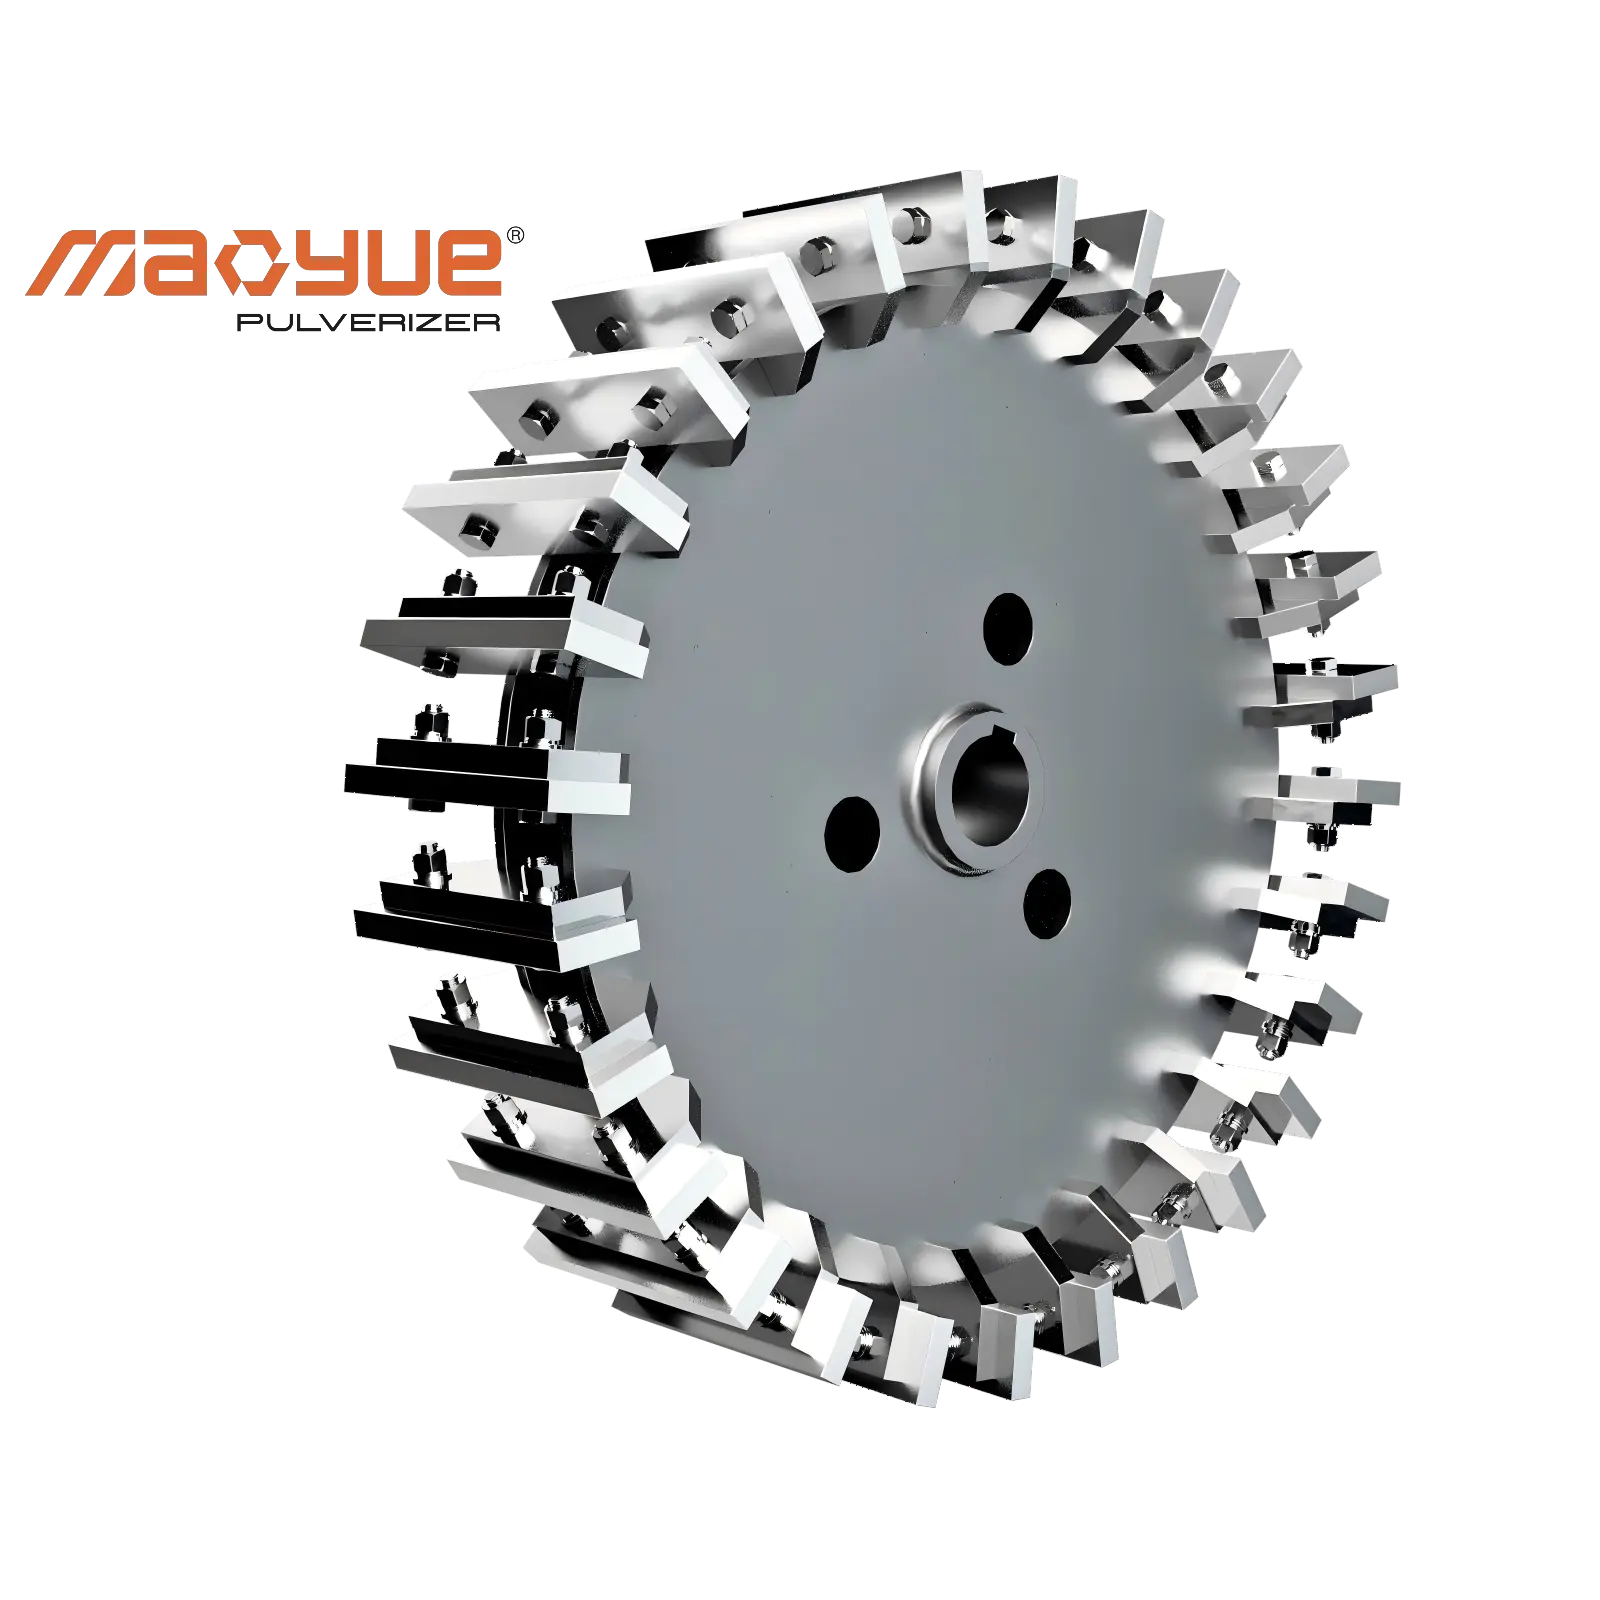
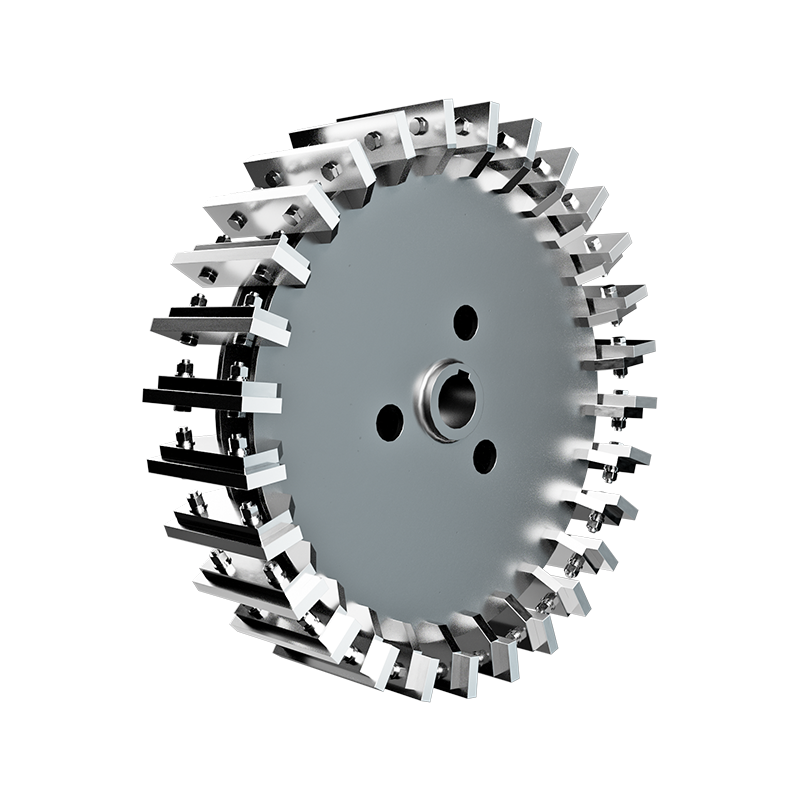
Štruktúra brúsenia priamo ovplyvňuje výkon zmenšovania veľkosti tuhého šrotu PVC profilu.
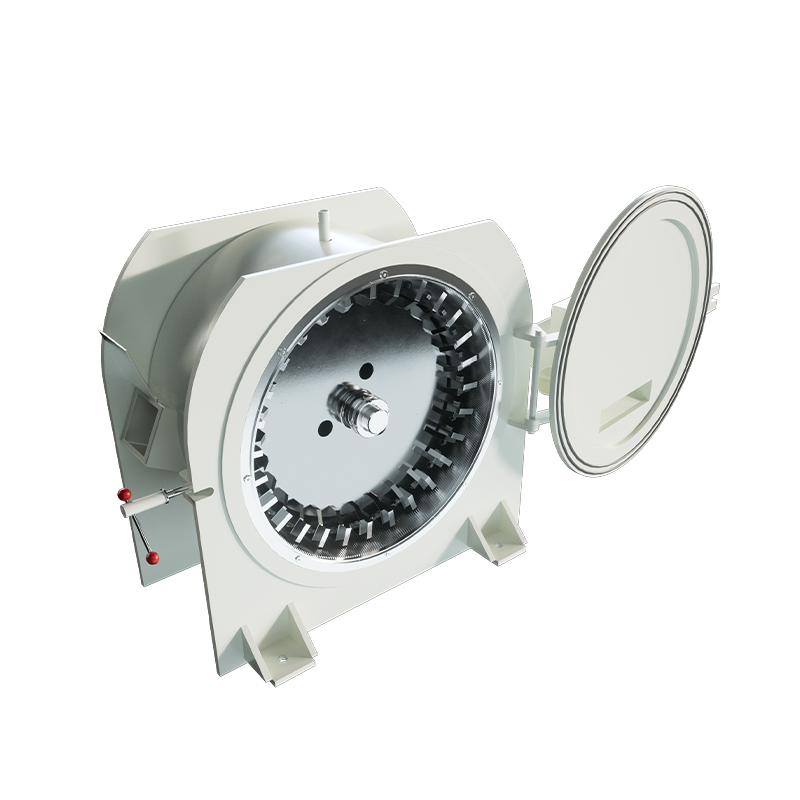
Geometria brúsnych zubov, tvrdosť materiálu, presnosť obrábania, stav inštalácie a stav opotrebovania môžu ovplyvniť distribúciu veľkosti častíc prášku a stabilitu spracovania.
Kupujúci by mali požiadať dodávateľov, aby špecifikovali materiál, rozmery, štruktúru a požiadavky na údržbu brúsnych komponentov. Mali by tiež potvrdiť, či je možné dodať náhradné diely podľa pôvodných špecifikácií.
Je tiež dôležité pochopiť, ako sa vyhodnocujú intervaly výmeny opotrebiteľných dielov, či je možné náhradné diely dodávať konzistentne a či si údržba vyžaduje výmenu celej zostavy.
Dlhodobá hodnota drviča závisí nielen od jeho počiatočného prevádzkového výkonu, ale aj od dostupnosti a udržiavateľnosti kritických opotrebiteľných dielov.
Výkon chladenia, triedenia a výroby
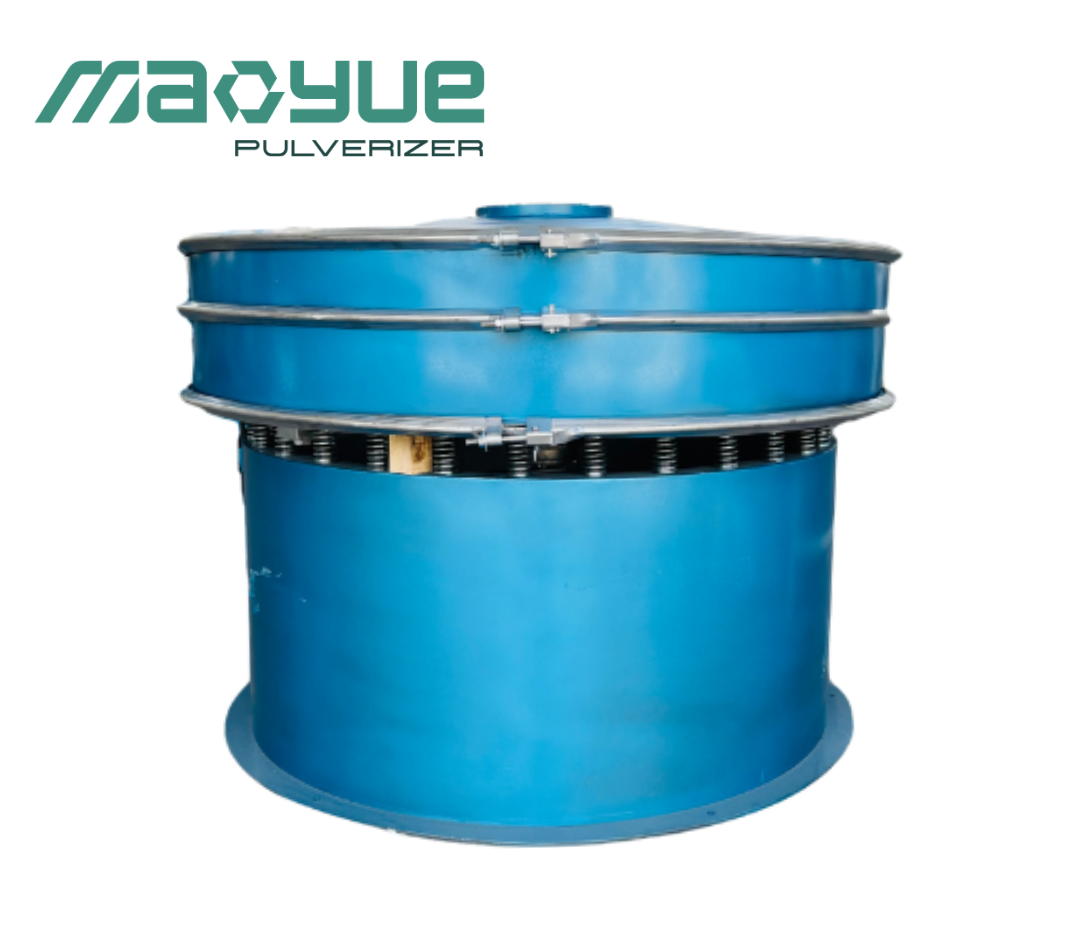
Chladiaci systém pomáha kontrolovať zvýšenie teploty počas mletia, zatiaľ čo triediace zariadenie triedi prášok podľa požadovanej veľkosti častíc.
Skríning však nemôže odstrániť všetky nekompatibilné polyméry alebo obnoviť PVC, ktoré už prešlo degradáciou. Každá fáza spracovania slúži na iný účel.
Počas hodnotenia zariadenia by si kupujúci mali vyžiadať ukážky nepretržitej prevádzky a záznamy o rýchlosti podávania, teplote spracovania, distribúcii veľkosti častíc, skutočnom získaní prášku a kvalifikovanom výstupe prášku.
Osobitnú pozornosť si zaslúžia dva ukazovatele produkcie:
-
Skutočné získanie prášku: Množstvo prášku fyzicky zozbieraného zo spracovateľského systému v rámci definovaného obdobia, hodnotené vo vzťahu k množstvu krmiva.
-
Kvalifikovaný výstup prášku: Množstvo prášku vyrobeného za hodinu, ktoré spĺňa dohodnutú veľkosť častíc a požiadavky na kvalitu.
Vyššia rýchlosť podávania nemusí nutne znamenať vyšší využiteľný výkon. Niektorý zozbieraný prášok nemusí spĺňať cieľové špecifikácie, zatiaľ čo iný materiál môže zostať vo vnútri systému alebo sa stratí počas spracovania.
Pre kupujúcich poskytuje kvalifikovaný výstup prášku realistickejší údaj o produktivite zariadenia a hodnote investície ako samotná menovitá kapacita podávania.
Skúšky materiálu a overenie výkonu
Drvič PVC by sa mal testovať s použitím materiálov, ktoré predstavujú skutočné výrobné podmienky kupujúceho.
Čistý odpad z vlastnej výroby a zmiešané recyklované okenné profily sa môžu správať odlišne z dôvodu rozdielov v kontaminácii, rozmeroch, zložení a predchádzajúcej histórii spracovania.
Pred testovaním by sa mala jasne definovať cieľová distribúcia veľkosti častíc, požadovaná kapacita spracovania, metóda monitorovania teploty a postup odberu vzoriek.
Po testovaní by sa výsledky mali porovnať s dohodnutými technickými požiadavkami. Pri aplikáciách s prísnymi požiadavkami na kvalitu povrchu by mal byť výsledný prášok vyhodnotený aj prostredníctvom následného procesu vytláčania zákazníka.
Úspešná skúška rozomletia dokazuje schopnosť zariadenia na spracovanie prášku, ale nezaručuje automaticky hotové profily bez chýb. Materiálová kompatibilita a podmienky vytláčania si ešte vyžadujú ďalšie overenie.
Ako pomáha Mao Yue zlepšiť konzistenciu prášku z recyklovaného PVC?
Pre výrobcov okenných profilov nie je hodnota drviča PVC len to, či dokáže spracovať výrobný odpad na prášok. Ešte dôležitejšie je, že zariadenie by malo dôsledne produkovať prášok, ktorý spĺňa požadované špecifikácie, pričom umožňuje vyhodnotenie konfigurácie zariadenia, prevádzkového výkonu a nákladov na dlhodobú údržbu.
Mao Yue podporuje výber zariadení a overovanie výkonu prostredníctvom troch kľúčových oblastí: vnútropodniková výroba kritických brúsnych komponentov, hodnotenie konfigurácie zariadení a skutočné testovanie materiálov.
Vlastná výroba komponentov na brúsenie PVC na zníženie neistoty pri údržbe
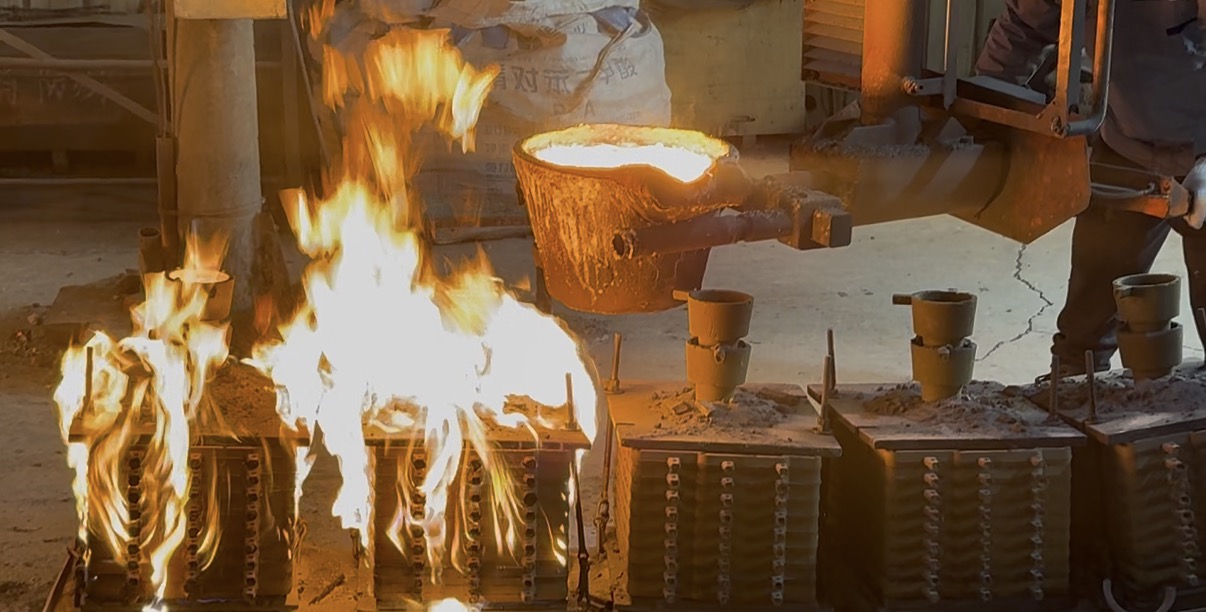
Mao Yue vyrába kritické komponenty na brúsenie PVC vo vlastnej réžii, vrátane rotorov, zubových doštičiek a čepelí.
Pre výrobcov, ktorí prevádzkujú drviče PVC dlhodobo, komponenty mletia ovplyvňujú nielen výkon spracovania, ale aj plánovanie údržby a náklady na náhradné diely.
Vlastná výrobná kapacita spoločnosti Mao Yue umožňuje zákazníkom pred nákupom potvrdiť materiál, rozmery, štruktúru a rozsah dodávky kritických brúsnych komponentov. Náhradné diely a požiadavky na výmenu možno naplánovať aj podľa skutočných prevádzkových podmienok.
To znamená, že kupujúci nemusia porovnávať ponuky zariadení len na základe ceny hlavného stroja. Môžu tiež vyhodnotiť zásobovacie opatrenia pre kritické opotrebiteľné diely a vopred odhadnúť budúce náklady na údržbu.
Spoločnostiam zaoberajúcim sa recykláciou PVC, ktoré vyžadujú nepretržitú výrobu, jasne špecifikované komponenty a spoľahlivé usporiadanie náhradných dielov pomáhajú znižovať neistotu pri dlhodobej údržbe.
Prispôsobenie štruktúry brúsenia a konfigurácie chladenia charakteristikám materiálu
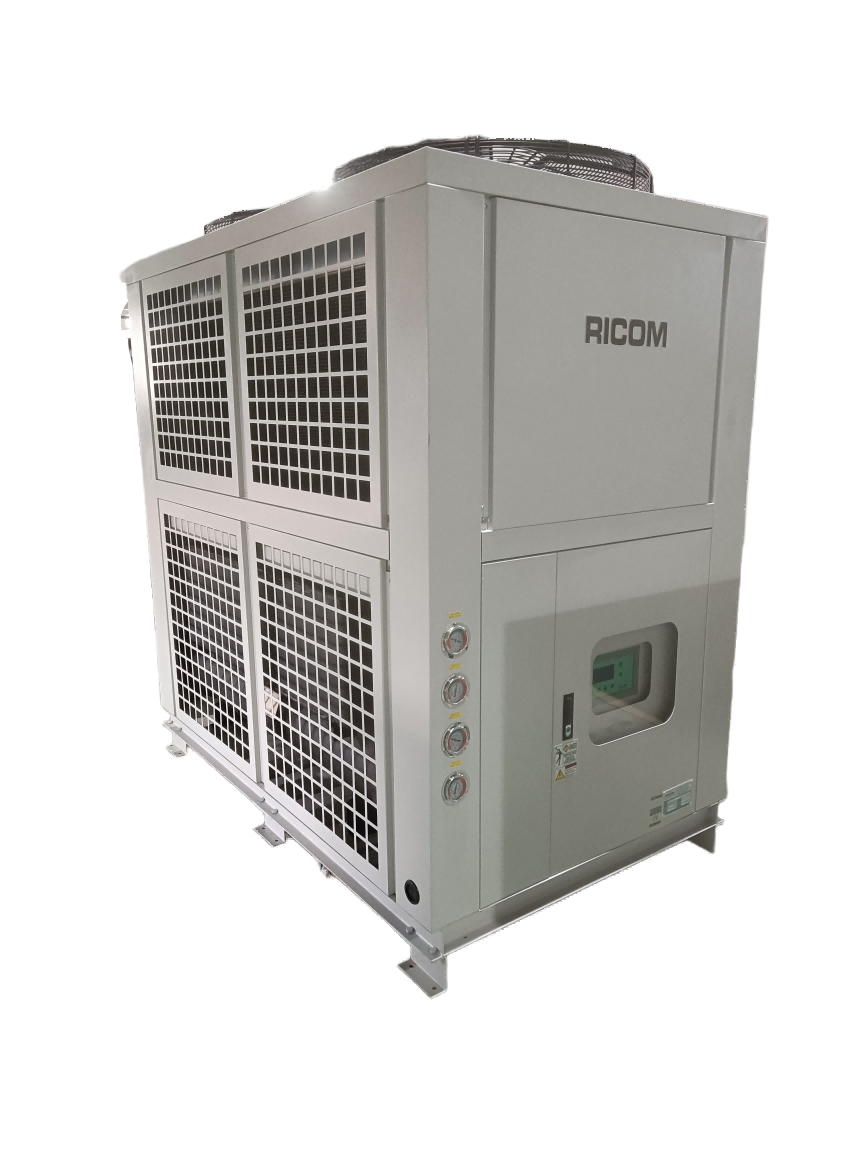
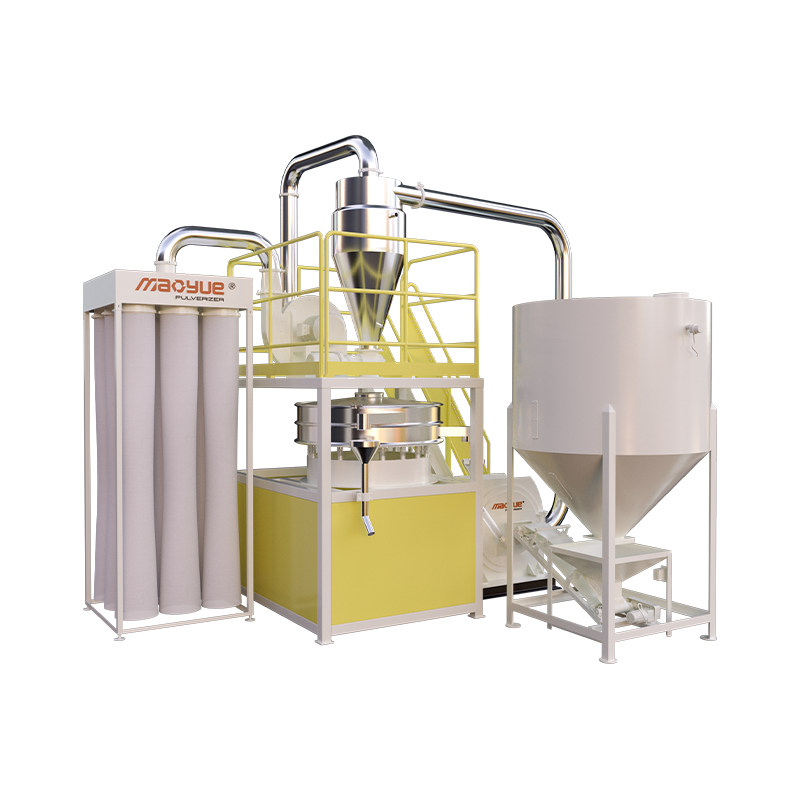
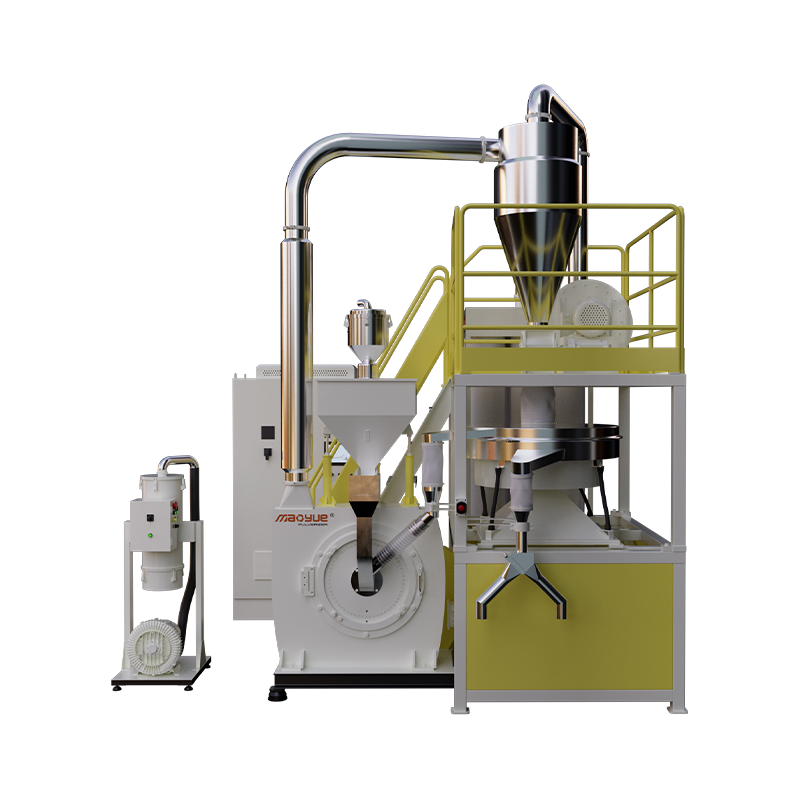
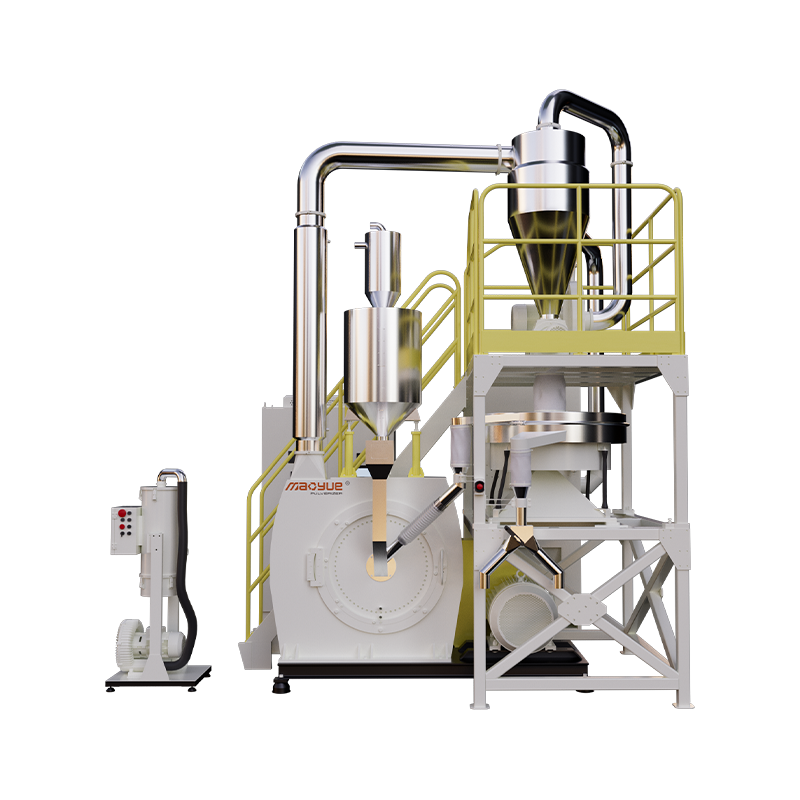
Drviče PVC Mao Yue využívajú brúsnu štruktúru rotora a statora a sú vybavené zodpovedajúcimi chladiacimi systémami podľa aktuálnych požiadaviek aplikácie.
Rôzne PVC materiály sa líšia rozmermi, formuláciou, podmienkami podávania a cieľovou veľkosťou častíc. Preto by konfigurácia zariadenia nemala byť určená výlučne výkonom motora alebo menovitým výkonom.
Počas hodnotenia zariadenia môže Mao Yue posúdiť štruktúru mletia, prevádzkové podmienky a konfiguráciu chladenia na základe stavu materiálu zákazníka, cieľovej veľkosti častíc a požadovanej kapacity spracovania.
Počas skúšok materiálu je možné zaznamenať aj teplotu spracovania a distribúciu veľkosti častíc prášku, aby sa vyhodnotilo, či zvolená konfigurácia spĺňa očakávané požiadavky na spracovanie.
Toto posúdenie konfigurácie založené na materiáli pomáha zákazníkom znížiť riziká nákupu spojené s výberom zariadenia iba na základe technických špecifikácií.
Overenie výkonu zariadenia prostredníctvom skutočného testovania materiálu
Zákazníci skutočne potrebujú potvrdiť nielen to, či môže drvič fungovať normálne, ale či dokáže spracovať ich skutočný odpad z PVC okenných profilov na prášok vhodný pre ich požiadavky na recykláciu.
Mao Yue môže vykonať skúšky rozdrvenia s použitím skutočných PVC materiálov poskytnutých zákazníkmi a vyhodnotiť výsledky v nasledujúcich fázach.
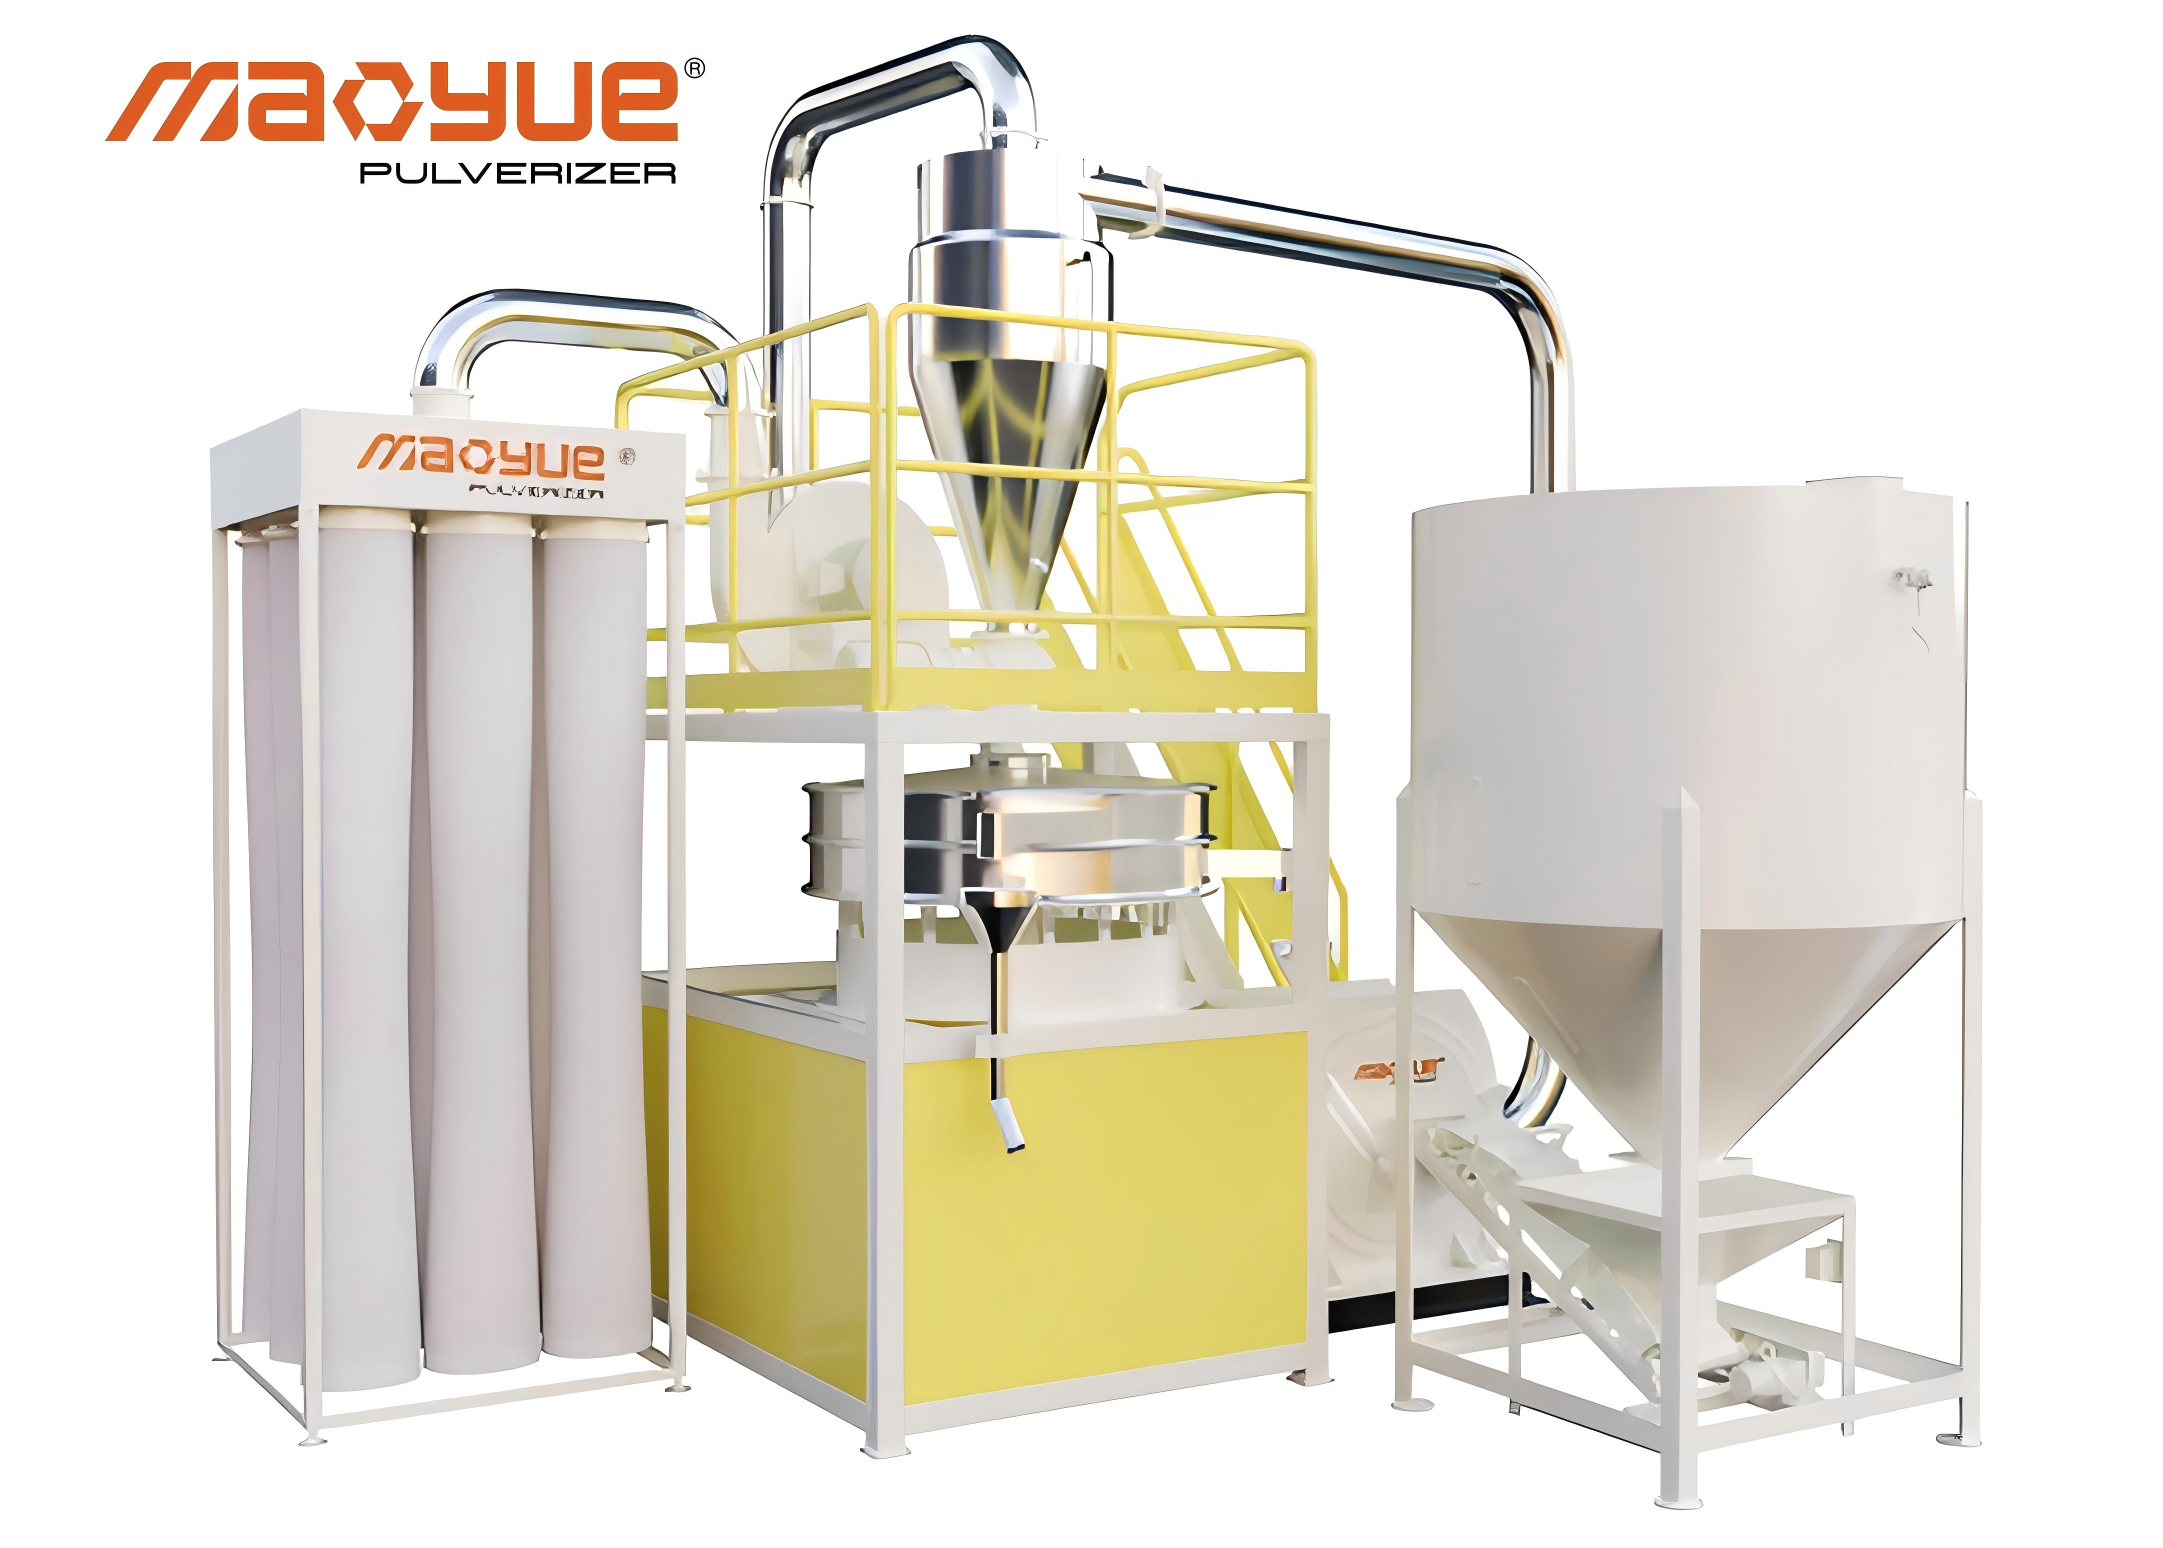
Pred testovaním: Definujte podmienky testu
-
Zdroj a základné zloženie PVC materiálu
-
Rozmery suroviny a stav podávania
-
Cieľová distribúcia veľkosti častíc prášku
-
Očakávaná kapacita spracovania
Počas testovania: Zaznamenajte výkon zariadenia
-
Skutočná rýchlosť podávania
-
Teplota spracovania
-
Brúsny a chladiaci výkon
-
Nepretržitý prevádzkový výkon
Po testovaní: Vyhodnoťte výsledky spracovania prášku
-
Distribúcia veľkosti častíc a podiel hrubých častíc
-
Skutočná regenerácia prášku
-
Kvalifikovaný výstup prášku
-
Vzhľad prášku a iné dohodnuté špecifikácie
Tieto výsledky umožňujú zákazníkom porovnať výkon zariadenia s ich skutočnými výrobnými požiadavkami a určiť, či je zvolená konfigurácia vhodná pre ich aplikáciu na recykláciu.
Pre výrobcov okenných profilov by mal byť skúšobný prášok vyhodnotený aj prostredníctvom zamýšľaného následného procesu vytláčania, aby sa ďalej overila materiálová kompatibilita a kvalita hotového profilu.
Je dôležité objasniť, že skúška rozprašovania overuje schopnosť zariadenia na spracovanie prášku. Nemôže nezávisle zaručiť, že hotové profily budú bez povrchových chýb. Zloženie suroviny, podmienky vytláčania a podmienky formy sa musia stále hodnotiť oddelene.
Často kladené otázky o recyklovanom PVC prášku
Môže sa recyklovaný PVC prášok použiť v okenných profiloch?
áno. Recyklovaný PVC je možné použiť vo vhodných procesoch výroby okenných profilov, ak jeho materiálové zloženie, úroveň znečistenia, tepelná stabilita a ďalšie požadované vlastnosti spĺňajú príslušné technické špecifikácie.
Niektorí výrobcovia používajú recyklované PVC vo vnútornej štruktúre profilov pri aplikácii vhodných materiálov na exponované vonkajšie povrchy.
Konkrétna aplikácia závisí od dizajnu produktu, podmienok spracovania a príslušných požiadaviek na kvalitu.
Vytvára jemnejší PVC prášok hladšie povrchy okenných profilov?
Nie. Jemnejší PVC prášok nemusí nevyhnutne vytvárať hladšie povrchy okenných profilov.
Veľkosť častíc je len jedným faktorom ovplyvňujúcim miešanie, kŕmenie a fúziu. Nadmerné jemné častice môžu zvýšiť ťažkosti pri manipulácii s práškom, zatiaľ čo nevhodné formulácie alebo nestabilné podmienky vytláčania môžu stále spôsobiť povrchové chyby.
Príslušné špecifikácie prášku by sa mali určiť prostredníctvom skutočných skúšok spracovania.
Môže drvič PVC odstrániť čierne škvrny?
Drvič PVC nemôže odstrániť čierne škvrny z každého zdroja.
Vylepšená kontrola mletia môže pomôcť znížiť odchýlky v kvalite prášku spojené s procesom mletia. Ak však čierne škvrny pochádzajú z nekompatibilných kontaminantov, predtým degradovaného materiálu alebo usadenín vo vnútri extrudéra, sú potrebné iné nápravné opatrenia.
Pred rozhodnutím, ktoré zariadenie alebo štádium spracovania je potrebné upraviť, by sa mal identifikovať zdroj čiernych škvŕn.
Ako by sa mal recyklovaný PVC prášok otestovať pred zakúpením drviča z PVC?
Kupujúci by mali definovať požadované špecifikácie prášku a poskytnúť reprezentatívne vzorky svojich skutočných materiálov.
Pulverizačné skúšky sa môžu použiť na vyhodnotenie distribúcie veľkosti častíc, teplotného výkonu, regenerácie prášku a kvalifikovaného výstupu prášku.
Výsledný prášok by sa mal potom otestovať za predpokladaných podmienok vytláčania, aby sa potvrdilo, či spĺňa požadované špecifikácie vzhľadu profilu a výkonu produktu.
Záver: Zlepšenie kvality PVC prášku si vyžaduje lepšiu kontrolu procesu
Povrchové chyby v profiloch okien z recyklovaného PVC môžu byť výsledkom kontaminácie, nevhodného rozloženia veľkosti častíc, tepelnej degradácie materiálu, rozdielov v zložení alebo nestabilných podmienok vytláčania.
Efektívne riešenia by mali začať identifikáciou skutočného zdroja problému a nie automatickým obviňovaním recyklovaného prášku alebo drviča.
Pre výrobcov, ktorí recyklujú odrezky z PVC okenných profilov, sú dôležité kroky k zlepšeniu konzistencie prášku správne triedenie, kontrolované drvenie, riadenie teploty a testovanie materiálu.
Pri nákupe drviča PVC by sa kupujúci mali zamerať na merateľné špecifikácie prášku, kvalifikovaný výstup prášku, kvalitu brúsnych komponentov a požiadavky na dlhodobú údržbu, než na porovnávanie len menovitého výkonu alebo minimálnej jemnosti mletia.
Kontaktujte Mao Yue a požiadajte o skúšky drvenia šrotu PVC okenného profilu
Recyklujete odrezky z PVC okenných profilov, ale stretávate sa s nekonzistentnou kvalitou prášku, nadmernými hrubými časticami alebo nestabilným výkonom spracovania?
Mao Yue môže vyhodnotiť váš skutočný PVC materiál, cieľovú distribúciu veľkosti častíc a požadovanú spracovateľskú kapacitu, aby pomohol identifikovať vhodnú konfiguráciu rozdrvenia.
S vlastnými vyrábanými PVC rotormi, zubovými doskami a brúsnymi komponentmi spolu so skutočnými schopnosťami testovania materiálu pomáha Mao Yue zákazníkom vyhodnotiť brúsny výkon, konzistenciu prášku, kvalifikovaný výstup prášku a budúce požiadavky na údržbu pred investíciou do zariadenia.
Poskytnite Mao Yueovi nasledujúce informácie:
-
Fotografie a podrobnosti o materiáli vášho odpadu z PVC okenného profilu
-
Cieľová veľkosť častíc prášku
-
Požadovaná kapacita spracovania
-
Súčasné výrobné výzvy