

 中文简体
Aglomerácia prášku predzmesi farieb a priľnavosť materiálu počas pulverizácie môže ovplyvniť konzistenciu prášku, dopravu materiálu a nepretržitú výrobu. Počas mletia sa materiál môže prilepiť na mlecie kotúče, hromadiť sa vo vnútri mlecej komory alebo po vyprázdnení vytvárať hrudky.
Tieto problémy môžu súvisieť s vlastnosťami polymérneho nosiča, rozdielmi v zložení, trecím teplom, nestabilným podávaním, nedostatočným chladením alebo zmenami stavu mlecieho kotúča.
Na zníženie aglomerácie je dôležité identifikovať, kde dochádza k lepeniu, preskúmať potenciálne prispievajúce faktory a overiť, či úpravy zlepšujú kvalitu prášku a stabilitu výroby prostredníctvom skutočného testovania materiálu.
Prečo má farebný predzmes počas práškovania tendenciu aglomerovať?
Farebné formulácie predzmesi sa líšia, takže aglomerácia by sa mala skúmať na základe skutočného materiálu, a nie predpokladať, že všetky formulácie sa správajú rovnako počas drvenia.
Trecie teplo spôsobuje mäknutie polyméru
Mechanické drvenie vytvára teplo trením medzi materiálom a brúsnymi plochami. Keď sa teplota blíži k rozsahu mäknutia alebo lepivosti konkrétnej formulácie, niektoré polymérne nosiče sa môžu stať lepkavými a ťažšie sa účinne rozložia.
Zmäkčený materiál sa môže prilepiť na brúsne kotúče alebo povrchy komôr. Na týchto nánosoch sa potom môže hromadiť jemný prášok, ktorý postupne vytvára väčšie hrudky.
Rozdiely vo vlastnostiach a zložení surovín
Rôzne polymérne nosiče reagujú odlišne na teplotu a mechanické sily. Pigmenty, plnivá, vosky, lubrikanty a ďalšie prísady môžu tiež ovplyvniť výkon rozomletia.
Preto podmienky mletia vhodné pre jednu farebnú predzmes nemusia byť vhodné pre inú. Na určenie vhodných prevádzkových podmienok je potrebné skutočné testovanie materiálu.
Nestabilné kŕmenie alebo akumulácia materiálu
Nadmerné podávanie môže zvýšiť zaťaženie materiálu a tvorbu tepla, zatiaľ čo kolísavé rýchlosti podávania môžu spôsobiť nestabilitu procesu mletia.
Ak sa materiál dostane do mlecej komory rýchlejšie, než sa dá spracovať a vyprázdniť, môže dôjsť k jeho hromadeniu. Tieto usadeniny môžu zhromažďovať ďalší prášok a zvyšovať riziko aglomerácie.
Nedostatočná kapacita chladenia
Ak je prietok chladiaceho vzduchu nedostatočný, chladiace kanály sú zablokované alebo chladiaci systém nedokáže splniť skutočné výrobné zaťaženie, počas nepretržitej prevádzky sa môže hromadiť teplo.
Prášok, ktorý funguje dobre počas krátkej skúšky stroja, môže mať stále problémy s lepením počas dlhšej výroby. Zmeny teploty počas nepretržitej prevádzky preto poskytujú užitočnejšie informácie ako pozorovania len počas spúšťania.
Stav brúsneho kotúča a nastavenie medzery medzi kotúčmi
Opotrebenie brúsneho kotúča, nerovné pracovné povrchy alebo nevhodné nastavenie medzery kotúča môžu zmeniť účinnosť brúsenia a podmienky trenia. V závislosti od vlastností materiálu a prevádzkových parametrov môžu tieto zmeny ovplyvniť teplotu, výkon a distribúciu veľkosti častíc.
Stav brúsneho kotúča by sa preto mal hodnotiť spolu s výkonom podávania a chladenia, aby sa určilo, či mechanické zmeny ovplyvňujú výrobu.
Ako možno znížiť aglomeráciu a lepenie počas rozdrvenia farebných predzmesí?
Efektívnym prístupom je zosúladiť vlastnosti materiálu s vhodnými podmienkami brúsenia a chladiacou kapacitou a následne overiť výsledky cieleným testovaním.
Krok 1: Otestujte skutočný materiál predzmesi farieb
Začnite testovaním materiálu určeného na výrobu. Zaznamenajte polymérny nosič, dostupné informácie o zložení, veľkosť krmiva, cieľovú jemnosť a požadovaný výstup.
Počas testovania sledujte, kde dochádza k lepeniu a porovnajte výsledný prášok s cieľovou distribúciou veľkosti častíc. To pomáha určiť, či hlavný problém súvisí s vlastnosťami materiálu, akumuláciou tepla, podmienkami podávania alebo výkonom brúsenia.
Krok 2: Prispôsobte podmienky brúsenia vlastnostiam materiálu

Skontrolujte medzeru brúsneho kotúča, rýchlosť posuvu, prípadne nastaviteľnú rýchlosť otáčania a cieľovú jemnosť.
Ak sa materiál stane lepkavým, nezmenšujte automaticky medzeru kotúča ani nezvyšujte intenzitu mletia. Za určitých podmienok môžu tieto úpravy zvýšiť trenie a teplotu.
Upravte jeden hlavný parameter naraz a porovnajte výsledky pred a po každej zmene. Cieľom je dosiahnuť požadovanú jemnosť a zároveň sa vyhnúť zbytočnému vývinu tepla a hromadeniu materiálu.
Krok 3: Ovládanie nárastu teploty počas nepretržitej výroby

Monitorujte zmeny teploty počas spúšťania a dlhšej prevádzky. Ak sa lepenie s predlžujúcim sa prevádzkovým časom zhoršuje, porovnajte teplotný trend s umiestnením a rozsahom usadenín materiálu.
Skontrolujte tiež prietok chladiaceho vzduchu, prípadne cirkuláciu vody a stav chladiacich kanálov. V závislosti od materiálu, konfigurácie stroja a výrobného zaťaženia môže chladenie vzduchom alebo kombinované chladenie vzduchom a vodou pomôcť odstrániť teplo vznikajúce počas drvenia.
Zvýšenie chladiacej kapacity však automaticky neodstráni aglomeráciu. Vhodnosť konfigurácie chladenia musí byť ešte overená v skutočných materiálových a prevádzkových podmienkach.
Krok 4: Udržiavajte stabilné kŕmenie a vypúšťanie materiálu

Udržujte kŕmenie stabilné a potvrďte, že dopravné, preosievacie a zberné systémy dokážu zvládnuť skutočný výstup výroby.
Skontrolujte prívodné a vypúšťacie priechody, sitacie zariadenie a komponenty na zachytávanie prachu, či nie sú upchaté alebo nahromadené.
Ak mlecia komora zostáva relatívne čistá, ale po vyprázdnení sa objavia hrudky, radšej preskúmajte podmienky dopravy, preosievania, zberu a manipulácie s materiálom, než predpokladať, že problém vzniká výlučne vo vnútri mlecej komory.
Krok 5: Skontrolujte stav brúsneho kotúča a overte výsledky

Skontrolujte opotrebovanie brúsneho kotúča, rovnomernosť pracovného povrchu a akékoľvek zmeny v medzere kotúča. Po každom nastavení porovnajte prevádzkové výsledky za rovnakých podmienok, kedykoľvek je to možné.
Zamerajte sa na nasledujúce ukazovatele:
-
Teplota prášku v konzistentných odberných miestach
-
Miesta lepenia a ukladania materiálu
-
Distribúcia veľkosti častíc a podiel nadmerne veľkých častíc
-
Skutočný výkon počas nepretržitej výroby
-
Stabilita vypúšťania prášku a dopravy
Účinná úprava by mala znížiť zlepovanie alebo aglomeráciu pri splnení požadovaných cieľov jemnosti a výkonu. Nepretržité testovanie výroby počas primeraného obdobia je tiež potrebné na potvrdenie, že zlepšenie možno udržať.
Sprievodca riešením problémov s aglomeráciou prášku s farebnými predzmesami: Kde sa vyskytuje problém?
Tieto pozorovania sú skôr vodítkami na riešenie problémov než definitívnymi diagnózami. K rovnakému problému môže prispieť viacero faktorov, preto je potrebné cielené testovanie na identifikáciu skutočných príčin.
Ako môžu práškovacie stroje Mao Yue pomôcť pri riešení aglomerácie prášku predzmesi farieb?
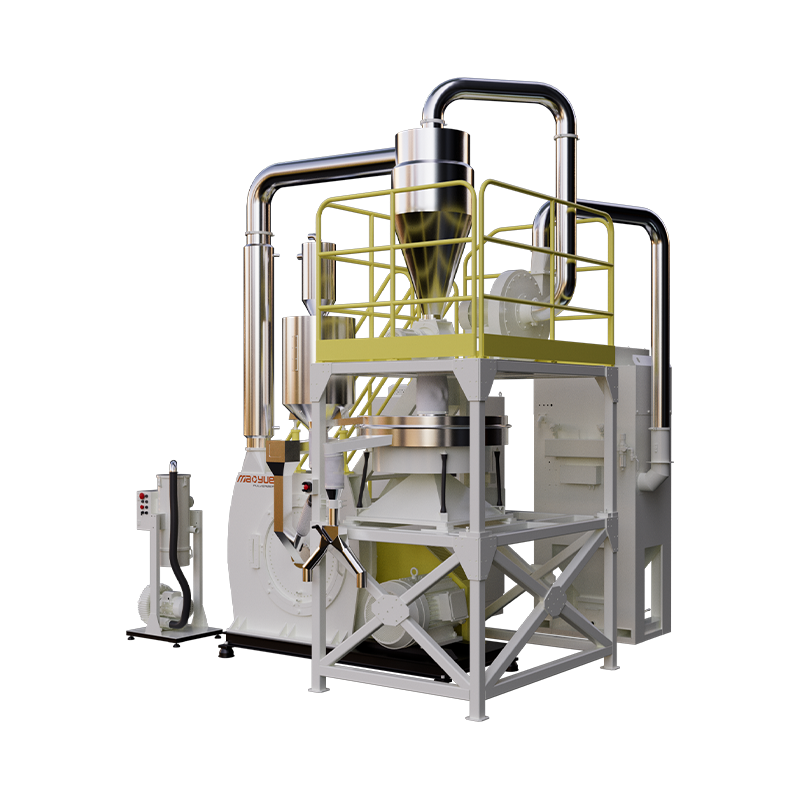
Aglomerácia prášku predzmesi farby môže byť výsledkom rozdielov v polymérnych nosičoch, formuláciách a výrobných podmienkach. Prostredníctvom skutočného testovania materiálu, prispôsobenia konfigurácie zariadenia a vlastnej výroby kľúčových pracovných komponentov, Mao Yue pomáha zákazníkom vyhodnotiť vhodnosť stroja pred nákupom a robiť informovanejšie rozhodnutia o výbere zariadenia.

Aktuálne testovanie materiálu pre informovanejší výber vybavenia
Rôzne farebné formulácie predzmesi môžu vykazovať rôzne zvýšenia teploty, tendenciu lepenia a charakteristiky prášku počas drvenia. Samotné špecifikácie stroja nedokážu presne predpovedať skutočný výkon výroby.
Mao Yue podporuje materiálové skúšky s použitím skutočných farebných predzmesových materiálov zákazníkov. Na základe cieľovej jemnosti a požiadaviek na výstup testy vyhodnotia stav prášku, výstup, zmeny teploty a pozorovateľnú lepivosť za dohodnutých testovacích podmienok.
Tieto testy pomáhajú zákazníkom posúdiť vhodnosť stroja pre ich špecifické materiály pred nákupom a poskytujú praktickejší základ pre výber zariadenia, než spoliehať sa len na všeobecné špecifikácie.
Prispôsobte zariadenia a konfigurácie procesov požiadavkám výroby
Výber zariadenia vyžaduje viac než len zváženie cieľovej jemnosti a výkonu. Musia sa vyhodnotiť aj vlastnosti materiálu, podmienky podávania, požiadavky na chladenie a zberné systémy.
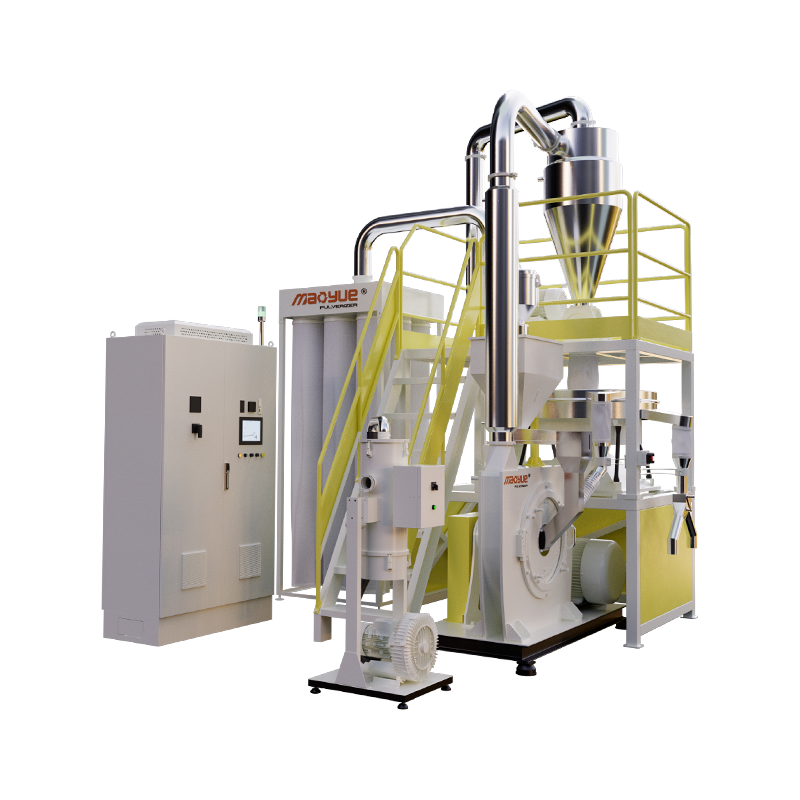
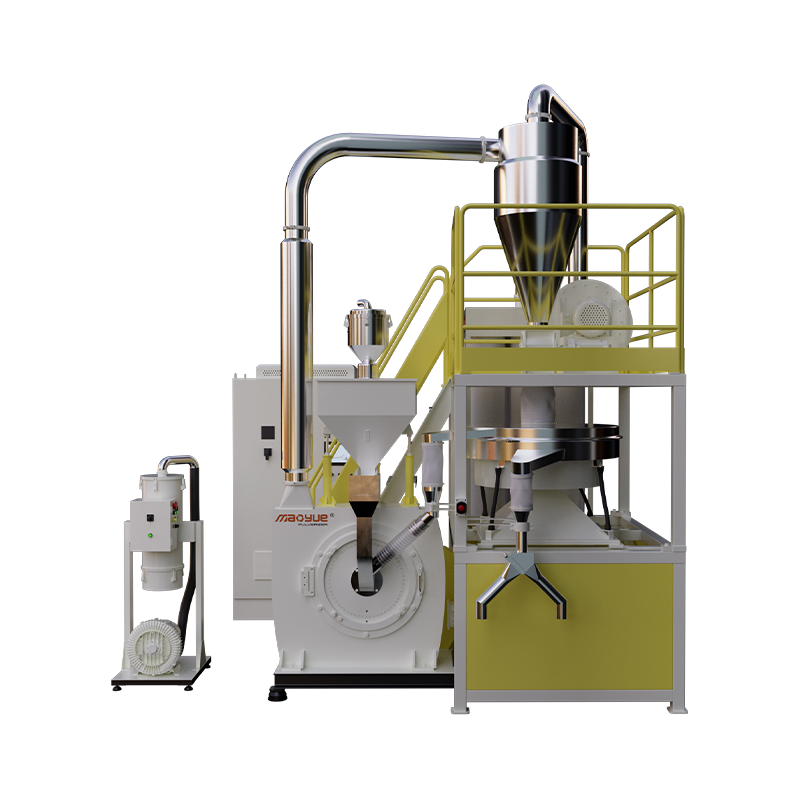
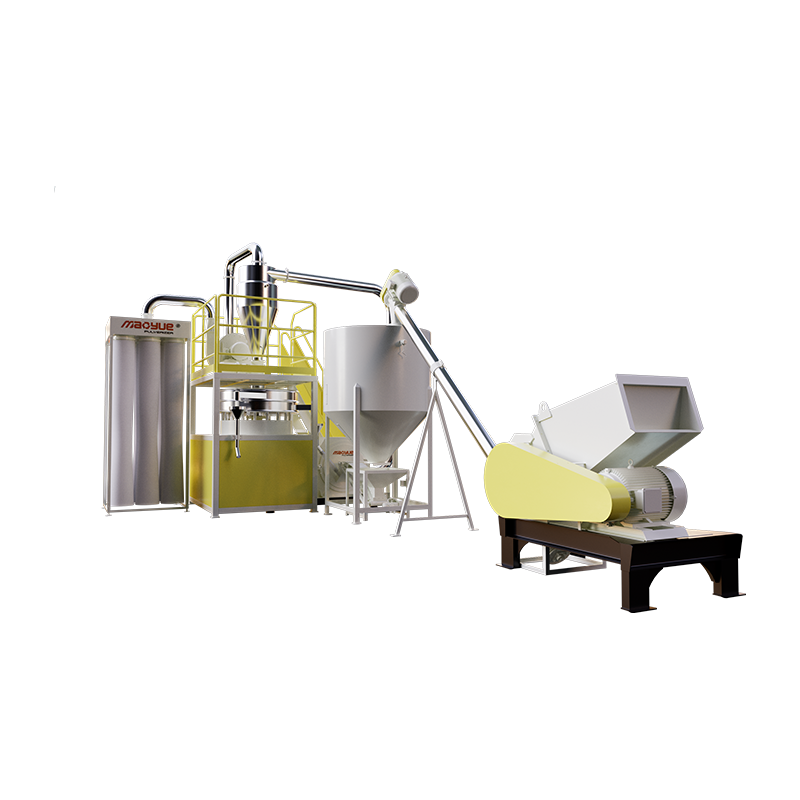
Na základe výsledkov testov materiálov a výrobných požiadaviek Mao Yue posudzuje vhodné konfigurácie brúsnych kotúčov, spôsoby podávania, chladiace riešenia a systémy zberu materiálu. V závislosti od aplikácie je možné zvážiť chladenie vzduchom alebo kombinované chladenie vzduchom a vodou, pričom vhodnosť sa hodnotí v porovnaní so skutočným prevádzkovým výkonom.
Tento prístup založený na materiáli a procese pomáha zákazníkom pochopiť, ako môžu rôzne konfigurácie ovplyvniť kvalitu prášku, výrobnú kapacitu a prevádzkovú stabilitu pred nákupom, čím sa znižuje neistota pri výbere zariadenia výlučne na základe teoretickej kapacity alebo štandardných konfigurácií.
Vlastná výroba brúsnych kotúčov a kľúčových komponentov

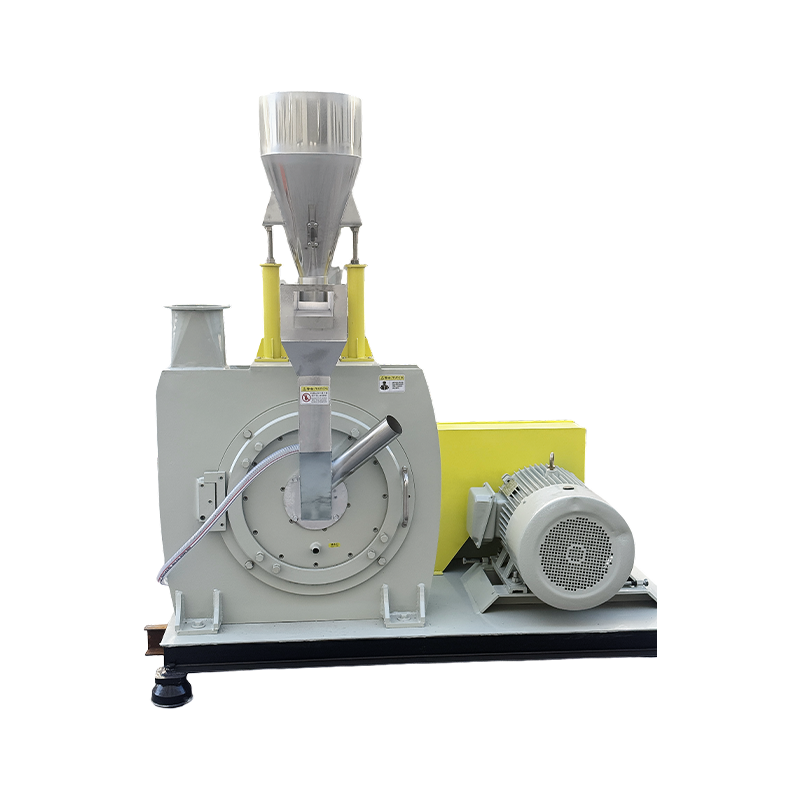
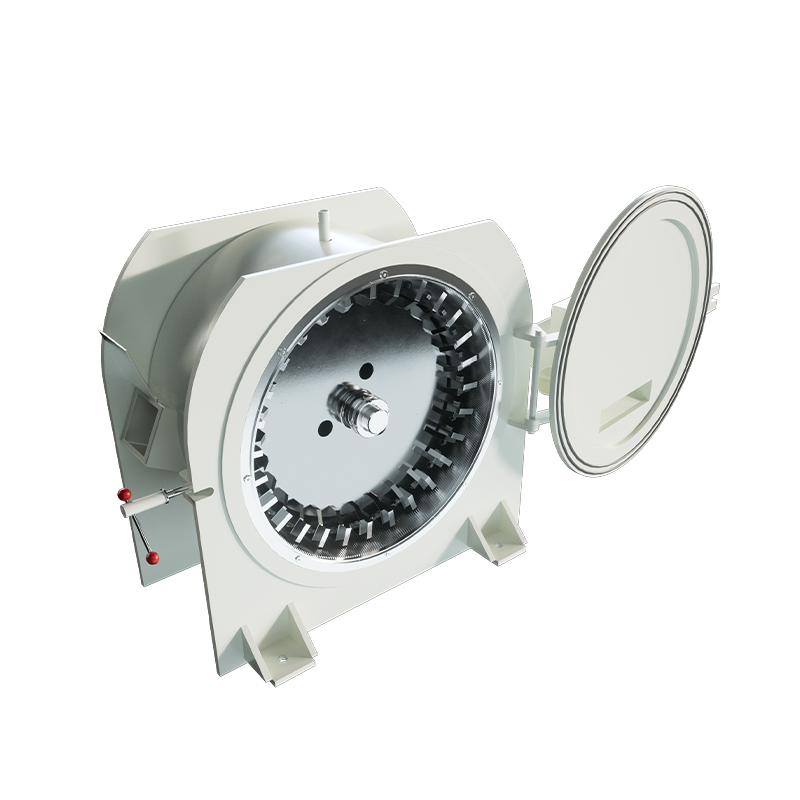
Brúsne kotúče a čepele sú kritickými pracovnými komponentmi kotúčových plastových drvičov. Ich pracovná geometria, stav povrchu a opotrebovanie môžu ovplyvniť brúsny výkon, výkon a distribúciu veľkosti častíc.
Mao Yue vyrába svoje vlastné brúsne kotúče a čepele, pričom si udržiava kontrolu nad návrhom kľúčových komponentov, výrobnými procesmi a kontrolou. To pomáha riadiť konzistenciu výroby a stav brúsneho kotúča je dôležitým faktorom, ktorý treba preskúmať, keď sa zmení výkonnosť výroby.
Keď sa vyskytnú odchýlky vo veľkosti častíc, kolísanie výkonu alebo zvýšená lepivosť, vlastnosti materiálu, prevádzkové parametre a stav kľúčových komponentov sa môžu vyhodnotiť spoločne, aby sa určilo, či sú prispievajúcimi faktormi opotrebovanie brúsneho kotúča alebo zmeny pracovných podmienok, namiesto toho, aby sa všetky problémy s aglomeráciou automaticky pripisovali stroju alebo teplote.
Pre zákazníkov, ktorí vyžadujú dlhodobú nepretržitú výrobu, táto kontrola výroby a kontroly kľúčových komponentov poskytuje spoľahlivejší základ pre údržbu zariadení, hodnotenie stavu výroby a následné úpravy procesov.
Získajte riešenie na rozdrvenie farebných predzmesí pre váš materiál
Aglomerácia prášku predzmesi farieb môže zahŕňať viacero faktorov, vrátane vlastností materiálu, podmienok mletia a konfigurácie zariadenia. Vhodné riešenie by malo vychádzať zo skutočných požiadaviek na materiál a výrobu.
Kontaktujte Mao Yue s vaším typom farebnej predzmesi, veľkosťou podávania, cieľovou jemnosťou, očakávaným výstupom a aktuálnymi problémami s aglomeráciou, aby ste mohli zabezpečiť skutočnú skúšku materiálu. Za dohodnutých testovacích podmienok môže Mao Yue vyhodnotiť jemnosť prášku, výstup, zmeny teploty a pozorovateľnú priľnavosť, aby podporil výber zariadenia a prispôsobenie konfigurácie.