

 中文简体
Aj keď sa zdá, že drvič funguje normálne, farebný prášok predzmesi môže stále vykazovať nekonzistentnú veľkosť častíc. Niektoré častice môžu byť príliš hrubé, iné príliš jemné alebo sa môže počas kontinuálnej výroby meniť distribúcia veľkosti častíc.
Tieto variácie môžu ovplyvniť manipuláciu s práškom, následné spracovanie a stabilitu výroby. Bežné príčiny zahŕňajú variácie surovín, opotrebovanie brúsneho kotúča, nastavenie medzery kotúča, zmeny teploty, nestabilné podávanie a problémy s preosievaním. Ak chcete vybrať účinné opatrenie na zlepšenie, jedným krokom je identifikovať, kde dochádza k zmenám veľkosti častíc.
Šesť hlavných príčin nekonzistentnej veľkosti častíc predzmesi v prášku
Rozdiely vo vlastnostiach surovín
Polymérny nosič, pigmenty, plnivá a prísady vo farebnej predzmesi môžu ovplyvniť tvrdosť materiálu, húževnatosť, tepelné vlastnosti a správanie pri brúsení. Preto aj keď prevádzkové parametre drviča zostanú nezmenené, rozdiely vo formulácii, dávke materiálu alebo veľkosti prívodu môžu spôsobiť zmeny v distribúcii veľkosti častíc prášku.
Ako skontrolovať a overiť
-
Porovnajte informácie o surovinách, záznamy zloženia a veľkosti krmiva v rôznych šaržiach.
-
Ak to podmienky zariadenia dovoľujú, testujte materiály z rôznych šarží, pričom ostatné prevádzkové podmienky udržujte čo najkonzistentnejšie.
-
Na porovnanie výsledkov z každej šarže použite rovnaké metódy odberu vzoriek a testovania veľkosti častíc.
Ak sa zmeny veľkosti častíc zhodujú so zmenami v dávkach surovín a rozdiely zostanú aj pri porovnateľných podmienkach zariadenia, vlastnosti suroviny môžu byť jedným z prispievajúcich faktorov. Ak sa súčasne menia suroviny aj prevádzkové parametre, je potrebné ďalšie testovanie na rozlíšenie ich jednotlivých účinkov.
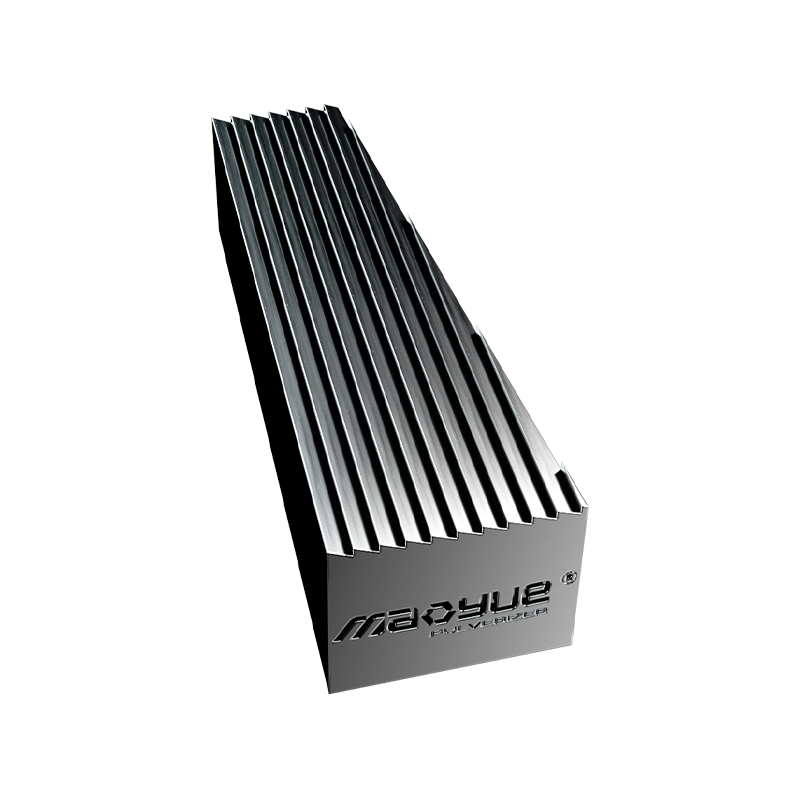
Opotrebenie brúsneho kotúča mení výkon brúsenia
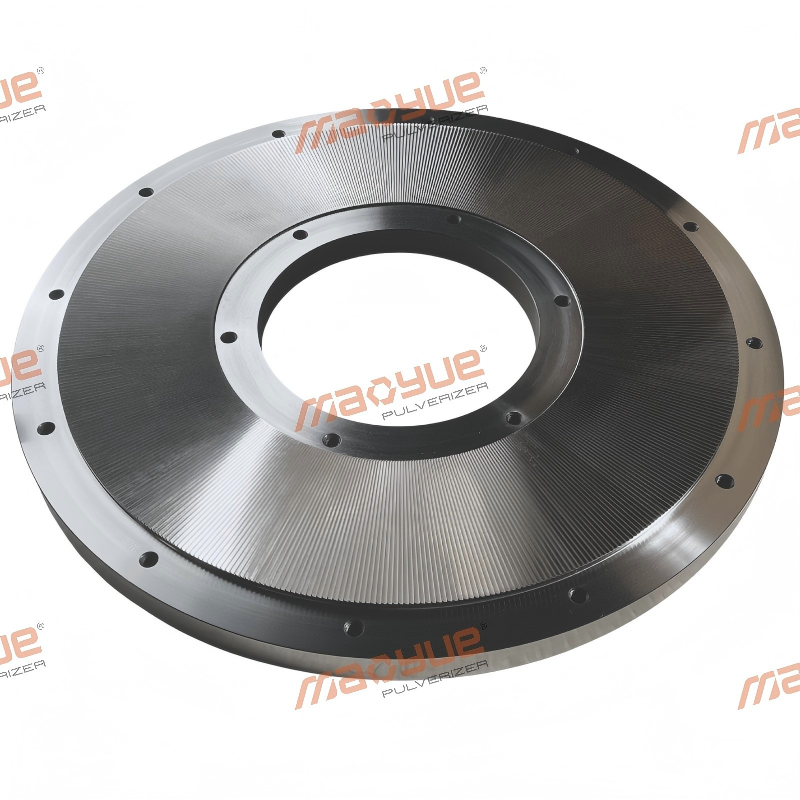
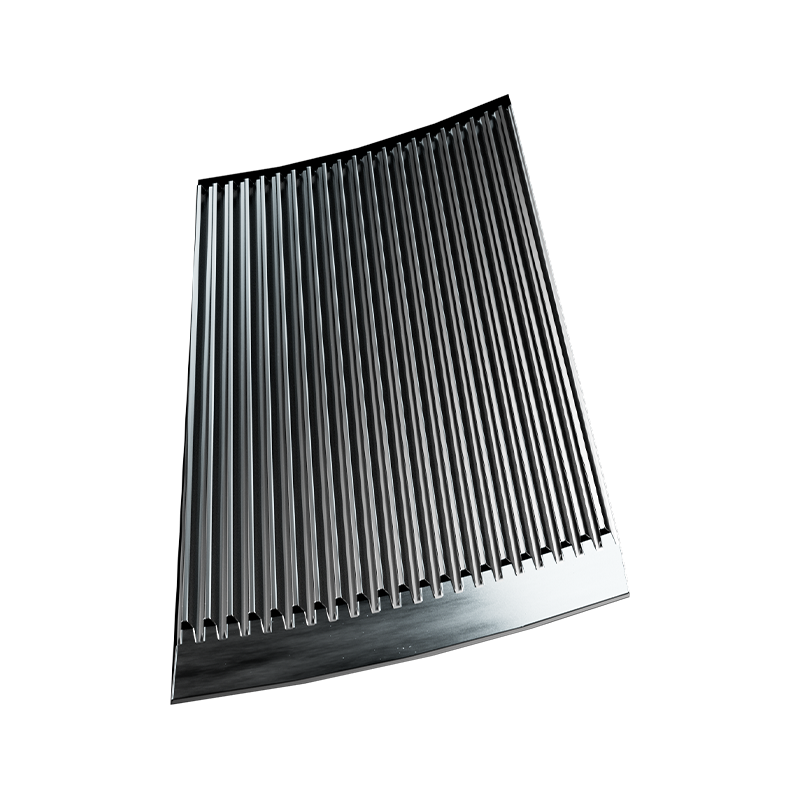
Geometria pracovnej plochy brúsneho kotúča ovplyvňuje proces brúsenia. Ako sa kotúč časom používa, môže dôjsť k jeho opotrebovaniu, nerovnomernému poškodeniu alebo usadeninám materiálu, ktoré môžu zmeniť výkon brúsenia.
Za inak podobných podmienok môžu tieto zmeny zvýšiť podiel hrubých častíc alebo ovplyvniť distribúciu veľkosti častíc. Samotné výsledky abnormálnej veľkosti častíc však nedokazujú, že brúsny kotúč je opotrebovaný a nemal by sa používať ako jediný základ na jeho výmenu.
Ako skontrolovať a overiť
-
Skontrolujte pracovný povrch brúsneho kotúča, či nie je nerovnomerne opotrebovaný, poškodený alebo či na ňom nie sú usadeniny materiálu.
-
Skontrolujte servisné záznamy komponentov, záznamy o údržbe a vzorky prášku zozbierané v rôznych fázach prevádzky.
-
Pri porovnávaní výsledkov testu veľkosti častíc udržujte surovinu, rýchlosť posuvu a medzeru brúsneho kotúča čo najkonzistentnejšie.
Ak sa na pracovnom povrchu zistia viditeľné abnormality a zmeny veľkosti častíc pretrvávajú za porovnateľných prevádzkových podmienok, stav brúsneho kotúča môže byť dôležitým faktorom. Porovnanie výsledkov pred a po údržbe alebo výmene komponentov môže pomôcť overiť toto hodnotenie a zároveň zohľadniť akékoľvek ďalšie zmeny v prevádzkových podmienkach.
Nesprávna medzera brúsneho kotúča ovplyvňuje veľkosť častíc

Medzera mlecieho kotúča ovplyvňuje intenzitu mletia a vlastnosti výsledného prášku. Ak medzera nezodpovedá materiálovým vlastnostiam a cieľovej veľkosti častíc, hotový prášok môže obsahovať príliš veľa hrubých častíc alebo nevhodný podiel jemných častíc.
Príliš široká medzera môže viesť k nedostatočnému zmenšeniu veľkosti. Za určitých podmienok zariadenia a materiálu môže príliš úzka medzera zvýšiť trenie, tvorbu tepla alebo mechanické zaťaženie. Úprava medzery preto musí vyvážiť požiadavky na veľkosť častíc, priepustnosť a nepretržitú prevádzkovú stabilitu, a nie jednoducho sa snažiť o čo najmenšiu medzeru.
Ako skontrolovať a overiť
-
Skontrolujte, či aktuálne nastavenie medzery zodpovedá špecifikáciám cieľového prášku.
-
Overte, či nastavovací mechanizmus dokáže konzistentne udržiavať nastavenú medzeru.
-
V rámci povoleného prevádzkového rozsahu zariadenia upravte naraz jednu hlavnú premennú a porovnajte distribúciu veľkosti častíc pred a po nastavení.
-
Zaznamenajte výkon a teplotu súčasne, aby ste určili, či je zlepšenie veľkosti častíc sprevádzané významnými zmenami v iných prevádzkových ukazovateľoch.
Ak upravené nastavenie priblíži distribúciu veľkosti častíc k cieľovému rozsahu a poskytne podobné výsledky v opakovaných testoch za porovnateľných podmienok, môže byť vhodnejšie pre danú aplikáciu. Ak dôjde k malému zlepšeniu, prehodnoťte ďalšie prispievajúce faktory namiesto toho, aby ste pokračovali v zmenšovaní rozdielu bez dostatočných dôkazov.
Nadmerná teplota spôsobuje mäknutie alebo aglomeráciu materiálu
Mechanické brúsenie vytvára teplo. V závislosti od polymérneho nosiča a formulácie, stúpajúce teploty môže zmäkčiť materiál, zvýšiť jeho tendenciu priľnúť k pracovnej ploche brúsneho kotúča alebo spôsobiť zlepenie jemných častíc a tvorbu aglomerátov.
Výsledkom je, že abnormálne veľké častice v hotovom prášku nemusia byť nevyhnutne spôsobené nedostatočným mletím. Môžu sa vytvoriť aj vtedy, keď sa menšie častice zlepia. Rozlišovanie týchto dvoch podmienok pomáha predchádzať nevhodným úpravám parametrov mletia.
Ako skontrolovať a overiť
-
Zaznamenajte zmeny teploty počas spúšťania a nepretržitej prevádzky.
-
Skontrolujte brúsnu komoru a pracovné plochy, či na nich nie sú usadeniny materiálu alebo priľnavosť.
-
Porovnajte vzorky prášku zozbierané počas spúšťania so vzorkami získanými po určitom čase chodu stroja.
-
Použite vhodnú testovaciu metódu na posúdenie, či sa abnormálne hrubé častice mohli vytvoriť aglomeráciou.
Ak sa zvyšujúce teploty zhodujú so zvýšenou priľnavosťou alebo aglomeráciou, prispievajúcim faktorom môže byť tepelné zmäkčenie. Ak nie je pozorovaná žiadna zjavná priľnavosť, ale podiel hrubých častíc zostáva vysoký, sú potrebné ďalšie kontroly podmienok mletia, stavu komponentov a výkonu triedenia.
Nestabilné podávanie spôsobuje kolísanie podmienok mletia

Stabilné podávanie pomáha udržiavať relatívne konzistentné prevádzkové zaťaženie vo vnútri mlecej komory. Ak materiál vstupuje do drviča prerušovane, zaťaženie zariadenia môže kolísať a meniť podmienky, za ktorých prebieha mletie.
Keď sa zmeny veľkosti častíc zhodujú s kolísaním zaťaženia zariadenia alebo rýchlosti podávania, je potrebné skontrolovať systém podávania, a nie okamžite predpokladať, že je brúsny kotúč opotrebovaný alebo poškodený.
Ako skontrolovať a overiť
-
Sledujte, či materiál vstupuje do drviča nepretržite a dôsledne.
-
Skontrolujte, či systém podávania nie je premostený, nahromadený materiál alebo obmedzený výtok.
-
Porovnajte záznamy o rýchlosti podávania, zaťažení zariadenia a výkone, aby ste určili, či sa zmeny veľkosti častíc vyskytujú približne v rovnakom čase ako kolísanie podávania.
-
Po zlepšení stability podávania odoberte nové vzorky pomocou rovnakej metódy odberu vzoriek a porovnajte výsledky.
Ak kolísanie kŕmenia má jasný časový vzťah so zmenami veľkosti častíc a prášok sa stáva konzistentnejším po stabilizácii kŕmenia, podmienky kŕmenia môžu byť prispievajúcim faktorom. Ak problém pretrváva aj po stabilizácii kŕmenia, preskúmajte ďalšie fázy procesu.
Skríning a klasifikácia nie sú správne zosúladené

Mletím sa zmenšuje veľkosť materiálu, zatiaľ čo preosievanie oddeľuje častice podľa príslušných separačných podmienok. Aj keď prášok opúšťajúci drvič spĺňa očakávania, nevhodné nastavenie sita, poškodená sieťka sita, zlé tesnenie alebo obtok materiálu môžu stále ovplyvniť konečný produkt.
Ako skontrolovať a overiť
Ak to usporiadanie zariadenia dovoľuje, odoberajte oddelené vzorky z výstupu drviča a hotového produktu po preosievaní. Porovnajte ich pomocou rovnakej testovacej metódy.
-
Ak vzorka na výstupe z drviča už obsahuje príliš veľa častíc nezodpovedajúcich špecifikácii, ďalej skúmajte suroviny a podmienky mletia.
-
Ak výstupná vzorka spĺňa požiadavky, ale hotový výrobok nie, uprednostnite kontroly integrity sita, špecifikácií sita, tesnenia a obtoku materiálu.
-
Ak abnormality veľkosti častíc môžu súvisieť so zvyškami materiálu alebo kontamináciou, skontrolujte aj následné procesy dopravy, zberu a čistenia.
Porovnanie vzoriek z rôznych fáz procesu pomáha identifikovať, kde sa objavuje abnormalita veľkosti častíc a určiť, ktoré oblasti by sa mali preskúmať ako prvé.
Ak sa výsledky testov pred a po skríningu výrazne líšia, je potrebné ďalšie posúdenie špecifikácií skríningu, účinnosti skríningu a stavu materiálu. Samotný nominálny otvor sita nemôže zaručiť, že hotový prášok spĺňa cieľový rozsah veľkosti častíc.
Ako identifikovať skutočnú príčinu nekonzistentnej veľkosti častíc prášku predzmesi farieb
Jedným krokom pri odstraňovaní problémov je určiť, či sa rozdiely vo veľkosti častíc vyskytujú medzi šaržami surovín alebo sa vyvíjajú počas nepretržitej výroby tej istej šarže. Je tiež dôležité identifikovať najskoršie štádium procesu, v ktorom sa abnormalita objavuje.
Pri rozdieloch medzi šaržami uprednostňujte porovnania informácií o surovinách, záznamov o zložení a veľkosti krmiva. V prípade variácií, ktoré sa časom vyvinú v rámci rovnakej šarže, vyhodnoťte spolu stav brúsneho kotúča, teplotu materiálu, rýchlosť posuvu a prevádzkové záznamy zariadenia.
Ak problém môže vzniknúť počas preosievania alebo následnej manipulácie, vždy, keď je to možné, porovnajte vzorky z výstupu drviča so vzorkami z hotového produktu. To pomáha vyhnúť sa pripisovaniu každej abnormality veľkosti častíc procesu mletia.
Keď sa identifikujú potenciálne prispievajúce faktory, kontrolujte hlavné premenné, ak je to možné, a vykonajte porovnania pomocou konzistentných metód odberu vzoriek a testovania. Vyhodnoťte výsledky v porovnaní so špecifikáciami cieľovej veľkosti častíc a vyberte vhodnú metódu, ako je sitová analýza alebo laserová difrakcia podľa aktuálnej aplikácie. Výsledky rôznych testovacích metód by sa nemali priamo porovnávať bez platného základu na porovnanie.
Po vykonaní úpravy porovnajte distribúciu veľkosti častíc, podiel častíc mimo špecifikácie a príslušné prevádzkové údaje. Výsledky, ktoré možno reprodukovať za porovnateľných podmienok, poskytujú silnejší dôkaz na identifikáciu príčiny a vyhodnotenie úpravy. Jediný test môže poskytnúť užitočné vodítka, ale nemusí stačiť na potvrdenie základnej príčiny.
Rýchla diagnostická tabuľka pre problémy s veľkosťou častíc
Táto diagnostická tabuľka pomáha určiť priority kontrol. Nemal by sa používať samostatne na konečné určenie základnej príčiny.
Prečo je stabilná distribúcia veľkosti častíc dôležitá?
V prípade farebného predzmesového prášku nie je cieľom jednoducho produkovať jemnejšie častice. Prášok musí spĺňať požiadavky na veľkosť častíc špecifického zloženia, aplikácie a následného spôsobu spracovania.
Stabilná distribúcia veľkosti častíc pomáha udržiavať konzistentnú manipuláciu s práškom a dávkovanie, znižuje odchýlky medzi výrobnými šaržami a zabezpečuje, že hotový prášok zostáva bližšie k požadovaným špecifikáciám aplikácie.
Veľkosť častíc však nie je jediným faktorom, ktorý určuje disperziu pigmentu alebo kvalitu konečného produktu. Vplyv môžu mať aj vlastnosti polymérneho nosiča, vlastnosti pigmentu, formulácia a následné podmienky spracovania.
Preto by mal byť výkon mletia hodnotený skôr na základe toho, či prášok konzistentne spĺňa cieľové špecifikácie a skutočné aplikačné požiadavky, než sa spoliehať len na priemernú veľkosť častíc alebo vizuálny vzhľad.

Ako Mao Yue pomáha zlepšiť konzistenciu brúsenia predzmesi farieb
Nekonzistentná veľkosť častíc prášku predzmesi vo farbe nemusí nevyhnutne znamenať, že sa musí vymeniť celý drvič. Praktickejší prístup je najskôr identifikovať, kde sa abnormalita vyskytuje, a potom použiť výsledky testov na určenie, či by sa mala riešiť príprava suroviny, podmienky mletia, jadrové komponenty alebo následné skríningy.
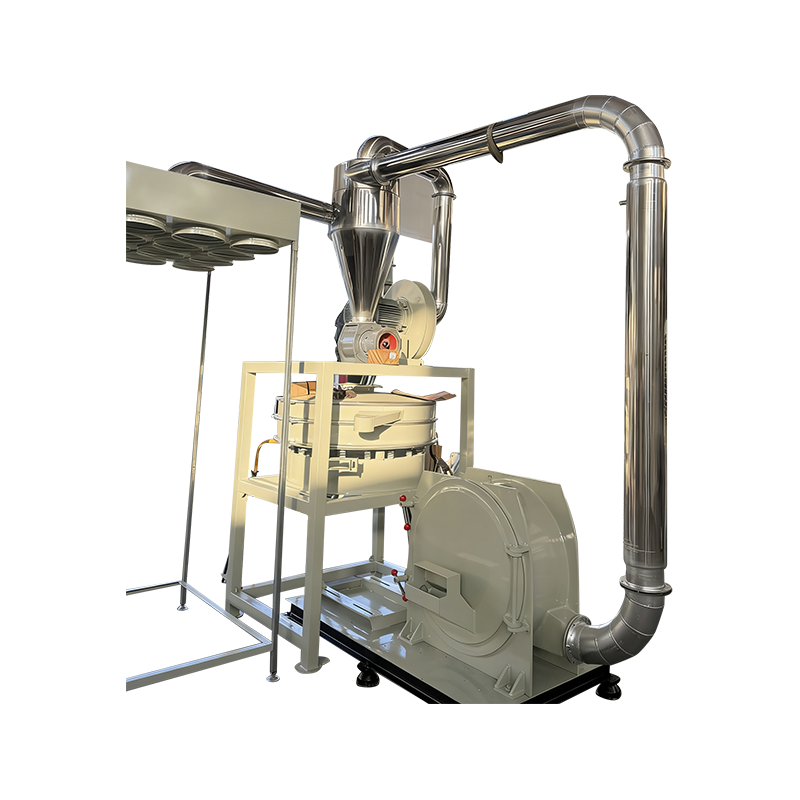
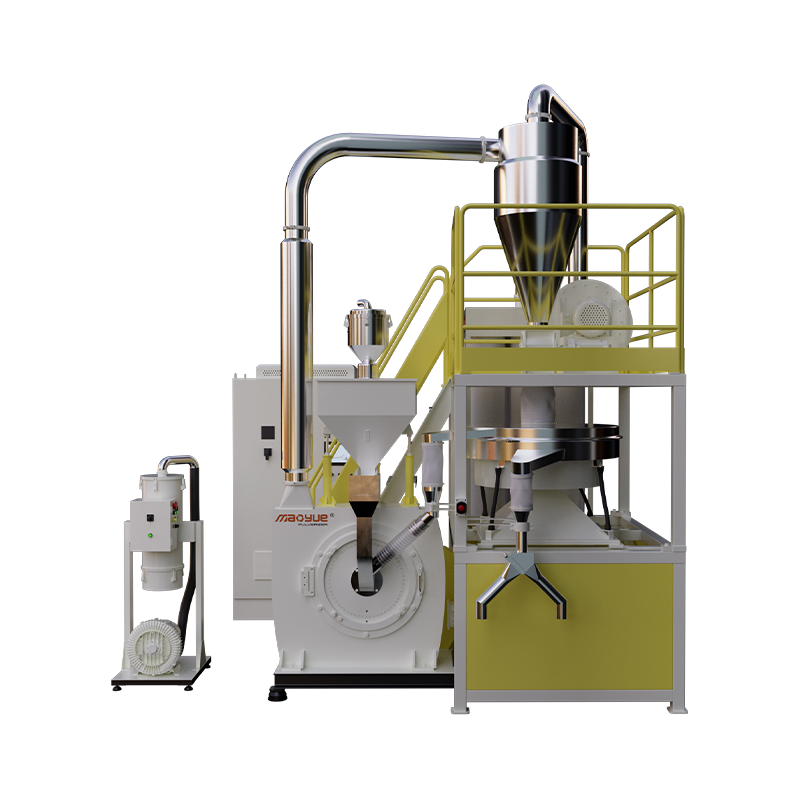
Mao Yue sa špecializuje na výskum a vývoj a výrobu kotúčových plastových drvičov. Kombináciou skutočného testovania materiálu, vlastnej výroby brúsnych kotúčov a čepelí a prispôsobenia prevádzkových podmienok môže Mao Yue pomôcť zákazníkom vyhodnotiť brúsny výkon a konfiguráciu zariadení na základe ich špecifických požiadaviek.
Pred výberom zariadenia otestujte skutočné materiály

Rôzne farebné predzmesi sa môžu počas mletia správať odlišne. Samotný názov materiálu alebo cieľová veľkosť ôk nestačí na určenie toho, ako bude drvič fungovať v skutočných výrobných podmienkach.
Ak to podmienky testovania dovolia, Mao Yue môže testovať materiály dodané zákazníkmi a zaznamenávať príslušné výsledky vrátane jemnosti prášku, priepustnosti, zmien teploty a prevádzkových podmienok podľa rozsahu testu.
Porovnanie týchto výsledkov s cieľovými špecifikáciami zákazníka pomáha posúdiť, či súčasná konfigurácia zariadenia vyhovuje danej aplikácii a či je potrebné ďalšie vyhodnotenie parametrov mletia alebo podmienok chladenia.
Pre problémy zahŕňajúce viacero faktorov, ktoré prispievajú, môže byť potrebné dodatočné testovanie. Jediný test by sa nemal považovať za presvedčivý dôkaz základnej príčiny.
Vlastná výroba brúsnych kotúčov a čepelí

Stav brúsnych kotúčov a čepelí ovplyvňuje pracovnú geometriu a brúsny výkon. Mao Yue vyrába vlastné brúsne kotúče a čepele, čím pomáha udržiavať kontrolu nad výrobnými a kontrolnými procesmi týchto základných komponentov.
Keď sa veľkosť častíc v priebehu času zmení, možno spoločne vyhodnotiť kontroly pracovného povrchu, servisné záznamy komponentov a výsledky testov prášku, aby sa určilo, či stav komponentov môže ovplyvniť výkon brúsenia.
Ak dostupné dôkazy neoprávňujú výmenu komponentov, mali by sa najskôr preskúmať iné prevádzkové faktory. Porovnanie výsledkov pred a po údržbe alebo výmene môže poskytnúť spoľahlivejší základ pre budúcu správu komponentov a pomôže vyhnúť sa výmene brúsnych kotúčov len z dôvodu jediného výsledku abnormálnej veľkosti častíc.
Prispôsobte podmienky mletia cieľovému prášku

Konzistencia veľkosti častíc závisí nielen od stavu brúsneho kotúča, ale aj od medzery kotúča, podmienok podávania, konfigurácie chladenia a nastavenia preosievania.
Mao Yue dokáže vyhodnotiť príslušné konfigurácie zariadení a prevádzkové podmienky na základe vlastností materiálu zákazníka, cieľovej veľkosti častíc a požiadaviek na priepustnosť. Ak to podmienky umožňujú, porovnanie distribúcie veľkosti častíc, priepustnosti a teploty pred a po úpravách pomáha určiť, či zmeny dosiahli zamýšľané výsledky.
Ak abnormalita skutočne pochádza zo systému preosievania alebo následného spracovania, je potrebné skontrolovať príslušný systém, a nie pokračovať v nastavovaní parametrov brúsneho kotúča.
Tento prístup, založený na skutočných testoch materiálov a prevádzkových údajoch, pomáha zákazníkom vybrať si vhodnú konfiguráciu zariadení a opatrenia na riešenie problémov, pričom znižuje zbytočné úpravy parametrov a výmenu komponentov.
Získajte riešenie na rozdrvenie farebných predzmesí pre váš materiál
Ak váš drvič predzmesi farieb produkuje nadmerné hrubé častice, abnormálny podiel jemných častíc, aglomeráciu prášku alebo rozdiely vo veľkosti častíc medzi jednotlivými šaržami, môžete Mao Yueovi poskytnúť nasledujúce informácie na úvodné posúdenie požiadaviek vašej aplikácie:
-
Typ materiálu: Polymérny nosič a známe detaily zloženia.
-
Veľkosť krmiva: Pôvodná veľkosť častíc alebo materiálu.
-
Cieľová veľkosť častíc: Požadovaná veľkosť oka alebo rozsah veľkosti častíc.
-
Cieľová kapacita: Očakávaná kapacita spracovania v kg/h.
-
Aktuálny problém: Pozorovaný problém a kedy alebo kde sa vyskytuje vo výrobnom procese.
Ak sú k dispozícii, môžete poskytnúť aj výsledky testov veľkosti častíc, teplotné záznamy alebo vzorky zozbierané v rôznych fázach prevádzky. Tieto informácie môžu pomôcť zúžiť možné príčiny a určiť, či je potrebné skutočné testovanie materiálu.
Kontaktujte Mao Yue prediskutovať riešenie na rozdrvenie plastov prispôsobené vášmu farebnému materiálu predzmesi, cieľovej veľkosti častíc a výrobným požiadavkám.