

 中文简体
Počas rozomieľania predzmesi na prášok môže stroj pri spustení udržiavať normálny výkon, ale po určitej dobe nepretržitej prevádzky môže produkcia postupne klesať. V iných prípadoch sa môžu prevádzkové podmienky zdať nezmenené, avšak množstvo zozbieraného prášku sa medzi jednotlivými výrobnými obdobiami líši.
Nestabilný výstup sťažuje plánovanie výroby, hodnotenie skutočnej kapacity a nepretržité riadenie výroby. Pokles konečného nazbieraného prášku však nevyhnutne neznamená, že motor drviča nemá dostatočný výkon alebo že sú opotrebované mlecie kotúče.
Medzi možné príčiny patrí nestabilné podávanie, priľnavosť materiálu, zmeny stavu brúsneho kotúča, kolísanie teploty a upchatie systému vypúšťania alebo zberu prášku. Riešenie problémov by malo začať identifikáciou, ktorá fáza je zodpovedná za zmenu, skôr než sa rozhodnete, či upraviť prevádzkové parametre alebo vymeniť komponenty.
Aké sú bežné znaky nestabilného výstupu farebného predzmesového rozprašovača?
Načasovanie a charakteristiky výstupných zmien môžu pomôcť zúžiť možné príčiny.
Tieto príznaky sú skôr vodítkami na riešenie problémov než definitívnymi diagnózami. Prevádzkové záznamy a skutočný materiálový stav sa musia tiež skontrolovať, aby sa zistila základná príčina.
Bežné príčiny kolísania výkonu v rozprašovačoch farebných predzmesí
Nestabilné podávanie alebo nesúlad medzi rýchlosťou podávania a kapacitou spracovania

Nedostatočné podávanie obmedzuje skutočnú priepustnosť stroja, zatiaľ čo časté zmeny rýchlosti posuvu môžu spôsobiť kolísanie zaťaženia a výkonu brúsenia.
Čo skontrolovať:
-
Či je podávanie materiálu nepretržité alebo ovplyvnené premosťovaním, blokovaním alebo občasnými prerušeniami.
-
Či sa zmeny rýchlosti posuvu zhodujú so zmenami výkonu.
-
Či sú aktuálne podmienky podávania vhodné pre formu materiálu a kapacitu spracovania stroja.
Odporúčané akcie:
Najprv skontrolujte prevádzkový stav kŕmneho systému. Potom upravte rýchlosť posuvu podľa skutočného výkonu spracovania. Ak výkon naďalej klesá po tom, čo sa dávkovanie ustáli, radšej skontrolujte proces drvenia a následné systémy, než jednoducho zvyšujte rýchlosť podávania.
Adhézia materiálu alebo aglomerácia prášku
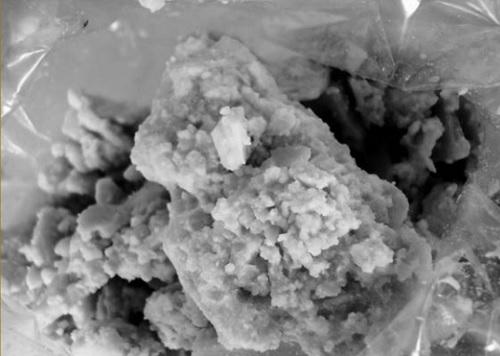
Rôzne polymérne nosiče, formulácie a prísady môžu ovplyvniť zmäkčovanie, priľnavosť a tokové charakteristiky farebných predzmesových materiálov. Ak sa materiál prilepí na povrch brúsneho kotúča alebo vnútorné steny mlecej komory, môže sa postupne hromadiť a narúšať kontinuálne spracovanie a vypúšťanie.
Čo skontrolovať:
-
Či sa na mlecích kotúčoch alebo vo vnútri mlecej komory vytvorilo viditeľné nahromadenie materiálu.
-
Či vypúšťaný prášok obsahuje aglomeráty.
-
Či sa výkon spracovania zmení po zmene šarže materiálu alebo zloženia.
Odporúčané akcie:
Vyhodnoťte teplotu, podmienky podávania a chladenia vo vzťahu k miestu nahromadenia materiálu a pozorovanému stavu materiálu. Pri formuláciách, ktoré opakovane spôsobujú priľnavosť, vykonajte testovanie materiálu, aby ste identifikovali vhodné podmienky spracovania, namiesto toho, aby ste považovali nižšiu rýchlosť podávania za univerzálne riešenie.
Nesprávna medzera brúsneho kotúča alebo opotrebovanie kritických komponentov

Medzera brúsneho kotúča a stav pracovného povrchu ovplyvňujú proces mletia a jemnosť výsledného prášku. Nevhodné nastavenie medzery, opotrebovanie disku alebo poškodenie povrchu môže zmeniť výkon stroja.
Samotný klesajúci výkon však nedokazuje, že brúsne kotúče sú opotrebované alebo potrebujú výmenu.
Ako diagnostikovať problém:
-
Skontrolujte, či medzera brúsneho kotúča spĺňa požiadavky na prevádzku a údržbu konkrétneho modelu stroja.
-
Skontrolujte povrchy brúsneho kotúča, či nie sú abnormálne opotrebované alebo poškodené.
-
Porovnajte jemnosť prášku a distribúciu veľkosti častíc pred a po zmene výstupu.
-
Ak sa súčasne vyskytnú abnormálne vibrácie alebo hluk, vykonajte ďalšie kontroly podľa postupov údržby stroja.
Odporúčané akcie:
Po vypnutí stroja a dodržaní požadovaných bezpečnostných a údržbových postupov skontrolujte brúsne kotúče a súvisiace komponenty a overte nastavenie medzery. Porovnajte výsledky testov pred a po akejkoľvek úprave. Komponenty upravujte alebo vymieňajte len vtedy, keď výsledky kontroly naznačujú, že ich stav alebo nastavenie medzier môže ovplyvňovať výkonnosť výroby.
Nedostatočné chladenie alebo nestabilná regulácia teploty

Teplo vznikajúce počas drvenia je ovplyvnené vlastnosťami materiálu, podmienkami spracovania a zaťažením stroja. Pri materiáloch, ktoré ľahko zmäknú, môžu zmeny teploty ďalej ovplyvniť priľnavosť a výkon vybíjania.
Zvýšenie teploty nemusí nutne znamenať poruchu chladiaceho systému. Môže to súvisieť aj so zmenami v krmive alebo vlastnostiach materiálu.
Čo skontrolovať:
-
Či sa teploty materiálu alebo mlecej komory výrazne líšia pred a po zmene výkonu.
-
Či systémy chladenia vzduchom a chladením vodou fungujú správne.
-
Či sú chladiace kanály zablokované alebo sa zmenil skutočný chladiaci výkon.
Odporúčané akcie:
Porovnajte teplotné záznamy s výstupom, priľnavosťou materiálu a podmienkami podávania. Ak dôjde k zvýšeniu teploty popri zmenách vo výkone spracovania, preskúmajte chladiacu kapacitu a súvisiace prevádzkové podmienky, aby ste overili príčinu.
Obmedzené vypúšťanie alebo zber prášku

Konečný zozbieraný výstup závisí nielen od procesu rozdrvenia, ale aj od dopravy prášku, separácie a účinnosti zberu. Nahromadenie materiálu v potrubiach, upchatie v cyklónových separátoroch alebo zberných násypkách a abnormality systému zberu prachu môžu znížiť množstvo nakoniec zachyteného prášku.
Čo skontrolovať:
-
Či sa prášok vypúšťa nepretržite.
-
Či sa materiál nahromadil v dopravnom potrubí, cyklónových separátoroch alebo zberných násypkách.
-
Či správne fungujú zariadenia na prúdenie vzduchu, tesnenie a zachytávanie prachu.
Odporúčané akcie:
Skontrolujte celú cestu od vypustenia po konečný zber, aby ste zistili zadržiavanie materiálu alebo straty. Ak hlavný stroj nevykazuje žiadne zjavné zmeny v prevádzkovom stave, zatiaľ čo zozbieraný výstup naďalej klesá, uprednostnite kontrolu nadväzujúceho systému, aby ste predišli nesprávnej diagnostike problému zberu ako nedostatočnej kapacity spracovania hlavného stroja.
Nesúlad medzi materiálovými vlastnosťami, konfiguráciou zariadenia a výrobnými požiadavkami
Menovitá kapacita stroja neznamená, že rovnaký výkon možno dosiahnuť s každým materiálom a za všetkých podmienok spracovania. Vlastnosti materiálu, cieľová jemnosť, požadovaný výkon a požiadavky na nepretržitú prevádzku môžu ovplyvniť vhodnosť zariadenia.
Krátkodobé testy môžu poskytnúť počiatočné pochopenie výkonu spracovania materiálu, ale nemusia plne reprezentovať podmienky počas predĺženej prevádzky.
Čo skontrolovať:
-
Či sa aktuálny materiál zhoduje s materiálom použitým počas testov výberu pôvodného vybavenia.
-
Či skutočné vlastnosti prášku spĺňajú požiadavky cieľovej jemnosti.
-
Či sú existujúce hlavné stroje a pomocné systémy vhodné pre požadovaný výkon a dobu prevádzky.
Odporúčané akcie:
Prehodnoťte konfiguráciu zariadenia vzhľadom na skutočné materiálové a výrobné požiadavky. Ak vhodnosť zariadenia nebola dostatočne overená, definujte požadovanú jemnosť, výkon a prevádzkové podmienky skôr, ako sa rozhodnete, či sú potrebné zmeny konfigurácie.
Ako presne zmerať výkon pulverizéra
Po počiatočnom odstraňovaní problémov je potrebná konzistentná metóda merania, aby sa potvrdilo, či zhromaždený výstup skutočne klesol, a aby sa pomohlo určiť, ktorá fáza je zodpovedná.
Krok 1: Zmerajte skutočnú rýchlosť zberu prášku
Zvoľte si jasne definované obdobie merania a zaznamenajte skutočný prevádzkový čas stroja a čistú hmotnosť zozbieraného prášku.
Napríklad, ak stroj nazbiera 120 kg čistého prášku počas 30 minút skutočného prevádzkového času:
Priemerná rýchlosť zberu prášku = 120 kg ÷ 0,5 h = 240 kg/h
To predstavuje priemernú rýchlosť zberu prášku počas tohto obdobia. Nemusí sa nevyhnutne rovnať skutočnej priepustnosti materiálu drviča, pretože určitý materiál môže dočasne zostať vo vnútri stroja alebo dopravného systému, zatiaľ čo iný materiál sa môže stratiť pred dosiahnutím zberného miesta.
Krok 2: Porovnajte údaje, aby ste odlíšili problémy hlavného počítača od problémov so zberom
Porovnajte údaje zaznamenané počas stabilnej prevádzky s údajmi zozbieranými po poklese výkonu. Súčasne skontrolujte záznamy o podávaní, teplote, stave prášku a vypúšťaní.
Ak to podmienky umožňujú, na overenie možno použiť zjednodušenú materiálovú bilanciu:
Vstup materiálu počas obdobia = zhromaždený prášok počas obdobia Zaúčtované materiálové straty Zvýšenie zásob materiálu v systéme
Nárast zásob materiálu sa vypočíta ako množstvo materiálu zostávajúceho v systéme na konci obdobia merania mínus množstvo zostávajúce na začiatku. Ak sa množstvo materiálu zadržaného v systéme zníži, táto hodnota môže byť záporná.
Obdobia merania a hranice systému musia byť konzistentné vo všetkých pojmoch a mali by sa zvážiť aj chyby merania.
Ak nie je možné priamo merať skutočný výkon počas fázy rozomletia, výsledok by sa mal uviesť ako priemerná rýchlosť zberu prášku, a nie byť považovaný za skutočnú kapacitu stroja.
Krok 3: Overte príčinu prostredníctvom kontrolovaného porovnávacieho testovania
Na základe predpokladaných faktorov identifikovaných v dvoch krokoch upravte vždy jednu relevantnú premennú a zopakujte test za porovnateľných prevádzkových podmienok. Vždy, keď je to možné, udržujte konzistentnú dávku materiálu, cieľovú jemnosť a metódu merania a zdokumentujte všetky podmienky, ktoré nemožno udržať konštantné.
Spoločne vyhodnoťte tieto ukazovatele:
-
Výstup alebo priemerná rýchlosť zberu prášku.
-
Jemnosť prášku a distribúcia veľkosti častíc.
-
Zmeny teploty a priľnavosť materiálu.
-
Podmienky vypúšťania a zberu prášku.
Úprava by sa mala považovať za účinnú len vtedy, keď je zlepšenie opakovateľné a nevytvára ďalšie neprijateľné výrobné problémy.
Ako Mao Yue pomáha zákazníkom vyhodnotiť problémy s výstupom rozprašovača?
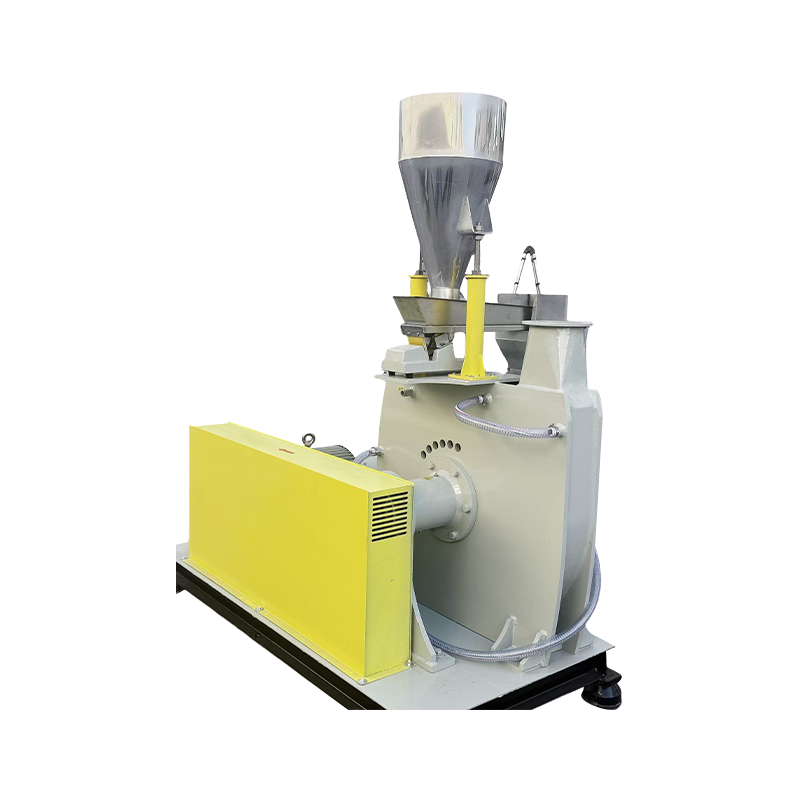
Pre projekty spracovania farebných predzmesí, kde sú problémom kolísanie výstupu, Mao Yue zameriava na viac než len odporúčanie drviča. Prostredníctvom skutočného testovania materiálu, prispôsobenia konfigurácie zariadenia, vlastnej výroby kritických komponentov a hodnotenia kompletnej spracovateľskej linky pomáha Mao Yue zákazníkom posúdiť, či je zariadenie vhodné pre ich skutočné výrobné požiadavky.

Overte vhodnosť zariadenia prostredníctvom testovania materiálu a priebežného hodnotenia prevádzky
Mao Yue hodnotí zariadenia skôr na základe skutočných materiálov a výrobných požiadaviek zákazníkov, než aby sa spoliehal len na názvy materiálov alebo menovitú kapacitu stroja.
Testovaním vzoriek materiálu dodaných zákazníkmi a zvážením cieľovej jemnosti, očakávaného výkonu a požiadaviek na aplikáciu môže Mao Yue vyhodnotiť kvalitu prášku, distribúciu veľkosti častíc, tekutosť materiálu a zmeny teploty za testovacích podmienok.
Pre aplikácie vyžadujúce nepretržitú prevádzku je tiež možné vopred dohodnúť trvanie testu a hodnotiace kritériá.
Tieto výsledky testov poskytujú zákazníkom spoľahlivejší základ na posúdenie vhodnosti zariadenia pred nákupom.
Priraďte drvič a pomocné systémy k výsledkom testu

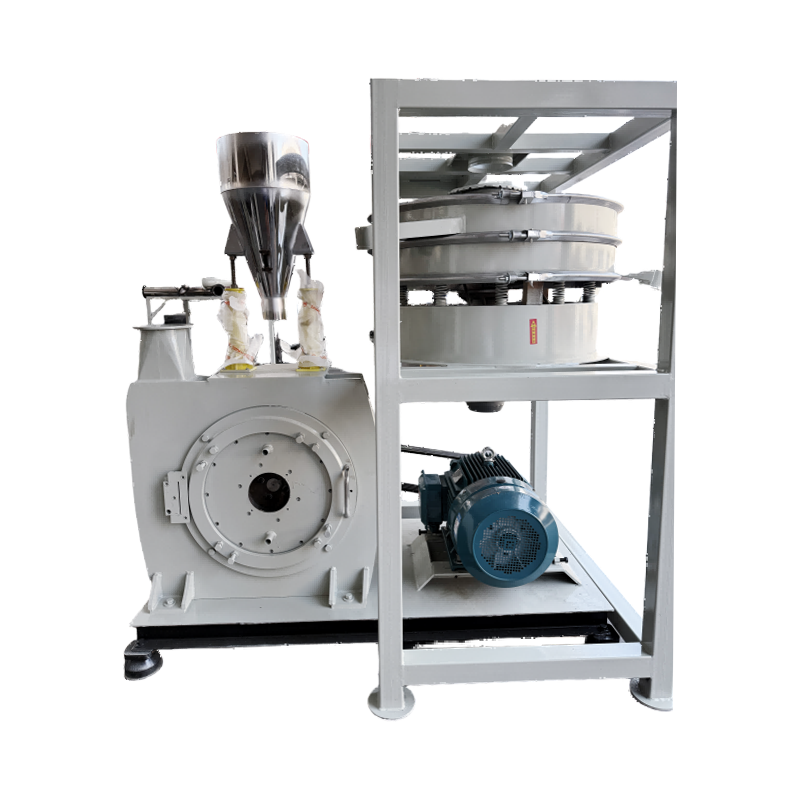
Výsledky testov môžu pomôcť identifikovať, ktoré časti výrobnej linky si vyžadujú bližšie hodnotenie. V závislosti od cieľového výstupu zákazníka a špecifikácií prášku môže posúdenie konfigurácie zariadenia zahŕňať hlavný drvič, systém podávania, chladiaci systém, triediace zariadenie a jednotky na dopravu a zber prášku.
Napríklad, ak prášok už spĺňa požadovanú jemnosť, ale konečný výstup zberu zostáva nízky, mali by sa skôr preskúmať fázy vypúšťania a zberu, než sa zameriavať výlučne na hlavný drvič.
Ak dôjde k zvýšeniu teploty popri adhézii materiálu, vlastnosti materiálu, podmienky podávania a konfigurácia chladenia by sa mali vyhodnotiť spoločne.
Mao Yue sa zameriava skôr na prispôsobenie kompletnej spracovateľskej linky materiálovým a výrobným požiadavkám zákazníka, než na jednoduchý výber stroja s vyššou menovitou kapacitou.
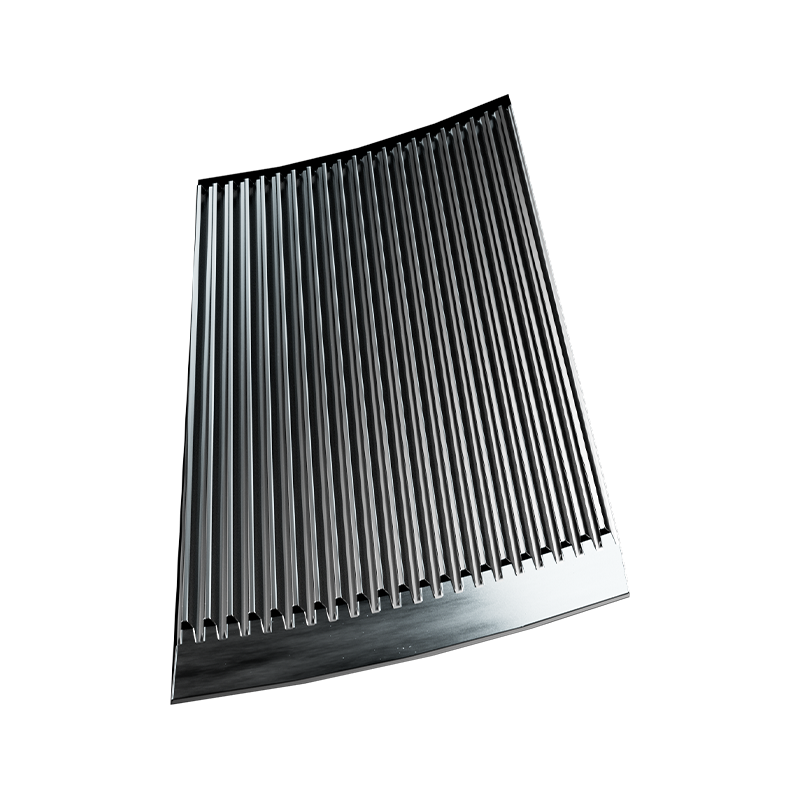
Vlastná výroba brúsnych kotúčov a čepelí na riadenie výroby kritických komponentov

Mao Yue vyrába vlastné brúsne kotúče a čepele, čo umožňuje väčšiu kontrolu nad kľúčovými výrobnými a kontrolnými procesmi týchto kritických komponentov.
Konštrukcia brúsneho kotúča, presnosť obrábania, stav povrchu a opotrebovanie môžu ovplyvniť výkon drvenia počas prevádzky. Riadením výroby kritických komponentov a kontrolou stavu komponentov môže Mao Yue poskytnúť cielenejšiu technickú podporu, keď zákazníci posudzujú opotrebovanie brúsnych kotúčov, požiadavky na údržbu alebo načasovanie výmeny.
Zákazníkom to poskytuje jasnejší základ pre pochopenie stavu kritických opotrebovaných komponentov a plánovanie údržby a výmeny počas prevádzky stroja.
Aké informácie by ste si mali pripraviť pred kontaktovaním výrobcu zariadenia?
Ak váš farebný predzmesový drvič zaznamená klesajúci výkon, kolísanie rýchlosti zberu prášku alebo nestabilnú nepretržitú prevádzku, pripravte si nasledujúce informácie na podporu cielenejšieho hodnotenia:
-
Informácie o materiáli: Polymérny nosič, príslušné podrobnosti o zložení a šarža materiálu.
-
Podmienky kŕmenia: Forma materiálu, veľkosť častíc alebo peliet, spôsob podávania a približná rýchlosť podávania.
-
Požiadavky na prášok: Cieľová jemnosť a požadovaná distribúcia veľkosti častíc.
-
Výrobné ciele: Požadovaný výkon v kg/h a predpokladané prevádzkové hodiny za deň.
-
Popis problému: Počiatočný výkon, následný výkon, skutočné trvanie prevádzky a kedy začne pokles.
-
Prevádzkové podmienky: Teplotné záznamy, priľnavosť materiálu, prerušenia prevádzky alebo nahromadenie materiálu.
-
Existujúce vybavenie: Model rozprašovača a výkon motora, spôsob chladenia, konfigurácia vypúšťania a nastavenie zberu prášku.
Vyhodnoťte svoju konfiguráciu rozdrvovača farebných predzmesí
Ak váš farebný predzmesový drvič zaznamená klesajúci výkon, kolísanie rýchlosti zberu prášku alebo priľnavosť materiálu počas nepretržitej výroby, kontaktujte Mao Yue.
Uveďte typ materiálu, cieľovú jemnosť prášku, aktuálny výkon, cieľovú kapacitu a prevádzkové podmienky. Na základe vašich skutočných výrobných požiadaviek vám Mao Yue môže pomôcť posúdiť konfiguráciu zariadenia a prípadne prediskutovať plán testovania materiálu.
Výsledky skúšok platia pre špecifické materiály a použité skúšobné podmienky. Skutočný výkon výroby môže byť stále ovplyvnený receptúrou, prevádzkovými parametrami a podmienkami na mieste