

 中文简体
Dve dávky tej istej PE živice sa melú na tom istom drviči. Prvá dávka preteká rovnomerne cez násypku, usadzuje sa v každom rohu formy a vytvára rotačne tvarovaný diel s rovnomernou hrúbkou steny. Druhá dávka premosťuje hrdlo násypky, zastavuje krmivo a zanecháva prázdne miesta v hotovej časti. Sitová analýza vyzerá takmer identicky pre obe šarže. Index tekutosti nie.
Index tekutosti je praktické číslo, ktoré vám povie, ako sa bude prášok správať v skutočnej výrobnej linke, a nie priemernú veľkosť jeho častíc na papieri. Nie je to jedna pevná hodnota, ale skupina meraní zostavená z niekoľkých jednoduchých testov. Tento článok vysvetľuje, čo je index tekutosti, ako sa vypočítavajú najbežnejšie verzie a prečo by tieto čísla mali ovplyvniť spôsob, akým si vyberiete a prevádzkujete zariadenie na drvenie plastov.
Čo je index tekutosti?
Index tekutosti je číselný stupeň, ktorý popisuje, ako ľahko sa prášok pohybuje vplyvom gravitácie, tlaku vzduchu alebo mechanického miešania. Pretože žiadny test nezachytáva každý aspekt toku, tento výraz zahŕňa niekoľko súvisiacich meraní, z ktorých každé odpovedá na inú otázku. Rozsype sa prášok voľne? Zbalí sa pri vibráciách? Vyklene sa cez otvor zásobníka? Vypúšťa sa stabilnou rýchlosťou cez otvor?
Najčastejšie uvádzanou zloženou stupnicou je Carrov index tekutosti, ktorý bol vyvinutý v 60. rokoch 20. storočia. Spája štyri podindexy, z ktorých každý má skóre od 0 do 25:
- Index uhla kľudu
- Uhol indexu špachtle
- Index stlačiteľnosti, nazývaný aj Carr Index
- Index uniformity
Tieto štyri hodnoty spolu tvoria celkové skóre zo 100. Vyšší súčet znamená lepší prietok. Interpretačné pásma sú uvedené nižšie.
| Celkové skóre | Klasifikácia toku |
|---|---|
| 90-100 | Výborne |
| 80-89 | Dobre |
| 70-79 | Spravodlivé |
| 60-69 | Zjazdný |
| 40-59 | Chudák |
| 20-39 | Veľmi chudobný |
| 0-19 | Veľmi, veľmi chudobné |
Mnoho jemných plastových práškov leží v rozmedzí 60 až 75 pred akýmkoľvek nápravným opatrením. Skóre nad 80 je možné dosiahnuť, keď je distribúcia veľkosti častíc úzka a tvar častíc je pravidelný, čo je presne to, čo má dobre navrhnutý plastový drvič poskytnúť.
Carr Index a Hausnerov pomer: Dve najjednoduchšie čísla
Väčšina laboratórií kontroly kvality začína s dvoma hodnotami, ktoré nevyžadujú drahé prístrojové vybavenie: Carr Index, tiež nazývaný index stlačiteľnosti, a Hausnerov pomer. Obe sú odvodené od objemovej hmotnosti a hustoty po strasení.
Sypná hustota sa meria naliatím známej hmotnosti prášku do odmerného valca a odčítaním neusadeného objemu. Hustota po strasení sa meria po mechanickom poklepaní valca, kým sa objem neprestane meniť. Vzorce sú:
Carr Index = [(hustota po strasení - objemová hmotnosť) / hustota po strasení] x 100
Hausnerov pomer = hustota po strasení / objemová hmotnosť
Logika oboch je jednoduchá. Prášok, ktorý sa po poklepaní zbalí oveľa tesnejšie, má vysoké medzičasticové trenie a mechanické vzájomné spojenie, pričom obidve tieto vlastnosti odolávajú prúdeniu. Prášok, ktorého hustota sypkej a poklepanej je takmer rovnaká, má nízke vnútorné trenie a bude voľne tiecť.
Tu je pracovný príklad. PE prášok má sypnú hmotnosť 0,35 g/cm3 a hustotu po strasení 0,47 g/cm3. Carr Index je [(0,47 – 0,35) / 0,47] x 100, čo sa rovná 25,5. Hausnerov pomer je 0,47 / 0,35, čo sa rovná 1,34. Obidve čísla poukazujú na priechodný prietok, čo znamená, že prášok sa bude pohybovať, ale v kritických geometriách násypky môže potrebovať vibrácie alebo pomocné prostriedky na tok.
| Carr Index (%) | Hausnerov pomer | Klasifikácia toku |
|---|---|---|
| 10 alebo menej | 1.00-1.11 | Výborne |
| 11-15 | 1,12-1,18 | Dobre |
| 16-20 | 1,19-1,25 | Spravodlivé |
| 21-25 | 1,26-1,34 | Zjazdný |
| 26-31 | 1,35-1,45 | Chudák |
| 32-37 | 1,46-1,59 | Veľmi chudobný |
| 38 alebo viac | 1,60 alebo viac | Veľmi, veľmi chudobné |
Tieto dva indexy sú dostatočne spoľahlivé na to, aby ich liekopis Spojených štátov amerických uvádza vo svojej oficiálnej kapitole o toku prášku, USP <1174>, spolu s niekoľkými ďalšími metódami. Vďaka tomu je Carr Index a Hausnerov pomer obhájiteľnou a opakovateľnou voľbou pre riadenie procesu v akomkoľvek práškovom závode.
Uhol pokoja a ďalšie testy, ktoré stojí za to vedieť
Sypný uhol je najstrmší uhol medzi sklonom hromady prášku a vodorovnou základňou po nasypaní prášku cez lievik. Je to najrýchlejší dostupný indikátor tekutosti a priamo koreluje s tvarom častíc. Zaoblené častice sa valia jedna cez druhú a tvoria hromádky s nízkym uhlom; nepravidelné, blokové alebo vláknité častice tvoria strmé kopy.
Obrázok pre plastové prášky dopĺňajú dve ďalšie metódy. Prietok cez otvor meria hmotnosť prášku vypusteného cez definovaný otvor za jednotku času, čo priamo súvisí s vypúšťaním a dávkovaním z násypky. Testovanie šmykových buniek meria vnútorné trenie a súdržnosť pri zaťažení, čo predpovedá vyklenutie a prehĺbenie v skladovacích silách. Pre rutinnú kontrolu výroby zvyčajne postačuje uhol uloženia v kombinácii s Carr Index a Hausnerovým pomerom.
Prečo je index tekutosti dôležitý pri výrobe plastového prášku
Tekutosť nie je abstraktný laboratórny problém. Rozhoduje, či výrobná linka beží pri menovitej kapacite alebo sa zastaví niekoľkokrát za zmenu, a rozhoduje, či hotový diel spĺňa špecifikácie hrúbky steny alebo sa stane šrotom.
Rotačné tvarovanie
Pri rotačnom lisovaní musí PE prášok prúdiť rovnomerne cez vnútro formy rotujúcej v dvoch osiach. Zlá tekutosť spôsobuje nerovnomernú hrúbku steny, dierky a premostenie v zložitých geometriách. Druhy na rotačné formovanie sa preto melú na úzku distribúciu veľkosti častíc s vysokou rovnomernosťou a kotúčový mlyn, ktorý ich vyrába, musí byť dostatočne stabilný, aby udržal túto distribúciu od dávky k dávke.
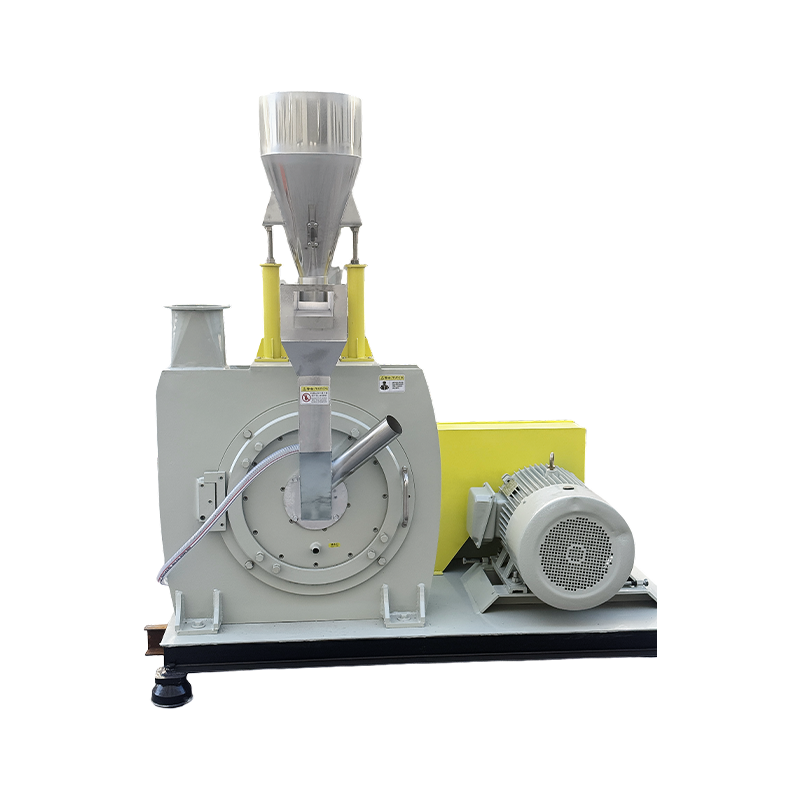
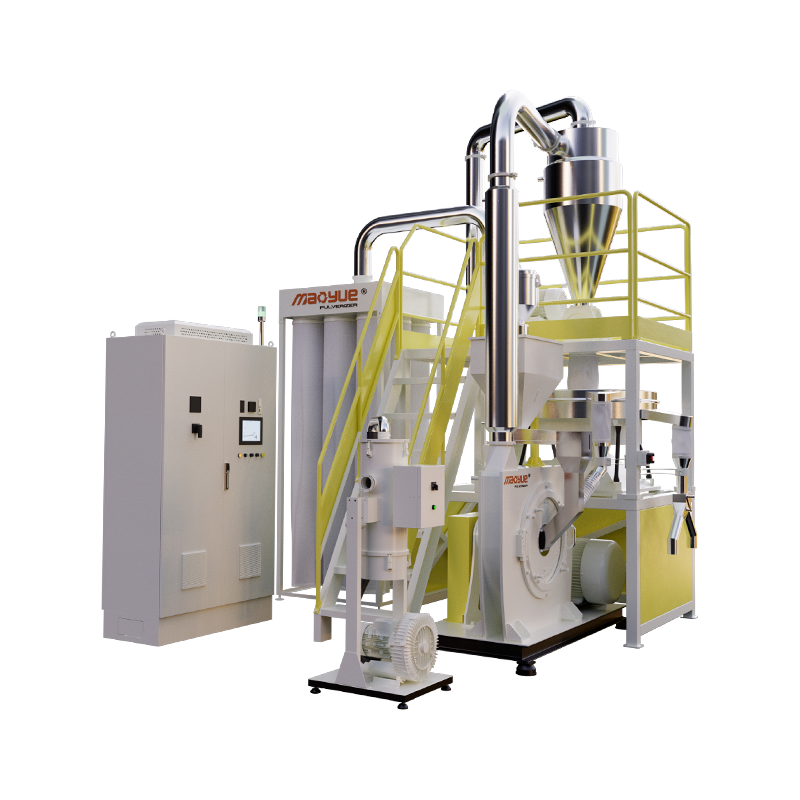
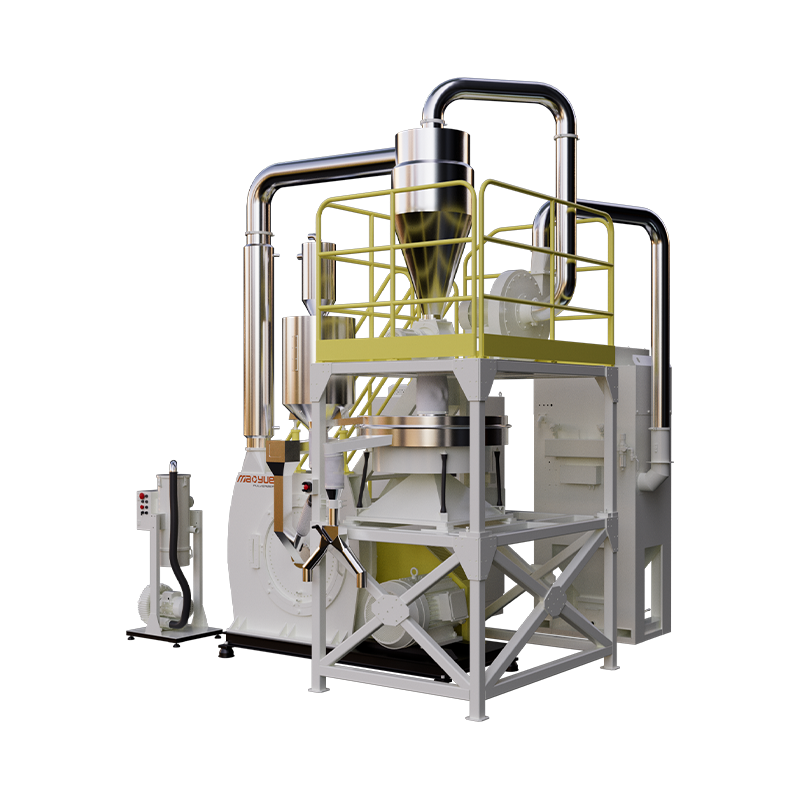
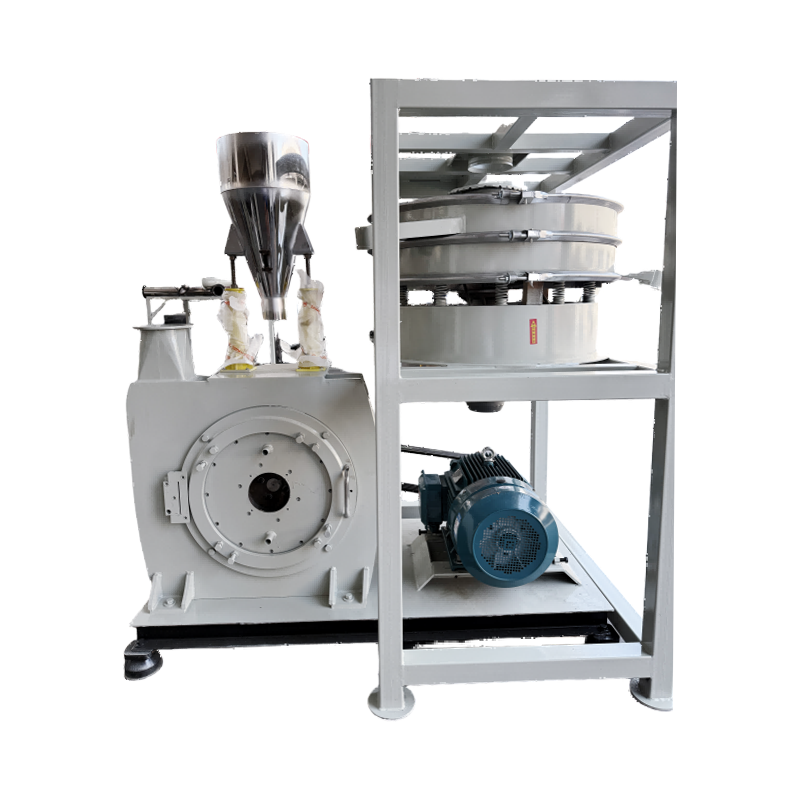
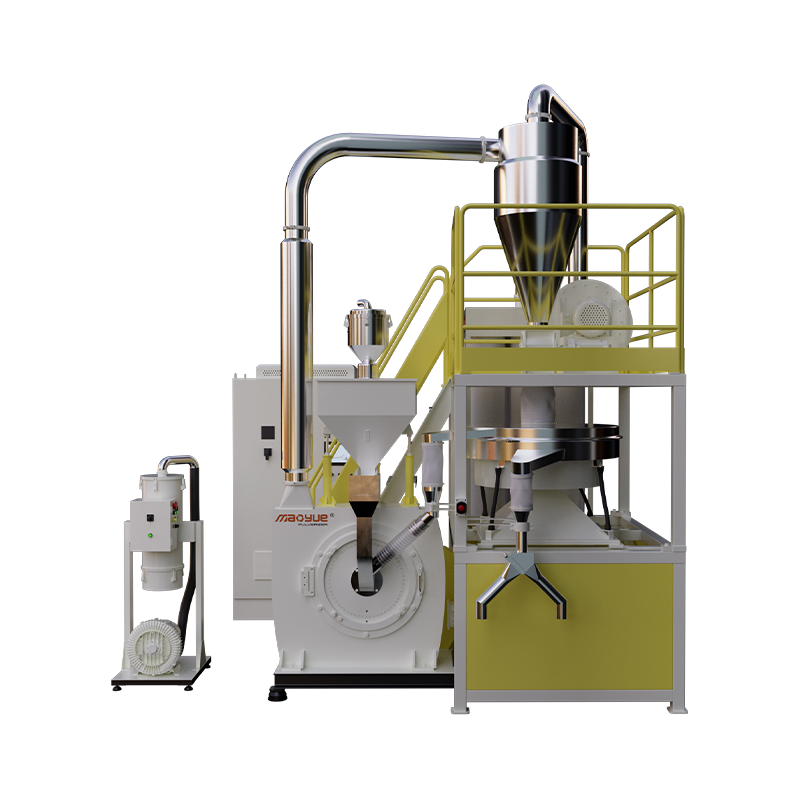
 Mao Yue 500 PE rotačný práškový drvič s DC53 brúsnymi kotúčmi Tento kompaktný drvič je skonštruovaný pre malých až stredných výrobcov rotačného formovania s výkonom 150–450 kg/h s jemnosťou od 20 do 100 mesh. Jeho disky DC53 a presne brúsené čepele pomáhajú udržiavať úzku distribúciu častíc pre konzistentnú tekutosť. Zobraziť produkt →
Predzmes a polymérne zlúčeniny
Pri výrobe predzmesi a zmesí sa prášok kontinuálne dávkuje do extrudéra alebo mixéra. Ak sa prášok medzi jednotlivými šaržami zaplaví, vyklenie alebo zmení objemovú hustotu, posunie sa dávkovanie aditíva a posunie sa konečná farba alebo mechanické vlastnosti. Stabilný index tekutosti je preto súčasťou konzistentnosti medzi jednotlivými šaržami, nie iba metrikou kvality.
PA a PP pri teplote okolia
PA a PP sú húževnaté, tvárne polyméry, ktoré odolávajú brúseniu pod teplotou ich skleného prechodu, pokiaľ nie sú skrehnuté tekutým dusíkom. Mletím pri okolitej teplote sa týmto nákladom vyhýba, ale tvar častíc a obsah jemných častíc potom do značnej miery závisia od konštrukcie disku a rýchlosti rotora. Stroj, ktorý produkuje blokové, pravidelné častice, poskytne výrazne lepší index tekutosti ako stroj, ktorý drví polymér na vláknité fragmenty.
 Mao Yue PA/PP-500 Pulverizátor pri okolitej teplote pre tvrdé polyméry Táto jednotka, navrhnutá pre PA a PP bez tekutého dusíka, obsahuje disky z vysoko chrómovej zliatiny a inteligentnú reguláciu teploty, aby sa zabránilo priľnavosti taveniny. Vytvára rovnomerný, voľne tečúci prášok v rozsahu 20–100 mesh, ktorý podporuje konzistentné indexy toku. Zobraziť produkt →
PVC jemný prášok
Suché zmesi PVC a jemné prášky sa používajú v plastizoloch, rotačnom formovaní a vytláčaní. Častice pod 100 mesh zväčšujú povrch a zlepšujú fúziu, ale tiež zvyšujú súdržnosť a zväčšujú sypný uhol. Rozdrvovač, ktorý dokáže produkovať jemný prášok pri zachovaní tesnej distribúcie veľkosti, udrží index tekutosti v použiteľnom rozsahu; stroj, ktorý generuje veľké množstvo pokút, bude sledovať, ako rýchlo odpadáva.
 Mao Yue 900 PVC jemný práškový drvič pre veľkoobjemovú výrobu Ako vlajková loď série pre veľké spracovanie PVC dosahuje tento 900 mm kotúčový stroj kapacitu až 1300 kg/h s odolnými zliatinovými diskami a dvojokruhovým chladením. Udržuje tvar častíc a distribúciu veľkosti tesne, pomáha udržiavať stabilnú tekutosť v náročných prevádzkach. Zobraziť produkt →
Ako voľby zariadení menia index tekutosti
Bod, ktorý väčšina diskusií o zariadeniach uniká, je, že o indexe tekutosti plastového prášku do značnej miery rozhoduje stroj, ktorý ho melie. Sitová analýza vám povie priemernú veľkosť častíc, ale tekutosť závisí od distribúcie okolo tohto priemeru a tvaru každej častice.
Široká distribúcia veľkosti častíc je prvým nepriateľom dobrého prietoku. Jemné častice sa ukladajú do medzier medzi väčšími, zvyšujú súdržnosť a zvyšujú hustotu po strasení. Úzka distribúcia udržuje prášok mobilný. V Changzhou Mao Yue Intelligent Equipment, výrobcovi plastových drvičov s tridsaťročnými skúsenosťami v znižovaní veľkosti, sa každý dizajn stroja zameriava na rovnaký výsledok: úzku distribúciu veľkosti častíc a stabilný index tekutosti pri menovitom výkone.
Riadenie teploty je druhým faktorom. Živice ako PA a PP zmäknú, keď sa kotúčový mlyn zahreje, a zmäkčený polymér sa namiesto čistého lámania deformuje. Výsledkom sú predĺžené častice a zhoršený index tekutosti. Mlynček pri okolitej teplote s primeraným chladením udržuje polymér dostatočne krehký, aby sa zlomil, čím sa vytvárajú pravidelné blokové častice, ktoré dobre prúdia.
Stav kotúča a čepele je tretím faktorom. S opotrebovaním rezných hrán sa zvyšuje mechanické namáhanie polyméru, zvyšuje sa tvorba tepla a rastie podiel nepravidelných častíc a jemných častíc. Pravidelná kontrola kotúčov a nožov drviča nie je len úlohou údržby; je to úloha kontroly tekutosti. Ak sa chcete bližšie pozrieť na to, ako vnútorné časti drviča ovplyvňujú tvar častíc, prečítajte si naše vysvetlenie čo vlastne robí drvič plastov .
Čo sa spýtať predtým, ako si kúpite drvič
Keď hodnotíte zariadenie na rozdrvenie prášku, požiadajte o údaje o prietoku prášku, nielen o sitovú analýzu. Každý dodávateľ môže uviesť priemernú veľkosť častíc; menej ľudí vám môže ukázať Carrov index, Hausnerov pomer a uhol sypania prášku, ktorý ich stroj vyrába z vašej vlastnej živice. Pretože sme továreň na zdroje, môžeme vykonať skúšky s vaším materiálom a poskytnúť tieto čísla skôr, ako sa zaviažete.
Tento kontrolný zoznam použite pri ďalšej kontrole zariadenia:
- Aký je Carr index referenčného prášku pri cieľovej veľkosti častíc?
- Aký je sypný uhol pri tejto veľkosti?
- Aké percento jemných častíc pod cieľovou sieťou generuje stroj?
- Beží stroj pri okolitej teplote alebo vyžaduje kvapalný dusík alebo sekundárne chladenie?
- Ako sa mení index tekutosti, keď sa kotúč a lopatky opotrebúvajú?
Odpovede vám povedia viac o dlhodobej konzistencii prášku ako ktorákoľvek špecifikácia v brožúre. Ak dodávateľ nemôže poskytnúť údaje o toku, považujte to za varovný signál. náš sprievodca výberom drviča sa podrobnejšie venuje typom strojov, prevádzkovým princípom a nákupným kritériám.
Index tekutosti nie je marketingové číslo ani laboratórna kuriozita. Je to priama predpoveď toho, ako sa bude váš prášok správať v násypke, forme alebo podávacom hrdle extrudéra. Zmerajte ho na vlastnom materiáli, porovnajte ho medzi strojmi a zaraďte ho medzi svoje nákupné kritériá. Dôslednosť vášho následného procesu a kvalita vašich hotových dielov bude nasledovať.