

 中文简体
Výber správneho rozprašovacieho disku pre cieľovú veľkosť častíc
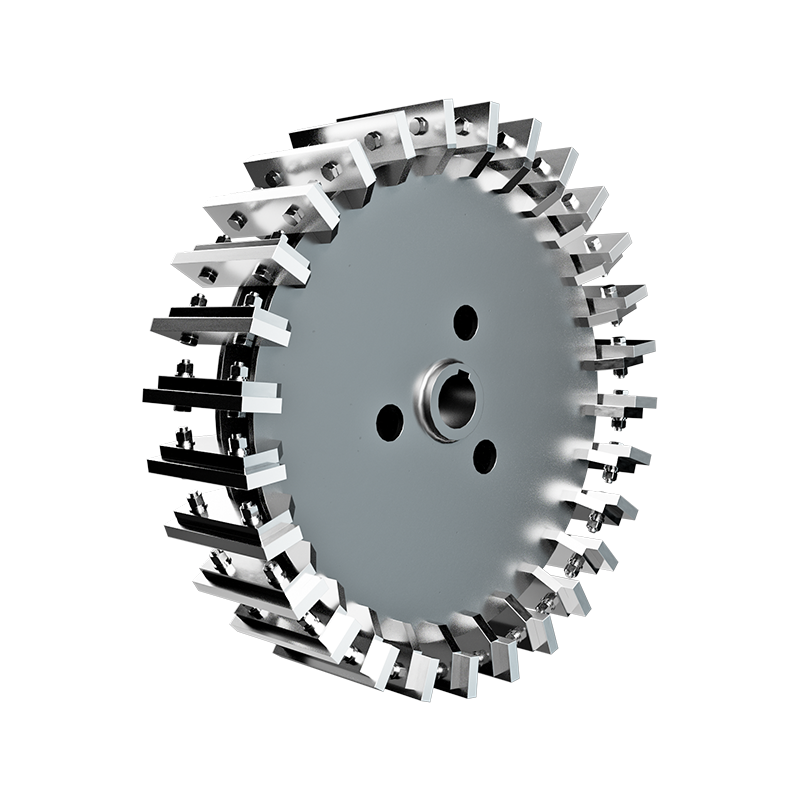
The pulverizačný kotúč je primárnym determinantom konečnej distribúcie veľkosti častíc, priepustnej kapacity a energetickej účinnosti v mechanických zariadeniach na redukciu veľkosti. Výber profilu disku, ktorý zodpovedá drobivosti vášho materiálu a cieľovej veľkosti ôk, je dôležitejší ako samotný výkon motora. Nezhodný kotúč môže znížiť výkon až o 40 % a trojnásobne zvýšiť mieru opotrebovania, bez ohľadu na špecifikácie stroja.
Pre väčšinu priemyselných aplikácií, od plastov po minerály, sa dosiahne optimálna konfigurácia kotúčov 85-95% výťažok v rámci ±10% cieľovej siete pri zachovaní mernej spotreby energie pod 0,15 kWh/kg. Táto rovnováha sa dosahuje skôr presným zosúladením geometrie kotúča, rýchlosti otáčania a nastavenia medzier, než brúsením hrubou silou.
Profily geometrie disku a ich aplikácie
Pulverizačné kotúče nie sú zameniteľné; každý profil vytvára odlišnú lomovú mechaniku vhodnú pre špecifické triedy materiálov. Pochopenie týchto rozdielov zabraňuje nákladnému testovaniu metódou pokus-omyl a zabezpečuje konzistentnú kvalitu produktu.
| Typ disku | Najlepšia trieda materiálu | Typický rozsah siete | Kľúčová výhoda |
|---|---|---|---|
| Ozubené / Nárazové | Krehké minerály, keramika | 20-80 oka | Vysoká priepustnosť, hrubé ovládanie |
| Zúbkovaný / strih | Plasty, elastoméry, vlákna | 40-200 mesh | Čistý rez, minimálny vývin tepla |
| Vlnité / opotrebenie | Potraviny, chemikálie, pigmenty | 100-400 mesh | Jemný prášok, úzky PSD |
| Hladký / Kompresia | Voskové alebo olejové látky | Variabilné | Zabraňuje upchávaniu, odlupovaniu |
Prečo zúbkované disky dominujú v recyklácii plastov
Termoplasty ako PVC a PE sa pri náraze skôr deformujú ako lámu. Zúbkované kotúče využívajú strihacie hrany pri Uhly sklonu 15-30° krájať materiál čisto, generovať O 60% menej tepla ako zubaté alternatívy. Tento tepelný manažment zabraňuje taveniu a opätovnému zhlukovaniu, čo je primárna príčina oslepovania sita pri drvení plastov.
Výber materiálu pre odolnosť proti opotrebovaniu a kontrolu kontaminácie
Kotúčová metalurgia priamo ovplyvňuje životnosť, čistotu produktu a prevádzkové náklady. Optimálny materiál vyrovnáva tvrdosť a húževnatosť na základe abrazivity suroviny a regulačných požiadaviek.
- Nástrojová oceľ D2: Štandardná voľba pre univerzálne brúsenie; ponúka dobrú odolnosť proti opotrebovaniu za primeranú cenu. Typická životnosť 800-1200 hodín na neabrazívne plasty pred potrebou obnovy povrchu.
- Hrot z karbidu volfrámu: Nevyhnutné pre minerály bohaté na oxid kremičitý, polyméry plnené sklom alebo keramické prášky. Predlžuje životnosť o 5-8x v porovnaní s oceľou D2, ale vopred stojí 3-4x viac. Opodstatnené, keď frekvencia prestojov presahuje mesačné intervaly.
- Nerezová oceľ (316L/420): Povinné pre potravinárske, farmaceutické a chemické aplikácie, kde je kontaminácia železom neprijateľná. Nižšia odolnosť proti opotrebeniu ako nástrojová oceľ, ale spĺňa požiadavky FDA/USP. Očakávajte O 30-50% kratšia životnosť oproti D2 v ekvivalentných podmienkach.
- S keramickým povrchom: Objavujúca sa možnosť spájajúca húževnatosť oceľového substrátu s povrchovou tvrdosťou oxidu hlinitého/zirkónu. Znižuje kontakt kov na kov a hromadenie statickej elektriny v jemných práškových aplikáciách. Najlepšie pre <100 mikrónov ciele, kde elektrostatická adhézia spôsobuje stratu výnosu.
Úprava medzier a prevádzková optimalizácia
Medzera medzi kotúčmi je jediný najviac nastaviteľný parameter, ktorý riadi jemnosť výstupu a rýchlosť výroby. Správna kalibrácia kompenzuje opotrebovanie a prispôsobuje sa variabilite medzi jednotlivými dávkami bez hardvérových zmien.
Nastavenie základnej medzery
Začnite s medzerami odporúčanými výrobcom ako počiatočnými nastavenými hodnotami a potom empiricky upravte. V prípade vlnitých kotúčov zameraných na 200 mesh začnite na 0,010-0,015 palca (0,25-0,38 mm) . Znížte v prírastkoch 0,002 palca pri monitorovaní odberu prúdu; a > 15% prúdový skok označuje nadmerné brúsenie alebo kontakt disku. Zdokumentujte sladké miesto, kde výnosy vrcholia bez nadmernej spotreby energie.
Kompenzácia progresívneho opotrebovania
S otupením hrán kotúča sa efektívna rezná vôľa zvyšuje, aj keď mechanická medzera zostáva konštantná. Implementujte protokol sledovania opotrebovania: zmerajte distribúciu veľkosti častíc každý 50 prevádzkových hodín a nastavte medzeru užšiu o 0,001-0,003 palca, aby ste zachovali špecifikáciu. Keď úprava už neobnovuje cieľové PSD, naplánujte obnovu povrchu alebo výmenu. Ignorovanie tohto posunu umožňuje prechádzať časticiam s nadmernou veľkosťou, čo kontaminuje následné procesy a vyvoláva odmietnutie zákazníkov.
Protokoly údržby na maximalizáciu životnosti disku
Proaktívna údržba predlžuje životnosť diskov ďaleko za cykly reaktívnej výmeny. Väčšina predčasných porúch pramení skôr z nesprávneho prevádzkovania, ktorému sa dá predísť, než z bežného opotrebovania.
- Denná vizuálna kontrola: Pred spustením skontrolujte, či nie sú vylomené zuby, prasknuté segmenty alebo zapustené cudzie predmety. Jediný kovový kontaminant môže zničiť celú sadu diskov v priebehu niekoľkých minút.
- Monitorovanie teploty ložiska: Opotrebované ložiská spôsobujú axiálne hádzanie, ktoré vytvára nerovnomerné vzory opotrebovania kotúčov. Pri prekročení teploty vymeňte ložiská 70°C nad okolitou teplotou alebo vibrácie prekračujú 4,5 mm/s RMS.
- Overenie chladiaceho systému: Uistite sa, že vzduchové alebo vodné chladiace okruhy nie sú blokované. Prehriatie zmäkčuje okraje disku a exponenciálne urýchľuje opotrebovanie; a Nárast o 20°C nad návrhovou teplotou môže zostávajúca životnosť skrátiť na polovicu.
- Konzistencia rýchlosti podávania: Hladové kŕmenie spôsobuje kontakt disku na disku; prekrmovanie vyvoláva stavy v stajni. Udržujte stabilné zaťaženie pri 80-90% menovitého prúdu pre optimálne vlastnosti opotrebovania.
- Plánovaná úprava povrchu: Nečakajte na úplné zlyhanie. Ľahké brúsenie pri 60-70% hĺbka opotrebovania obnovuje geometriu za 20 % nákladov na výmenu a zabraňuje katastrofálnemu poškodeniu spojovacích komponentov.