

 中文简体
Funkcia a kritická úloha rozprašovacích diskov
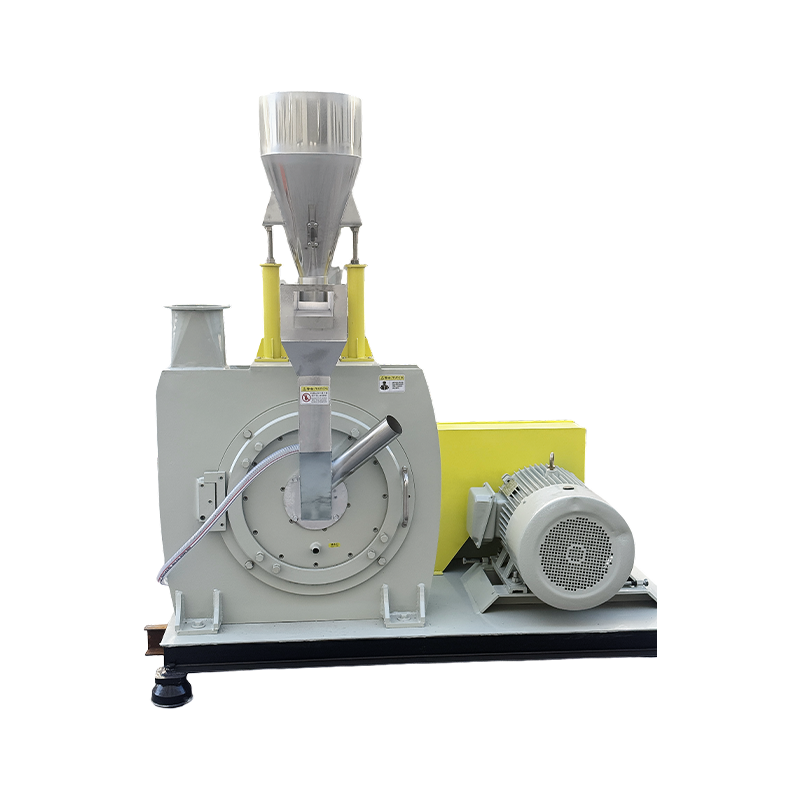
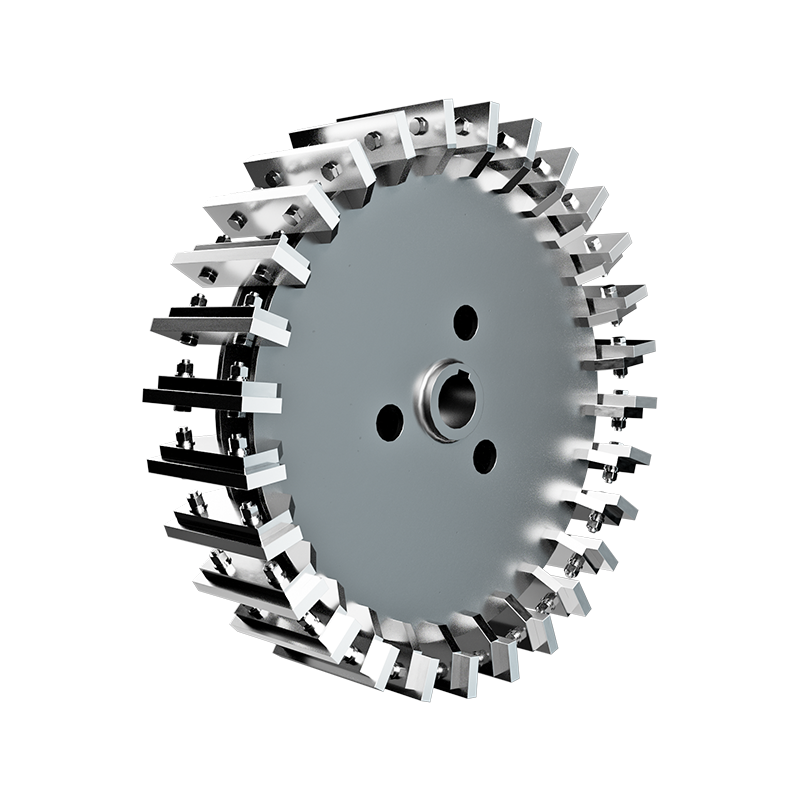
A pulverizačný kotúč je rotačná súčiastka s vysokým opotrebením v rámci mlecích mlynov, ktorá aplikuje tlakové a šmykové sily na redukciu sypkých pevných látok, ako je uhlie, vápenec alebo minerály, na jemný prášok na priemyselné spracovanie. Tieto disky slúžia ako primárne rozhranie medzi vstupom mechanickej energie a zmenšením veľkosti materiálu, pričom priamo určujú účinnosť priepustnosti, distribúciu veľkosti častíc a prevádzkové náklady. Miera opotrebovania kotúčov sa zvyčajne pohybuje od 0,5 mm do 3 mm za 1 000 prevádzkových hodín v závislosti od abrazivity materiálu a kotúčovej metalurgie, vďaka čomu sú najčastejšie nahrádzaným spotrebným materiálom vo vertikálnych valcových mlynoch a kotúčových drvičoch. Výber správnej geometrie kotúča, zloženia zliatiny a vzoru tvrdého návaru je nevyhnutný na udržanie cieľovej jemnosti (napr. 70–90 % prechodu cez 200 mesh pre uhlie) pri minimalizácii neplánovaných prestojov a špecifickej spotreby energie.
Konfigurácie diskov a návrhy špecifické pre aplikáciu
Pulverizačné kotúče nie sú univerzálne komponenty; ich dizajn musí zodpovedať charakteristikám kŕmneho materiálu, typu mlyna a výrobným cieľom. V priemyselných aplikáciách dominujú tri primárne konfigurácie:
- Ploché brúsne kotúče: Používa sa v mlynoch typu Raymond na mäkké až stredne tvrdé materiály (uhlie, sadra); majú vymeniteľné segmenty vložky priskrutkované k základnej doske z liatej ocele pre nákladovo efektívnu údržbu.
- Disky v tvare pneumatík: Zamestnanec vo vertikálnych valcových mlynoch Loesche a Pfeiffer na cementovú surovú múčku a trosku; Zakrivený profil sa zhoduje s obrysom valca, aby sa vytvorilo optimálne rozloženie tlaku v styčnej zóne v priemere 1 200 – 2 000 mm.
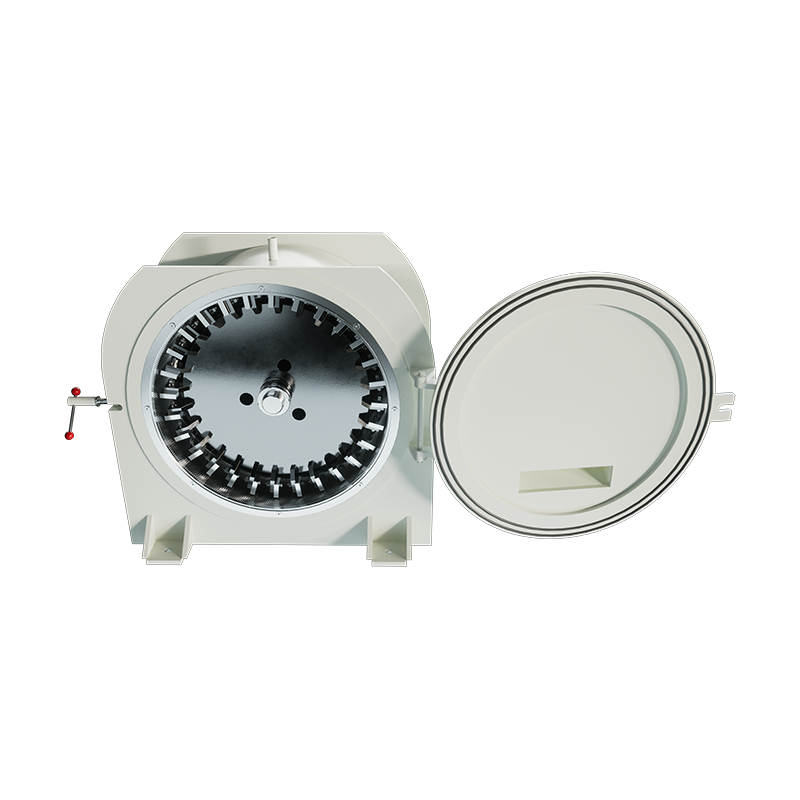
- Zúbkované/ozubené kotúče: Nachádza sa v drvičoch s nárazovým kotúčom na plasty, chemikálie a spracovanie potravín; zaberajúce zuby vytvárajú drvenie s dominantným strihom pri 3 000 – 6 000 ot./min. pre materiály citlivé na teplo.
Vplyv geometrie na metriky výkonu
Topografia povrchu disku priamo ovplyvňuje účinnosť brúsenia. Drážkované alebo ryhované vzory predlžujú dobu zotrvania materiálu a recirkulačný pomer, zlepšujú kontrolu jemnosti, ale zvyšujú spotrebu energie o 8–15 %. Hladké profily znižujú špecifickú spotrebu energie o 5–10 %, ale môžu produkovať hrubšie rozloženie produktov. Moderné modelovanie výpočtovej dynamiky tekutín (CFD) umožňuje prispôsobené geometrie drážok optimalizované pre špecifické suroviny, čo prináša zlepšenie priepustnosti o 10 – 20 % oproti všeobecným návrhom bez zvýšenia zaťaženia motora.
Výber materiálu a stratégie ochrany proti opotrebovaniu
Životnosť kotúča úplne závisí od metalurgických možností prispôsobených abrazívnym podmienkam. Základné materiály poskytujú štrukturálnu integritu, zatiaľ čo povrchové úpravy odolávajú erózii a únave pri náraze.
| Materiálový systém | Tvrdosť (HRC/HV) | Najlepšia aplikácia | Relatívny nákladový faktor |
|---|---|---|---|
| Ni-tvrdá liatina | 45–55 HRC | Uhlie, minerály s nízkym obsahom kremíka | 1,0x (základná hodnota) |
| Biele železo s vysokým obsahom chrómu | 58-65 HRC | Cementový slinok, železná ruda | 2,5–3,0x |
| Prekrytie z karbidu volfrámu | 1 200–1 600 HV | Vysokokremičitý piesok, bauxit | 4,0–6,0x |
| Kompozit keramika-kov | 1 800–2 200 HV | Extrémny náraz oderu | 8,0–12,0x |
Tvrdé naváranie verzus ekonomika pevných zliatin
V prípade kotúčov s veľkým priemerom (> 1 500 mm) sa opotrebované povrchy s tvrdonávarom s návarmi z karbidu volfrámu často ukážu ako ekonomickejšie ako úplná výmena. Správne vykonané prekrytie obnoví pôvodné rozmery pri 30 – 50 % ceny nového disku pri predĺžení životnosti o ďalších 8 000 – 15 000 hodín. Tento prístup však vyžaduje presné tepelné riadenie počas zvárania, aby sa zabránilo praskaniu základného kovu; Tepelné spracovanie na uvoľnenie napätia po zváraní je povinné pre kotúče s hrúbkou presahujúcou 60 mm.
Kritériá rozhodovania o opotrebení a výmene
Proaktívna správa diskov zabraňuje katastrofickým zlyhaniam a udržuje stálu kvalitu produktu. Medzi kľúčové indikátory spúšťajúce kontrolu alebo výmenu patria:
- Zvýšenie amplitúdy vibrácií: Rast základnej línie vibrácií > 25 % naznačuje nerovnomerné opotrebovanie alebo uvoľnenie segmentu; vyžaduje sa okamžité vypnutie, ak zrýchlenie presiahne 7,1 mm/s RMS podľa ISO 10816-3.
- Odchýlka odberu výkonu: Špecifická spotreba energie, ktorá sa zvyšuje o >10 % nad základnú hodnotu, naznačuje zníženú účinnosť brúsenia v dôsledku opotrebovanej geometrie profilu.
- Drift jemnosti produktu: Hrubá frakcia (200 mesh) prekračujúca limity špecifikácie napriek úpravám klasifikátora signalizuje nedostatočnú hĺbku kompresnej zóny.
- Prahové hodnoty vizuálnej kontroly: Maximálna povolená hĺbka opotrebovania sa líši podľa konštrukcie; typické limity sú 40–60 mm pre ploché disky a 25–35 mm pre profily pneumatík pred tým, než sa renovácia stane neekonomickou.
Implementujte ultrazvukové mapovanie hrúbky počas plánovaných odstávok na kvantitatívne sledovanie progresie opotrebovania. Zdokumentovanie miery opotrebovania v porovnaní so spracovanou tonážou umožňuje prediktívne plánovanie výmeny, čím sa skrátia núdzové prestoje v priemere o 60-80 hodín ročne promile podľa priemyselných referenčných štúdií.