

 中文简体
Úvod: Stabilná veľkosť častíc prášku začína procesom stabilného rozdrvenia
Pre výrobu rotačného lisovania nie je PE prášok len záležitosťou dostatočne jemného mletia materiálu.
Veľkosť častíc a distribúcia veľkosti častíc PE prášku na rotačné formovanie môže ovplyvniť podávanie, dopravu, distribúciu prášku vo forme, zahrievanie, tavenie a fúziu.
Keď sa pomer hrubých častíc a jemných častíc medzi jednotlivými dávkami mení, môže byť ovplyvnená aj tekutosť prášku, dávkovanie, distribúcia formy a správanie pri zahrievaní a tavení.
Prečo je teda veľkosť častíc prášku PE rotačného tvarovania nekonzistentná?
V prípadoch to nie je spôsobené jedným faktorom.
Medzera kotúča drviča, opotrebovanie kotúča a čepele, stabilita podávania, charakteristiky suroviny, teplota mletia, triedenie a prevádzkové podmienky môžu ovplyvniť konečnú veľkosť častíc prášku.
Pre spracovateľov PE a výrobcov práškov na rotačné formovanie preto kľúčovou otázkou nie je len to, či drvič dokáže produkovať jemný prášok, ale či proces drvenia môže zostať stabilný a nepretržite produkovať PE prášok v rámci cieľového rozsahu veľkosti častíc.
Preto je dôležitý návrh zariadenia, riadenie procesu a skutočné testovanie materiálu.
Aká je veľkosť častíc prášku na rotačné tvarovanie PE?
Veľkosť častíc sa vzťahuje na veľkosť jednotlivých práškových častíc vyrobených po rozdrvení PE materiálu na prášok.
Pri skutočnej výrobe však kvalitu PE prášku nemožno hodnotiť na základe jednej hodnoty veľkosti častíc.
Je potrebné zvážiť aj distribúciu veľkosti častíc. Popisuje podiel častíc s rôznymi veľkosťami v prášku.
Napríklad dávka prášku môže mať priemernú veľkosť častíc, ktorá spĺňa cieľ, pričom stále obsahuje príliš veľa hrubých častíc alebo príliš jemných častíc.
Preto stačí povedať:
"Tento drvič môže produkovať prášok s veľkosťou 40 mesh."
nevystihuje úplne kvalitu prášku.
Pri aplikáciách rotačného tvarovania je potrebné zvážiť niekoľko faktorov súčasne:
-
Cieľová veľkosť častíc
-
Distribúcia veľkosti častíc
-
Obsah hrubých častíc
-
Pokutový obsah
-
Tekutosť prášku
-
Teplota prášku
-
Stabilita kŕmenia
-
Konečné požiadavky na aplikáciu
Stabilná veľkosť častíc preto nie je len špecifikáciou rozprašovača. Je súčasťou celkovej kontroly kvality výroby.

Prečo je veľkosť častíc prášku na rotačné formovanie PE nekonzistentná?
Zmeny veľkosti častíc prášku PE rotačného tvarovania počas výroby môžu zvyčajne súvisieť s viacerými faktormi.
Nestabilná medzera medzi kotúčmi drviča
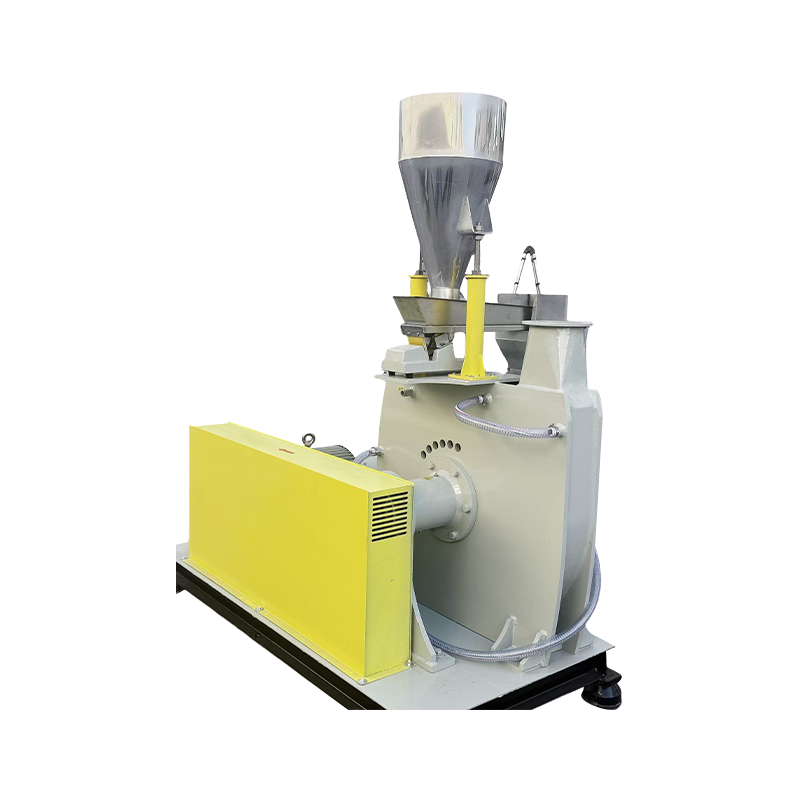
Medzera medzi rotujúcim diskom a pevným diskom priamo ovplyvňuje proces drvenia.
Ak je medzera príliš veľká, materiál nemusí byť dostatočne rozdrvený.
Ak je medzera príliš malá, môže to zvýšiť zaťaženie rozomletia a trenie, čo má za následok viac jemných častíc a vyšší nárast teploty.
Ešte dôležitejšie je, že ak sa počas prevádzky zmení rozprašovacia medzera, môže sa zmeniť aj konečná veľkosť častíc prášku.
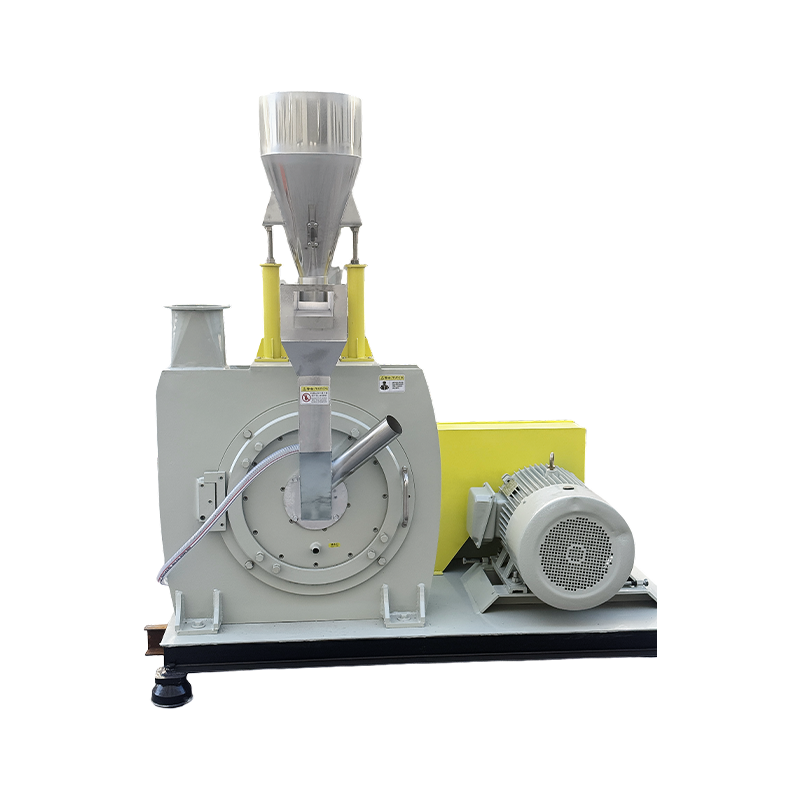
Preto by mal mať PE drvič spoľahlivú a nastaviteľnú konštrukciu medzier disku.
Pre kontinuálnu výrobu jednorazové nastavenie medzery nestačí. Podmienky rozdrvenia musia zostať vhodné pre surovinu a cieľ výroby so schopnosťou upraviť medzeru v prípade potreby.
Opotrebenie kotúča a čepele
Komponenty na drvenie jadra drviča plastov sú počas prevádzky vystavené nepretržitému treniu a mechanickým silám.
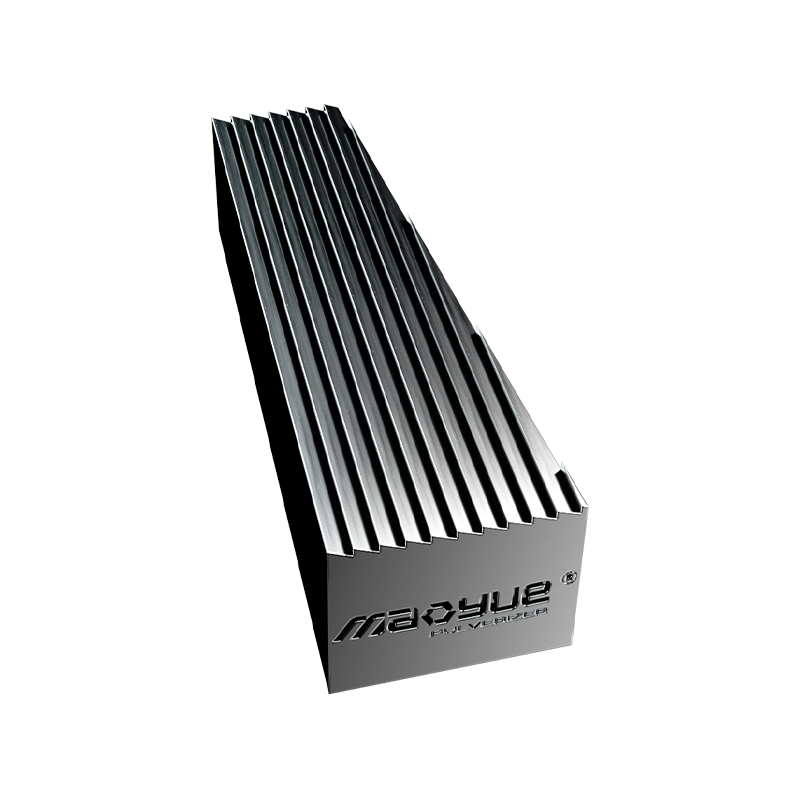
S predlžujúcou sa dobou prevádzky sa pracovné plochy kotúčov a nožov postupne opotrebovávajú a ich pôvodná geometria sa môže meniť.
To môže ovplyvniť:
-
Účinnosť mletia
-
Doba zdržania materiálu
-
Veľkosť častíc prášku
-
Tvar častíc
-
Spotreba energie
-
Nárast teploty
Nový stroj môže produkovať cieľový prášok konzistentne, zatiaľ čo výkon prášku sa môže po dlhšej prevádzke zmeniť.
Preto by sa opotrebenie kotúča a čepele malo hodnotiť spolu so stabilitou veľkosti častíc.
Kľúčová otázka neznie jednoducho:
"Aká je tvrdosť čepele?"
Dôležitejšia otázka je:
"Môže zariadenie udržiavať stabilné podmienky rozdrvenia a cieľovú špecifikáciu prášku po nepretržitej výrobe?"
Preto záleží na materiáli čepele, tepelnom spracovaní, presnosti obrábania, dynamickom vyvážení a údržbe.
Nestabilné kŕmenie spôsobuje kolísanie práškového zaťaženia
Aj keď bol samotný drvič správne nastavený, nestabilné podávanie môže stále spôsobovať kolísanie konečného prášku.
Ak do mlecej komory náhle vnikne príliš veľa materiálu, náplň rozomletia sa môže rýchlo zvýšiť.
Ak sa rýchlosť posuvu náhle zníži, zariadenie bude pracovať pri inom zaťažení.
Tieto zmeny môžu ovplyvniť:
-
Účinnosť mletia
-
Doba zdržania materiálu
-
Teplota
-
Distribúcia veľkosti častíc
-
Skutočný výstup
Preto je pri výrobe prášku PE rotačným formovaním súčasťou kontroly veľkosti častíc aj stabilné podávanie.
Stabilný systém podávania pomáha udržiavať plynulejší a kontrolovateľnejší tok materiálu do rozprašovacej komory.
Rôzne PE suroviny majú rôzne vlastnosti
Rôzne PE suroviny sa nemusia nevyhnutne správať rovnako počas pulverizácie.
PE materiály sa môžu líšiť v:
-
Tvrdosť
-
Vlastnosti topenia
-
Pôvodná veľkosť častíc
-
Vlhkosť alebo nečistoty
-
Obsah aditív
-
Teplota materiálu
-
Objemová hmotnosť
PE pelety, recyklovaný PE, orezanie okrajov fólie a odpad z výroby môžu tiež vyžadovať iné podmienky rozdrvenia.
Preto použitie presne rovnakého nastavenia zariadenia pre všetky PE materiály nemusí nevyhnutne viesť k rovnakým výsledkom prášku.
Spoľahlivejším prístupom je otestovať skutočný materiál a potom určiť vhodné parametre drvenia.
Nadmerná teplota mletia môže ovplyvniť stav prášku
PE generuje teplo trením počas vysokorýchlostného mechanického drvenia.
Ak je teplota príliš vysoká, PE môže zmäknúť, čo sťažuje materiálu udržať si požadované správanie pri brúsení.
V závislosti od materiálu a prevádzkových podmienok môže nadmerná teplota spôsobiť:
-
Aglomerácia prášku
-
Výplet alebo priľnavosť materiálu
-
Znížená tekutosť
-
Nekonzistentná veľkosť častíc
-
Znížená účinnosť skríningu
Preto by sa mala kontrola teploty zvážiť spolu s kontrolou veľkosti častíc.
Chladenie nie je riešením každého problému veľkosti častíc, ale môže byť dôležitou súčasťou udržiavania stabilného procesu rozdrvenia PE.
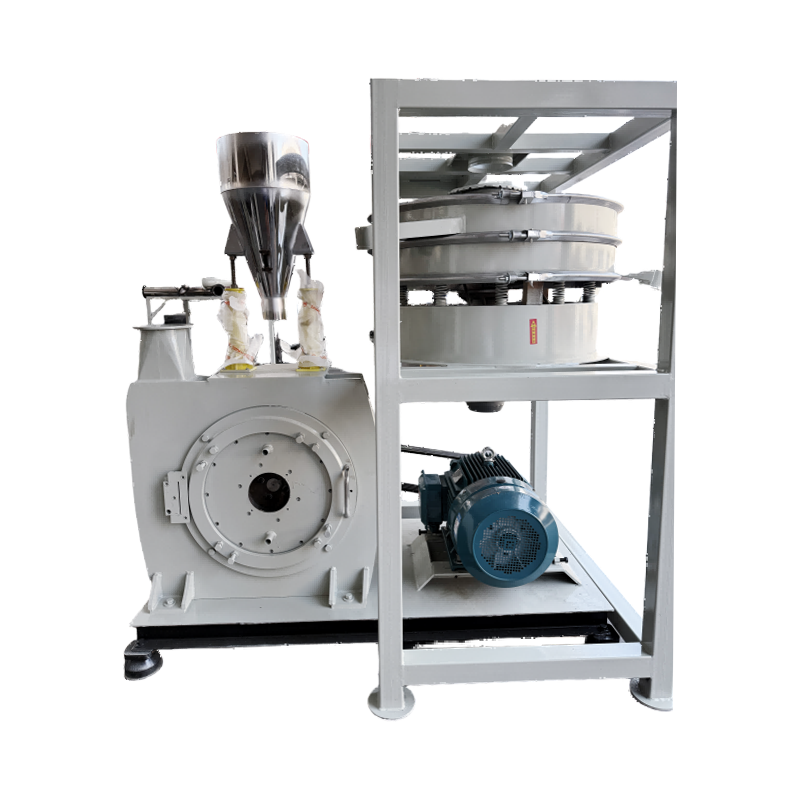
Skríning ovplyvňuje konečnú distribúciu veľkosti častíc
Samotné rozdrvenie nevedie automaticky k stabilnej konečnej distribúcii veľkosti častíc.
Štádium preosievania určuje, ktoré častice vstupujú do konečného práškového produktu.
Ak sa zmenia podmienky preosievania, môže sa zmeniť aj podiel hrubých častíc a jemných častíc v konečnom prášku.
Preto by mal kompletný systém výroby PE prášku zvážiť:
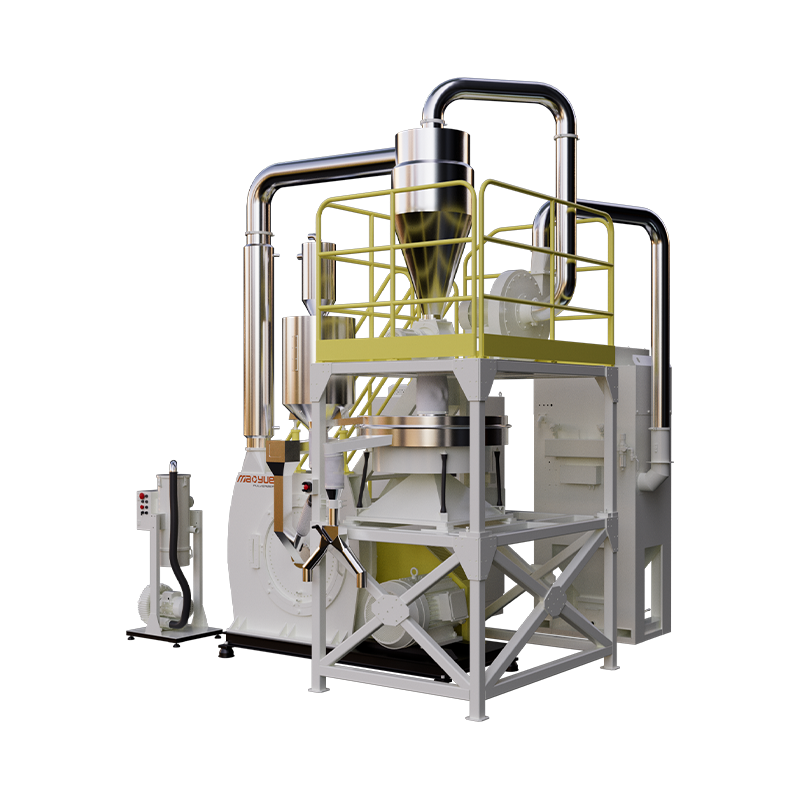
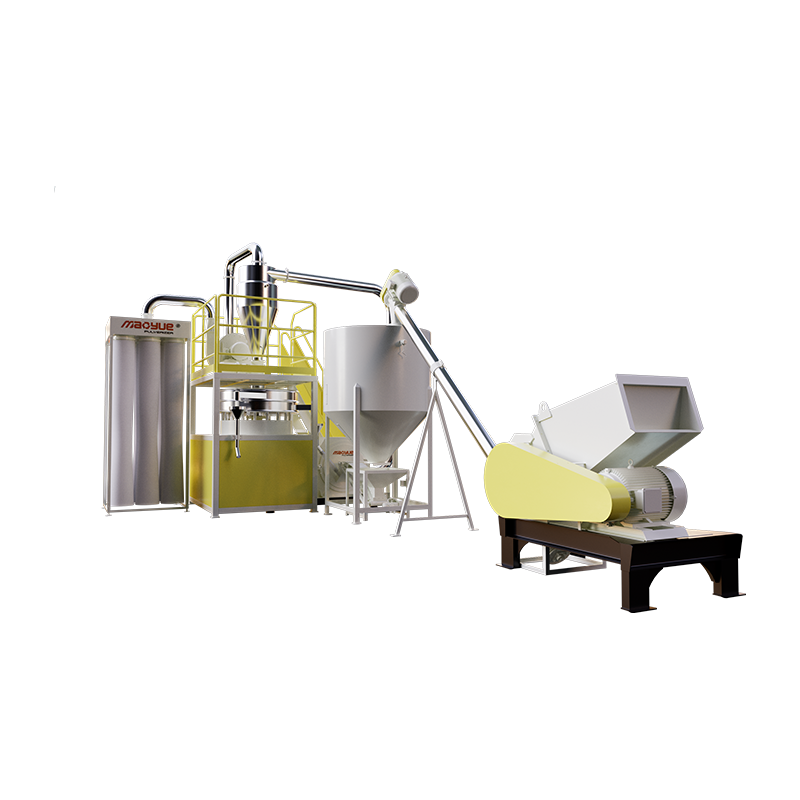
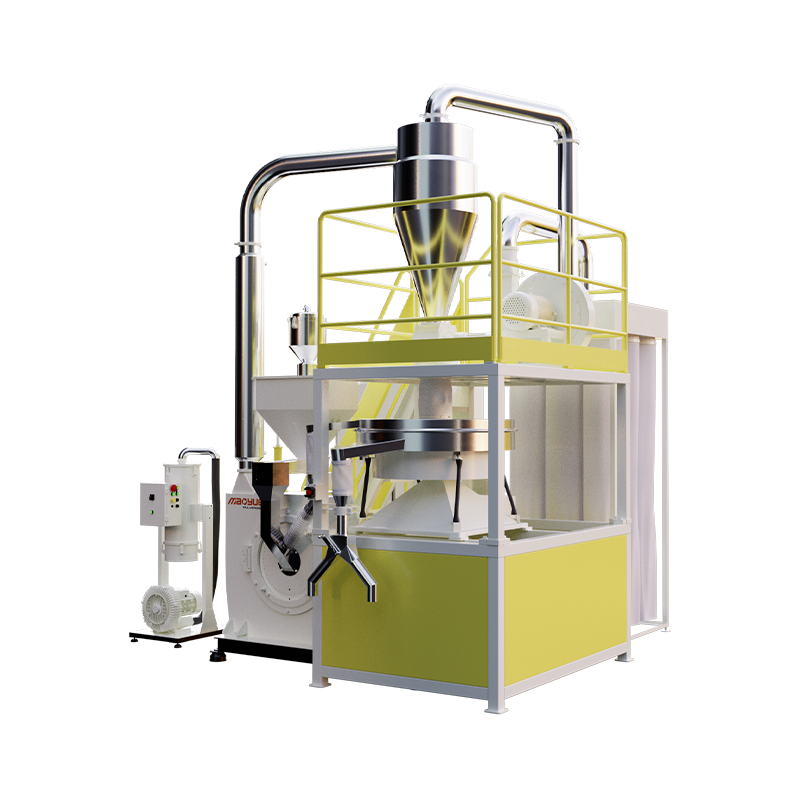
Kŕmenie → Rozdrvenie → Chladenie → Preosievanie → Zber prášku
namiesto toho, aby ste sa zamerali len na samotný drvič.
Sprievodca riešením problémov s veľkosťou častíc PE prášku
Keď sa veľkosť častíc počas výroby zmení, jedným krokom je identifikovať, ktorá časť procesu spôsobuje zmenu.
Tento prístup k odstraňovaniu problémov môže pomôcť identifikovať, či odchýlka pochádza z fázy mletia, podávania, chladenia alebo preosievania.
Ako zlepšiť stabilitu veľkosti častíc prášku na rotačné tvarovanie PE
Akonáhle sú identifikované potenciálne príčiny, metódy na kontrolu veľkosti častíc budú jasnejšie.
Ovládajte medzeru rozprašovača

Stabilnú a nastaviteľnú medzeru disku je možné nastaviť podľa PE suroviny, veľkosti privádzaných častíc, cieľovej veľkosti prášku a požadovaného výkonu. Nesnažte sa len o menšiu medzeru; cieľom by malo byť konzistentné dosahovanie cieľovej veľkosti častíc.
Používajte práškové komponenty odolné voči opotrebovaniu

Pravidelne kontrolujte opotrebovanie kotúčov a nožov a v prípade potreby ich udržiavajte alebo vymeňte.
Udržujte stabilné podávanie materiálu

V závislosti od surovín a požiadaviek na výrobu je možné na udržanie stabilného toku materiálu do práškovej komory použiť automatické, vibračné, vertikálne, vákuové alebo odstraňovacie systémy na odstraňovanie železa.
Ovládanie teploty mletia

Podľa materiálu a požadovaného výkonu zvoľte vzduchové chladenie, vodné chladenie alebo vzduchové vodné chladenie a sledujte prevádzkovú teplotu.
Kontrola konečného prášku cez skríning

Konečný prášok by sa mal hodnotiť skôr po preosievaní, než len na základe prášku vychádzajúceho priamo z pulverizačnej komory.
Skríning môže pomôcť oddeliť:
-
Hrubé častice
-
Častice cieľovej veľkosti
-
Neprimerané pokuty
To pomáha ďalej kontrolovať distribúciu veľkosti častíc konečného prášku.
Príslušná špecifikácia obrazovky by sa mala určiť podľa cieľovej veľkosti prášku a konečnej aplikácie.
Stačí 40 mesh na definovanie kvality PE prášku?
"Dokáže váš stroj vyrobiť prášok s veľkosťou 40 mesh?"
Toto je bežná otázka, keď si zákazníci vyberajú drvič PE.
Otázka je dôležitá, ale samotných 40 mesh nedefinuje úplne kvalitu prášku.
Dva prášky môžu byť oba opísané ako 40 mesh, pričom ich skutočné rozloženie veľkosti častíc môže byť odlišné.
Napríklad jeden prášok môže obsahovať vyšší podiel hrubých častíc, zatiaľ čo iný môže obsahovať viac jemných častíc.
Preto by sa PE prášok mal hodnotiť na základe viacerých parametrov:
Tento prístup poskytuje praktickejšie hodnotenie PE prášku ako jednoduché porovnávanie špecifikácie jednej sieťky.
Potrebujete 40-mesh PE rotačný prášok na formovanie?
Nevyberajte si drvič len podľa veľkosti oka. Pošlite nám svoj PE materiál a cieľovú veľkosť častíc na testovanie.
Ako Mao Yue rieši nekonzistentnosť veľkosti častíc prášku na rotačné formovanie PE?
Vlastná výroba komponentov na mletie jadra

Mao Yue vyrába svoje vlastné drviace kotúče a čepele s kontrolou nad vývojom foriem, obrábaním, spracovaním hrán a kontrolou. To pomáha udržiavať presnosť obrábania a pracovnú geometriu komponentov na drvenie jadra.
Presné obrábanie a dynamické vyváženie
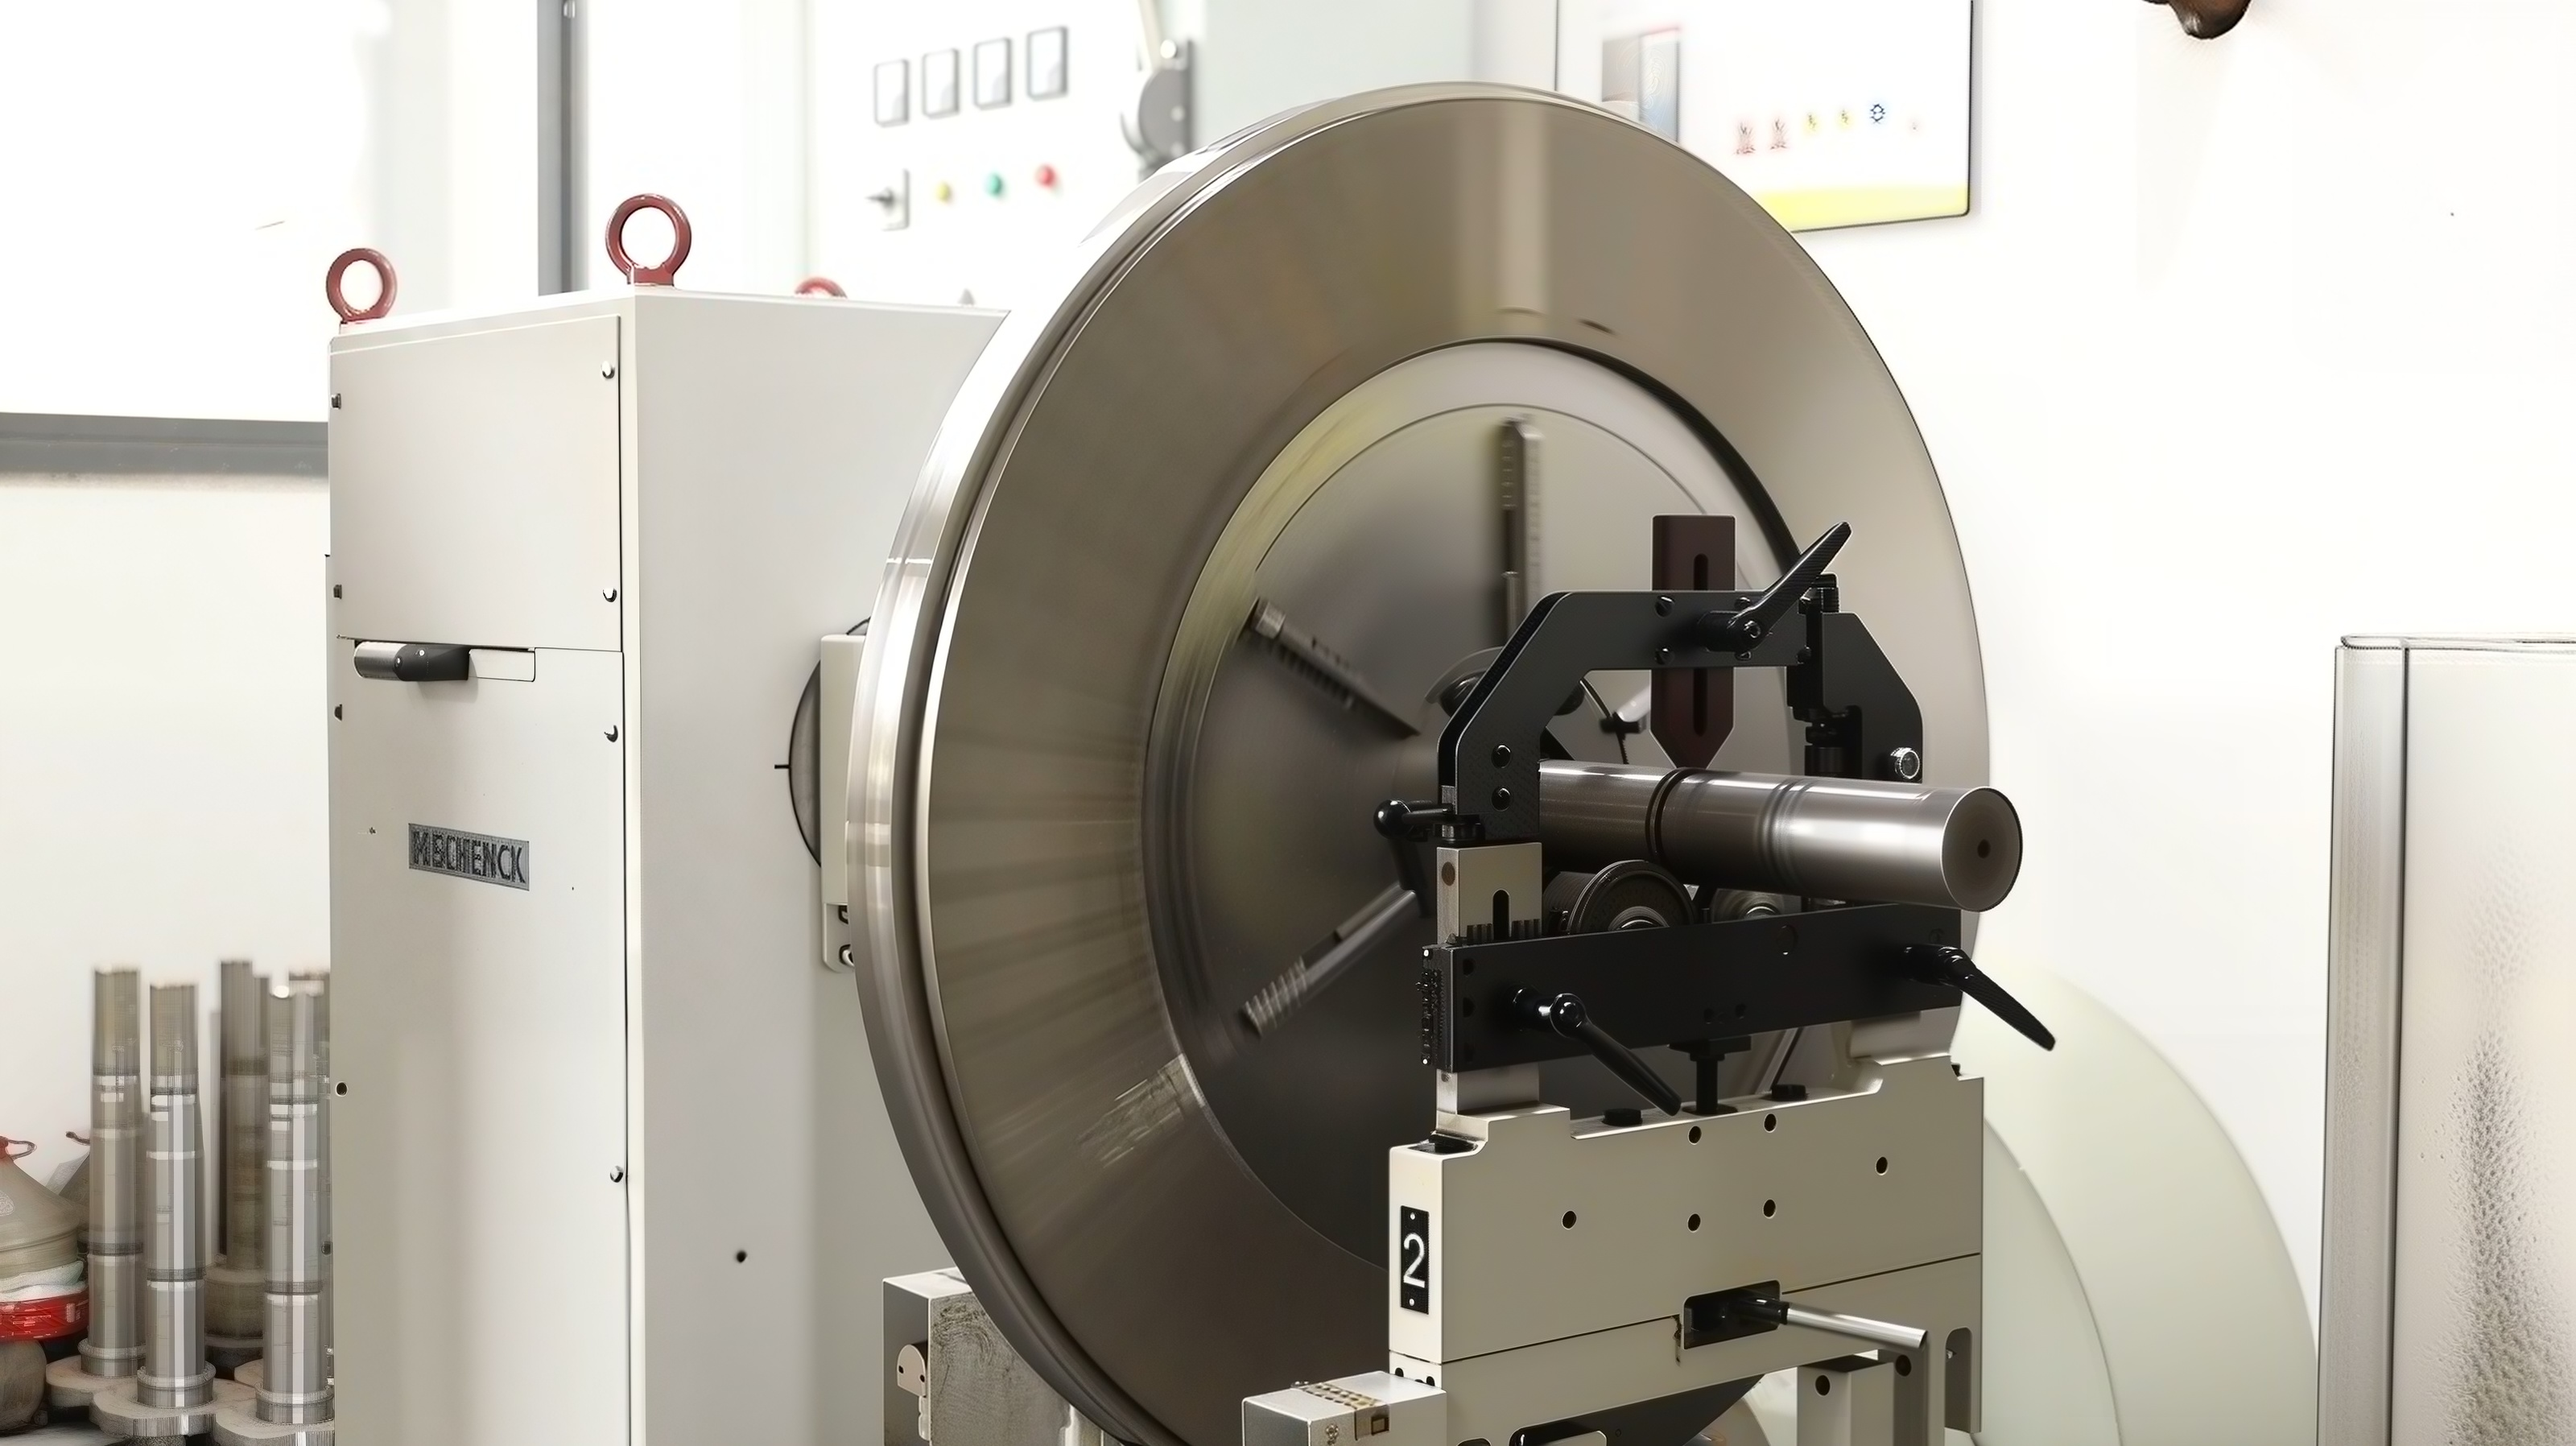
Pulverizačné kotúče si musia počas vysokorýchlostnej prevádzky udržiavať stabilnú geometriu a rovnováhu. Mao Yue využíva presné obrábanie a dynamické vyvažovanie na zníženie prevádzkových variácií a pomáha udržiavať stabilné podmienky drvenia.
Ovládajte celý proces, nielen jeden parameter
Mao Yue nevyberá zariadenie len na základe priemeru disku, výkonu motora alebo cieľovej veľkosti ôk. Namiesto toho sa celý proces drvenia vyhodnocuje na základe podávania, medzery disku, stavu komponentov, teploty, triedenia a skutočného testovania materiálu.
Mao Yue PE rozdrvovač: Kontrola stability prášku v celom systéme
Mao Yue sa nezameriava na jeden parameter drviča, ale na celý proces drvenia PE.
V závislosti od požiadaviek projektu môže systém integrovať:
Kŕmenie → Odstránenie železa → Rozdrvenie → Chladenie vzduchom/vodou → Preosievanie → Cyklónová separácia → Zber prachu → Zber prášku

Prečo otestovať skutočný PE materiál pred výberom drviča?
Rôzne PE suroviny sa môžu počas procesu drvenia správať odlišne. Výsledkom je, že rovnaká konfigurácia zariadenia môže priniesť rôzne výsledky s rôznymi materiálmi.
Testovanie skutočného materiálu pred konečným výberom zariadenia poskytuje priamejší spôsob hodnotenia výkonu rozomletia a prevádzkových podmienok.
Mao Yue môže testovať a hodnotiť váš PE materiál na základe nasledujúcich informácií:
-
PE materiál a veľkosť častíc krmiva
-
Cieľová veľkosť ôk prášku alebo častíc
-
Požadovaný výstup
-
Pracovná doba za deň
-
Konečná aplikácia rotačného tvarovania
-
Aktuálne problémy súvisiace s práškom
Testovanie sa zameriava na:
-
Jemnosť prášku a distribúcia veľkosti častíc
-
Výrobná kapacita
-
Nárast teploty
-
Výkon kŕmenia
-
Výkon zberu prášku
Na základe výsledkov testu sa potom môže určiť vhodnejšia konfigurácia drviča, spôsob chladenia a prevádzkové podmienky.
Pre recyklovaný PE a materiály s významnými rozdielmi v charakteristikách môže byť skutočné testovanie materiálu obzvlášť užitočné.
Často kladené otázky
Je jemný PE rotačný prášok vždy lepší?
Nie. Vhodná veľkosť častíc prášku závisí od suroviny, podmienok spracovania, formy a konečnej aplikácie. Dôležité je dosiahnuť stabilnú distribúciu veľkosti častíc, ktorá spĺňa aplikačné požiadavky, a nie jednoducho vyrábať jemnejší prášok.
Môže opotrebovanie čepele ovplyvniť veľkosť častíc prášku PE?
áno. Opotrebenie lopatiek a kotúčov môže zmeniť ich pracovnú geometriu, čo môže postupne ovplyvniť účinnosť drvenia a konečnú veľkosť častíc prášku.
Ako môžem kontrolovať teplotu počas práškovania PE?
Chladiaci výkon by mal byť prispôsobený surovine a požadovanému výkonu. V závislosti od skutočných výrobných podmienok je možné použiť vzduchové chladenie, vodné chladenie alebo vzduchové vodné chladenie.
Ako si vyberiem správny drvič PE?
Začnite so skutočnou surovinou, cieľovou veľkosťou častíc, požadovaným výkonom, pracovným časom a konečnou aplikáciou. Testovanie skutočného materiálu pred konečným výberom zariadenia môže poskytnúť spoľahlivejší základ pre výber správneho drviča.
Môže Mao Yue otestovať môj PE materiál?
áno. Môžete poskytnúť vzorku PE materiálu, cieľovú veľkosť častíc prášku, požadovaný výkon, pracovný čas za deň a konečnú aplikáciu. Mao Yue môže otestovať skutočný materiál na vyhodnotenie výkonu rozomletia a prediskutovať vhodnú konfiguráciu zariadenia.
Čo spôsobuje viac hrubých častíc v PE rotačnom formovacom prášku?
Bežné príčiny zahŕňajú nadmernú medzeru disku, opotrebovanie disku alebo čepele, zmeny podmienok podávania a zmeny podmienok skríningu. Príčina by sa mala identifikovať zvážením času výroby, zmien v kvalite prášku a prevádzkových podmienok zariadenia.
Je vaša veľkosť častíc prášku na rotačné tvarovanie PE stabilná?
Ak váš PE rotačný lisovací prášok vykazuje rozdiely medzi jednotlivými šaržami, nadmerné hrubé častice, príliš jemné častice, nestabilné podávanie alebo kolísanie výstupu, problémom nemusí byť samotný prášok.
Dôležitejšia otázka je:
Kde dochádza k zmenám veľkosti častíc v procese mletia?
Môžeme hodnotiť:
-
Cieľová veľkosť oka
-
Charakteristika suroviny
-
Požadovaný výstup
-
Spôsob chladenia
-
Konfigurácia rozprašovača
-
Skutočné testovanie materiálu
Mao Yue môže otestovať váš skutočný PE materiál, vyhodnotiť proces drvenia a prediskutovať vhodnú konfiguráciu PE drviča na základe výsledkov testu.
Hľadáte PE drvič, ktorý dokáže produkovať stabilný prášok na rotačné formovanie? Pred konečným výberom vybavenia otestujte svoj skutočný materiál.