

 中文简体
Kvalita výrobkov vyrobených rotačným lisovaním závisí nielen od polyetylénovej suroviny, ale aj od veľkosti častíc prášku, distribúcie veľkosti častíc, tekutosti a skutočných podmienok spracovania.
Pre výrobcov rotačného lisovania nemusí mletie PE materiálu na cieľovú veľkosť oka nutne znamenať, že výsledný prášok je vhodný na výrobu. Nadmerný podiel hrubých častíc, zmeny v distribúcii veľkosti častíc alebo zvýšenie teploty počas nepretržitej prevádzky môžu ovplyvniť výkonnosť následného spracovania.
Ako teda môžete vyrobiť prášok PE vhodný na rotačné tvarovanie?
Kľúčom je skôr zosúladenie charakteristík surovín, zariadenia na rozdrvenie, spôsobu chladenia, podmienok preosievania a požiadaviek na kontrolu hotového prášku, než sa jednoducho zameriavať na jemnejší prášok.
Tento článok vysvetľuje proces výroby prášku PE rotačným formovaním, kľúčové faktory pri výbere drviča, metódy overovania kvality prášku a ako Mao Yue pomáha zákazníkom hodnotiť vhodné riešenia na drvenie PE prostredníctvom skutočného testovania materiálu a vlastnej výroby základných komponentov.
Prečo je PE prášok vhodný na rotačné tvarovanie?
Rotomulding je proces, pri ktorom sa vyhrievaná forma otáča tak, aby sa plastový materiál postupne roztavil a pokryl vnútorný povrch formy. Pre mnohé aplikácie rotačného tvarovania sa polyetylén musí rozdrviť na prášok vhodný na následné spracovanie.
PE prášok na rotačné tvarovanie by sa mal hodnotiť podľa triedy živice, štruktúry produktu a procesu tvarovania. Medzi kľúčové faktory patria:
-
Cieľová veľkosť častíc: Prášok musí spĺňať požiadavky na jemnosť špecifickej aplikácie rotačného formovania.
-
Distribúcia veľkosti častíc: Okrem priemernej veľkosti častíc je potrebné zvážiť aj podiely hrubých častíc, jemných častíc a častíc mimo cieľového rozsahu.
-
Tekutosť prášku: Tvar častíc a podiel jemných častíc môžu ovplyvniť, ako sa prášok pohybuje a distribuuje vo forme.
-
Teplotná stabilita: Nárast teploty počas drvenia by mal byť riadne kontrolovaný, aby sa znížilo riziko zmäknutia, adhézie a aglomerácie materiálu.
-
Konzistencia medzi jednotlivými šaržami: Rôzne výrobné šarže by si mali zachovať primerane konzistentné špecifikácie prášku a charakteristiky spracovania.
Pre niektoré aplikácie rotačného lisovania PE môže slúžiť ako referenčný rozsah 20–40 mesh. Nie je to však univerzálny štandard pre každý produkt. Skutočný cieľ by sa mal určiť podľa charakteristík surovín, štruktúry produktu a procesu rotačného formovania.
Preto musí vhodný PE prášok na rotačné formovanie nielen spĺňať cieľovú jemnosť, ale musí prejsť aj kontrolou veľkosti častíc a v prípade potreby aj skutočnými formovacími skúškami, aby sa overilo, či spĺňa výrobné požiadavky.
Aký je výrobný proces prášku na rotačné tvarovanie PE?
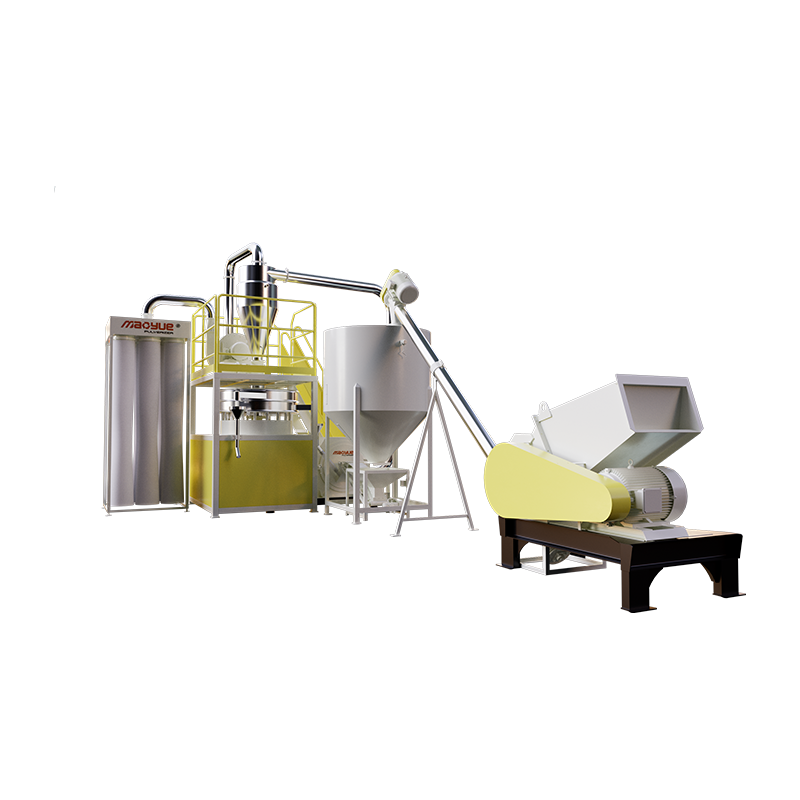
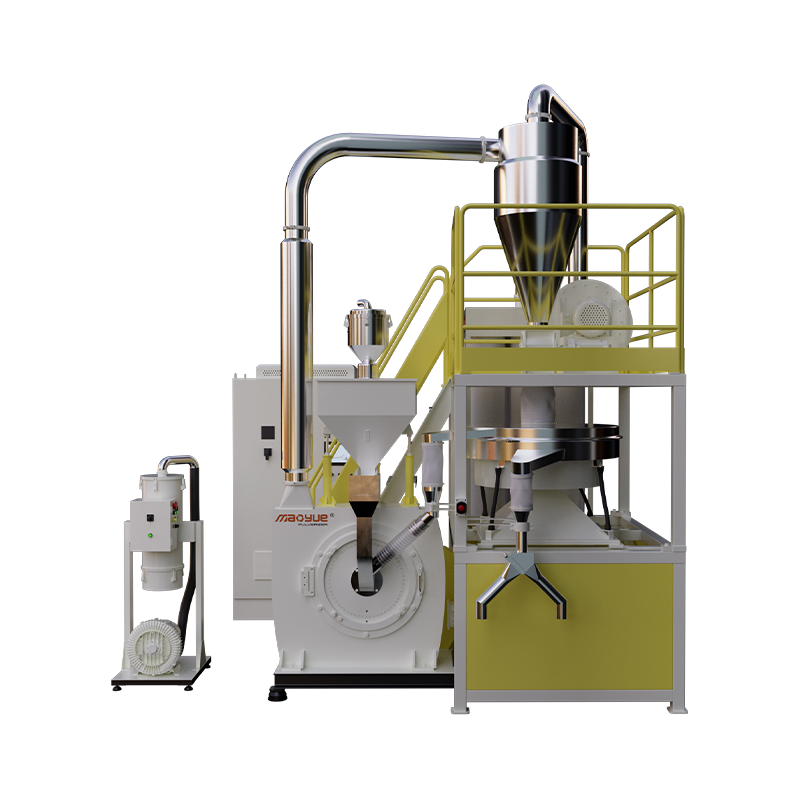
Výroba PE prášku na rotačné formovanie zvyčajne zahŕňa hodnotenie surovín, podávanie, drvenie, chladenie, preosievanie, zber prášku a kontrolu hotového výrobku.
Typický výrobný proces je:
Hodnotenie PE suroviny → Kŕmenie → Rozdrvenie → Chladenie → Preosievanie → Zber prášku → Kontrola hotového prášku
Každá etapa slúži na iný účel.
Hodnotenie suroviny: Potvrďte typ PE materiálu, triedu živice, veľkosť dávkovania a cieľové špecifikácie prášku na podporu výberu zariadenia a hodnotenia procesu.
Podávanie: Kontrolujte stav a rýchlosť materiálu vstupujúceho do drviča podľa požiadaviek na zariadenie, aby ste znížili vplyv kolísania dávkovania na výrobu.
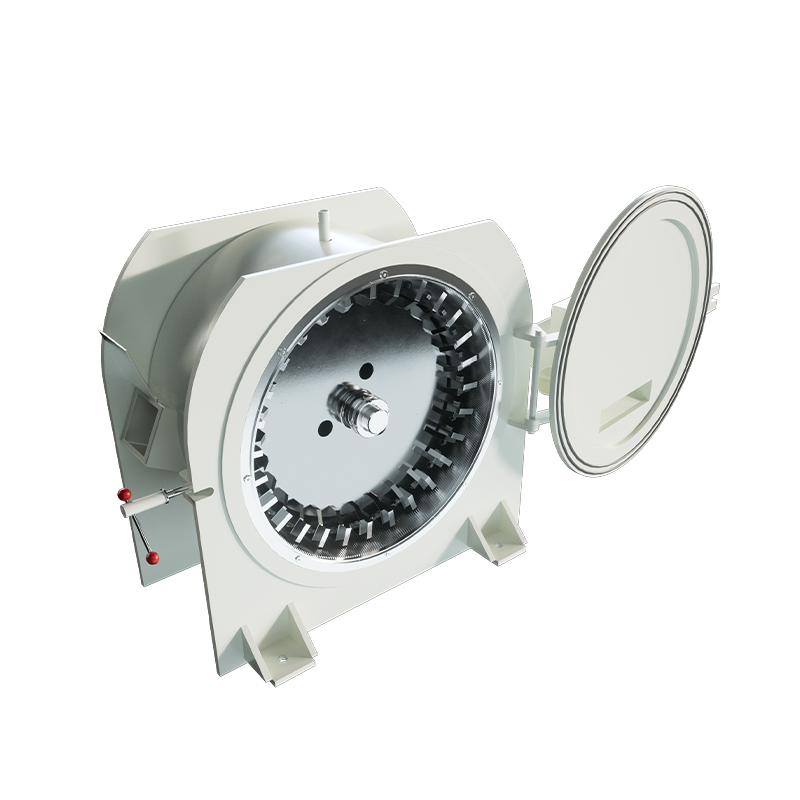
Pulverizácia: Na spracovanie PE materiálu na cieľový rozsah veľkosti prášku použite základné pracovné komponenty, ako sú brúsne kotúče a čepele.
Chladenie: Pomoc regulovať teplo generované počas drvenia . Konfigurácia chladenia by mala zodpovedať materiálovým charakteristikám a prevádzkovým požiadavkám zariadenia.
Triedenie: Oddeľte prášok, ktorý spĺňa špecifikované požiadavky na triedenie, od častíc vyžadujúcich ďalšie spracovanie, čím sa zníži podiel častíc, ktoré nespĺňajú špecifikácie, v konečnom produkte.
Zber prášku: Dopravujte a zbierajte kvalifikovaný prášok pri riadení prachu, úniku a straty materiálu.
Hotová kontrola prášku: Skontrolujte, či prášok spĺňa preddefinované špecifikácie a overte ďalšie kľúčové parametre podľa požiadaviek zákazníka.
Celá výrobná linka musí udržiavať rovnováhu medzi spracovateľskými kapacitami jednotlivých etáp. Napríklad, ak triediaci alebo zberný systém nedokáže zvládnuť výstup z drviča, celková výroba môže byť obmedzená, aj keď má hlavný stroj dostatočnú spracovateľskú kapacitu.
Ako si vybrať práškovací systém na výrobu prášku PE rotačným tvarovaním
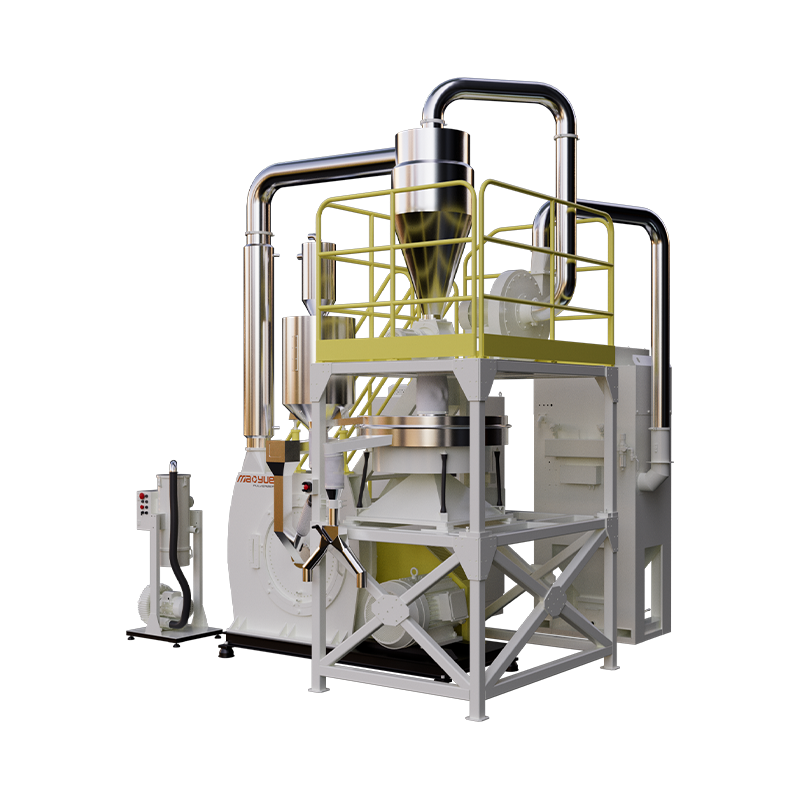
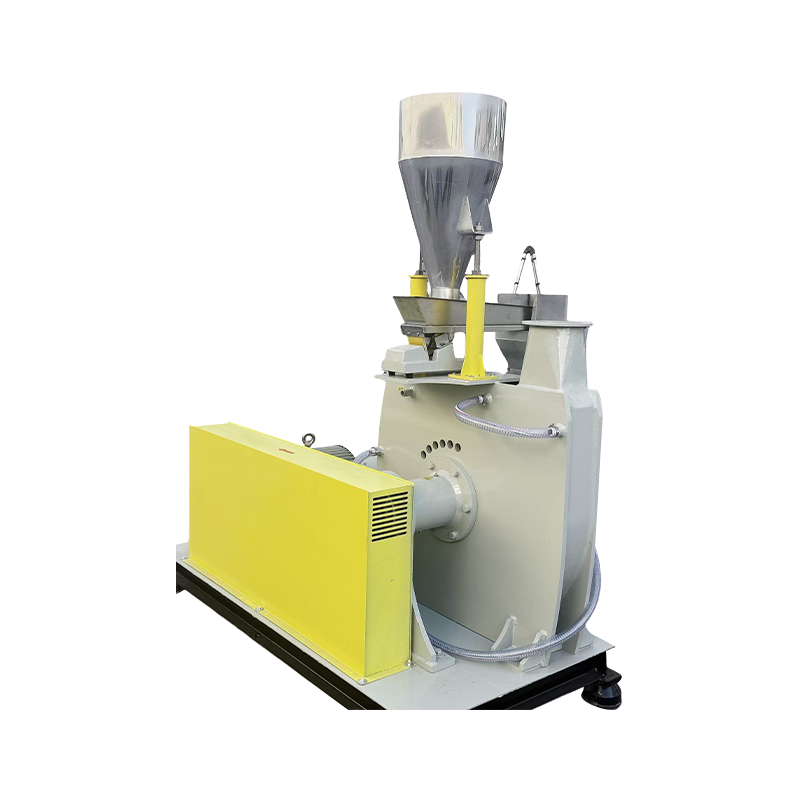
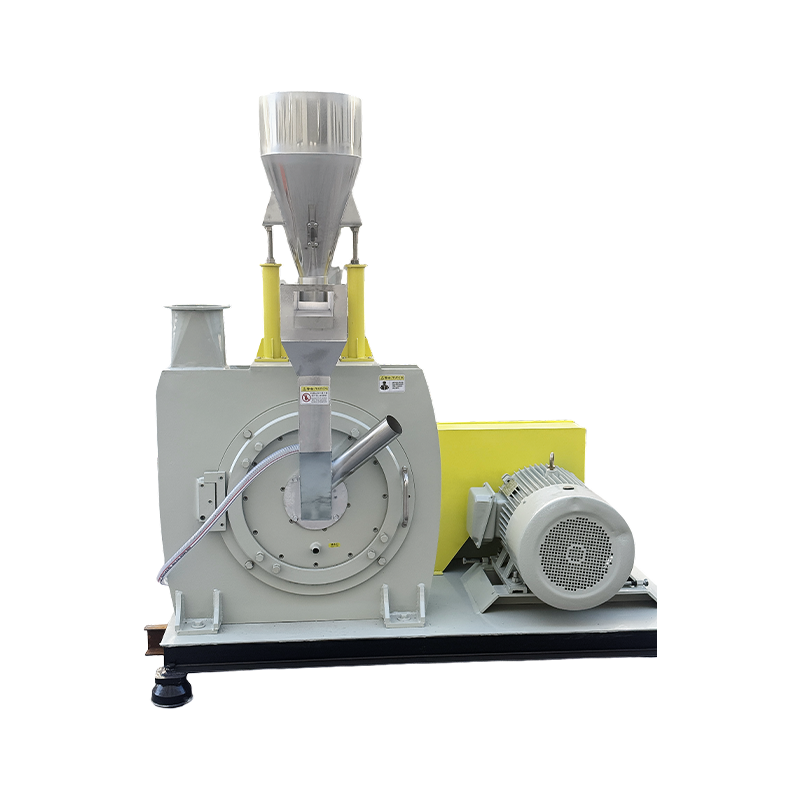
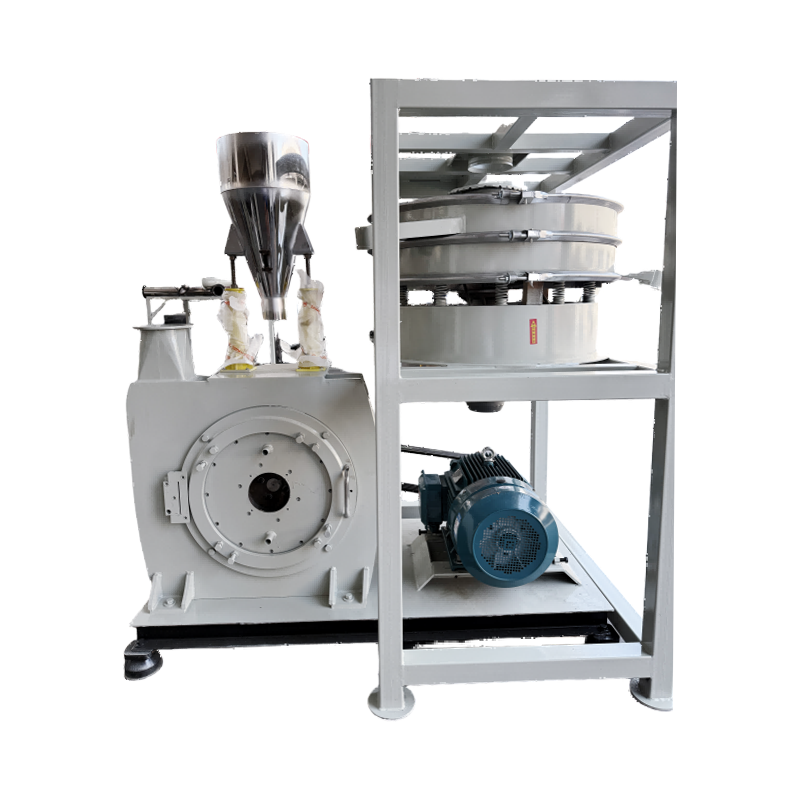
Plastový drvič je základným zariadením pri výrobe práškového PE na rotačné formovanie. Pri výbere systému by výrobcovia mali zvážiť viac než len výkon motora a menovitý výkon. Mala by sa tiež vyhodnotiť kvalita základných komponentov, nastavenie brúsnej medzery a schopnosť celého systému spĺňať cieľové špecifikácie prášku a výrobné požiadavky.
Pracovné podmienky brúsnych kotúčov a čepelí

Pracovná geometria, presnosť obrábania a stav opotrebovania brúsnych kotúčov a čepelí ovplyvňujú proces drvenia. Keď sa tieto komponenty opotrebujú, ich skutočné pracovné podmienky sa môžu zmeniť, čo môže mať vplyv na prášok veľkosť častíc a výstup.
Nastaviteľná brúsna medzera

Brúsna medzera musí zodpovedať charakteristikám suroviny a špecifikáciám cieľového prášku.
Vhodné nastavenie medzery pomáha vyvážiť cieľovú jemnosť, produkciu výroby a prevádzkové podmienky zariadenia. Pri dlhodobej výrobe by výrobcovia mali zvážiť aj to, či medzera môže zostať stabilná a či je možné po údržbe obnoviť vhodné pracovné podmienky.
Vyhodnoťte konfiguráciu chladenia a požiadavky na nepretržitú prevádzku

Chladiaci výkon by sa mal hodnotiť podľa charakteristík suroviny, cieľovej jemnosti, rozomletého zaťaženia a očakávaného prevádzkového času. Zvolená konfigurácia chladenia musí spĺňať zamýšľané výrobné požiadavky.
Skontrolujte celkovú kompatibilitu systému

Menovitá kapacita zariadenia sa nemusí nevyhnutne rovnať skutočnému výkonu pri spracovaní konkrétneho materiálu na konkrétnu jemnosť.
Pri hodnotení zariadenia objasnite typ suroviny, cieľovú jemnosť, prevádzkové podmienky a pomocné zariadenia súvisiace s uvedenou kapacitou. Ak výrobná linka zahŕňa systémy podávania, preosievania, dopravy a zberu prášku, mala by sa skontrolovať aj spracovateľská kapacita každej fázy.
Vhodný systém na rozdrvenie PE by sa mal vyberať podľa skutočných výrobných cieľov, a nie na základe porovnávania výkonu motora alebo samotných modelov strojov.
Ako overiť kvalitu PE prášku a stabilitu výroby
Primárnym cieľom fázy rozdrvenia je dostať surovinu do cieľových špecifikácií prášku pri monitorovaní odchýlok v procese.
Pri skutočnej výrobe možno kvalitu prášku a stabilitu výroby hodnotiť tromi spôsobmi.
Najprv skontrolujte, či distribúcia veľkosti častíc spĺňa požiadavky.
Otestujte pomery častíc v rôznych rozsahoch veľkostí podľa vopred definovaných špecifikácií produktu, aby ste určili, či hotový prášok spĺňa cieľové požiadavky.
Po druhé, porovnajte výsledky kontrol z rôznych výrobných období.
Ak sa distribúcia veľkosti častíc trvalo mení za inak podobných výrobných podmienok, sú potrebné ďalšie kontroly stavu zariadenia a prevádzkových parametrov, aby sa zistilo, či sa proces neodchýlil od zamýšľaného stavu.
Po tretie, analyzujte abnormality spolu s výstupom a prevádzkovými podmienkami.
Ak sa prášok postupne stáva hrubšie, zatiaľ čo výkon klesá alebo ak sa zmenia prevádzkové podmienky zariadenia, skontrolujte brúsne kotúče a čepele, brúsnu medzeru a podmienky podávania.
Kombinácia výsledkov kontroly prášku s prevádzkovými záznamami zariadenia poskytuje spoľahlivejší základ pre rozhodnutie, či sú potrebné úpravy procesu alebo údržba zariadenia, namiesto spoliehania sa na jediný výsledok testu.
Ako kontrolovať nárast teploty a znížiť aglomeráciu PE prášku
Chladiaci systém by sa mal hodnotiť podľa charakteristík surovín, špecifikácií cieľového prášku, zaťaženia zariadenia a požiadaviek na nepretržitú prevádzku. Chladenie vzduchom alebo kombinované chladenie vzduchom a vodou by sa malo vyberať podľa skutočných podmienok spracovania a nie podľa samotného modelu stroja.
Keď generované teplo presiahne kapacitu systému odvádzať teplo, teplota materiálu môže postupne stúpať. Ak PE zmäkne alebo sa stane lepkavým, môže dôjsť k aglomerácii prášku, zníženej tekutosti alebo zmenám vo výrobnom výkone.
Kontrola tohto rizika si vyžaduje posúdenie podmienok spracovania, chladiacej kapacity a skutočného prevádzkového výkonu.
Pulverizačné zaťaženie a podmienky spracovania
Rýchlosť podávania, cieľová jemnosť a zaťaženie zariadenia ovplyvňujú tvorbu tepla počas drvenia.
Ak sa zvýši rýchlosť posuvu alebo sa zacieli na jemnejší prášok bez súčasného hodnotenia kapacity rozptylu tepla, prevádzkové podmienky zariadenia sa môžu stať nestabilnými. Prevádzkové parametre by sa preto mali upraviť podľa skutočných materiálových a výrobných cieľov.
Chladiaci systém a kapacita odvodu tepla
Chladenie vzduchom pomáha odstraňovať teplo vznikajúce počas drvenia. S vhodne navrhnutým systémom môže vodné chladenie poskytnúť dodatočný odvod tepla.
Skutočný výkon kombinovaného chladiaceho systému vzduch-voda závisí od konštrukcie zariadenia, podmienok chladenia, charakteristík surovín a prevádzkového zaťaženia.
Nepretržitý prevádzkový výkon
Rozdrvovač pracujúci normálne počas krátkej skúšky nemusí nevyhnutne udržiavať rovnaké podmienky spracovania počas rozšírenej výroby.
Pri projektoch kontinuálnej výroby by sa mala spoločne vyhodnotiť prevádzková doba, zmeny teploty, aglomerácia prášku a výstup, aby sa určilo, či zariadenie dokáže konzistentne spĺňať výrobné požiadavky.
Je tiež dôležité si uvedomiť, že aglomerácia nie je vždy spôsobená len nedostatočným chladením. Prispieť môžu aj charakteristiky surovín, podmienky podávania a parametre mletia. Ak dôjde k aglomerácii, skôr než sa rozhodnete, či upraviť prevádzkové podmienky alebo prehodnotiť konfiguráciu systému, zistite, kde sa problém vyvíja.
Ako Mao Yue pomáha zákazníkom vyrábať PE prášok na rotačné tvarovanie?
Pre Mao Yue nie je projekt rotačného práškového lisovania PE len o dodávke stroja. Cieľom je vyhodnotiť vhodné riešenie rozdrvenia na základe suroviny zákazníka, cieľových špecifikácií prášku a požiadaviek na výstup.
Náš prístup sa zameriava na tri kľúčové oblasti.
Aktuálne testovanie materiálu: Výber základného zariadenia na skutočných podmienkach spracovania
Rôzne PE materiály môžu vykazovať rôzne charakteristiky spracovania. Skutočné výsledky rozdrvenia nemožno úplne určiť len z názvu živice, výkonu motora alebo teoretickej kapacity.
Mao Yue môže vykonávať skutočné materiálové testy s použitím surovín poskytnutých zákazníkom a vyhodnotiť riešenie zariadenia podľa cieľovej veľkosti častíc, očakávaného výkonu a výrobných požiadaviek.
Testovanie sa môže zamerať na tieto oblasti:
-
Kontrola prášku: Zaznamenajte výsledky testov podľa špecifikácií definovaných zákazníkom na podporu konfigurácie zariadenia a hodnotenia procesov.
-
Výrobná kapacita: Zaznamenajte skutočný výstup pri spracovaní špecifikovaného materiálu na cieľovú jemnosť, čím získate referenciu pre výber zariadenia.
-
Zmeny teploty: Monitorujte nárast teploty počas drvenia, aby ste vyhodnotili, či sú konfigurácia chladenia a prevádzkové podmienky vhodné.
-
Prevádzkový výkon: Posúďte stav prášku a výkon zariadenia s cieľom identifikovať parametre spracovania, ktoré si vyžadujú ďalšie úpravy alebo overenie.
Tieto výsledky testov pomáhajú zákazníkom pochopiť kvalitu prášku, skutočný výkon a zmeny teploty pre konkrétny PE materiál za definovaných podmienok spracovania. Môžu tiež pomôcť identifikovať výrobné riziká, ktoré si vyžadujú ďalšie overenie.
Výsledky materiálových skúšok však nenahrádzajú dlhodobé overovanie nepretržitej prevádzky ani skutočné skúšky rotačného lisovania.
Vlastná výroba brúsnych kotúčov a čepelí: Aplikácia výroby základných komponentov na riadenie výkonnosti mletia

Mao Yue vyrába svoje vlastné brúsne kotúče a čepele pomocou obrábacích a kontrolných procesov na kontrolu kritickej pracovnej geometrie a rozmerovej presnosti.
Pri dlhodobej výrobe hodnota základných komponentov nespočíva len v ich počiatočnej presnosti opracovania, ale aj v schopnosti kontrolovať a udržiavať ich podľa skutočného stavu opotrebenia.
Keď sa zmení veľkosť častíc prášku alebo výkon, je možné skontrolovať pracovný stav brúsnych kotúčov a čepelí, brúsnu medzeru a príslušné prevádzkové záznamy, aby sa zistilo, či je potrebná údržba alebo úpravy. To poskytuje informovanejší základ pre rozhodnutia o údržbe, než spoliehať sa len na tvrdosť čepele alebo pevný interval výmeny.
Kompletná konfigurácia systému: Prispôsobenie každej fázy spracovania požiadavkám výroby
Výroba PE prášku na rotačné formovanie zahŕňa podávanie, drvenie, chladenie, preosievanie, dopravu a zber prášku. Rôzne projekty majú rôzne suroviny, cieľové špecifikácie, výstupné požiadavky a prevádzkové plány, takže ich systémové konfigurácie sa môžu tiež líšiť.
Pre každý projekt môže Mao Yue vyhodnotiť:
-
Či spracovateľská kapacita drviča spĺňa cieľový výstup.
-
Či konfigurácia chladenia vyhovuje charakteristikám surovín a požiadavkám na nepretržitú prevádzku.
-
Či kapacita triedenia spĺňa cieľové špecifikácie prášku.
-
Či dopravné a zberné systémy dokážu zvládnuť očakávanú výrobnú kapacitu.
Naším cieľom nie je poskytnúť každému zákazníkovi rovnakú konfiguráciu. Namiesto toho hodnotíme, ako jednotlivé fázy spolupracujú v skutočných podmienkach spracovania, aby sme zákazníkom pomohli vybrať vybavenie a naplánovať výrobné linky.
Nájdite to správne riešenie na práškovanie pre výrobu prášku na rotačné lisovanie PE
Ak plánujete novú výrobnú linku prášku na rotačné lisovanie PE alebo ak má vaše existujúce zariadenie problémy, ako je nekonzistentná veľkosť častíc, nadmerné hrubé častice, nárast teploty, aglomerácia prášku alebo nižší výkon, než sa očakávalo, kontaktujte Mao Yue pre technické hodnotenie.
Podeľte sa o svoj typ PE materiálu, špecifikácie cieľového prášku, očakávaný výstup a aktuálne výrobné výzvy. Ak niektoré parametre ešte nie sú určené, stále môžete poskytnúť dostupné informácie. Potom môžeme diskutovať o testovaní materiálu a výbere zariadenia na základe vašich skutočných výrobných požiadaviek.
FAQ: Často kladené otázky o výrobe prášku na rotačné formovanie PE
Aká veľkosť sita sa zvyčajne vyžaduje pre prášok na rotačné tvarovanie PE?
Neexistuje žiadna jediná veľkosť oka vhodná pre každú aplikáciu rotačného tvarovania. Rozsah 20–40 mesh môže slúžiť ako referencia pre niektoré prášky na rotačné tvarovanie PE. Skutočné požiadavky by sa mali určiť podľa triedy živice, štruktúry produktu a procesu rotačného tvarovania.
Prečo PE prášok po drvení stále obsahuje príliš veľa hrubých častíc?
Medzi možné príčiny patrí pracovný stav brúsnych kotúčov a čepelí, brúsna medzera, podmienky podávania surovín alebo výkon triedenia. Najprv zistite, či sa hrubé častice vytvárajú počas drvenia alebo či sa počas preosievania účinne neoddeľujú.
Prečo sa PE prášok aglomeruje počas mletia?
Zvýšenie teploty môže spôsobiť, že PE zmäkne a stane sa lepkavým, ale k aglomerácii môžu prispieť aj charakteristiky suroviny, podmienky podávania a parametre rozdrvenia. Mal by sa preskúmať skutočný výrobný proces, aby sa zistilo, kde sa problém vyskytuje.
Je chladenie kvapalným dusíkom potrebné na výrobu prášku na rotačné formovanie PE?
Chladenie kvapalným dusíkom nie je potrebné pre každú aplikáciu prášku na rotačné formovanie PE. Potreba špeciálnej metódy chladenia by sa mala vyhodnotiť podľa materiálových charakteristík, cieľovej jemnosti, požiadaviek na výstup a potreby kontroly teploty. Pre vhodné PE materiály je možné zvážiť mechanické drvenie pri okolitej teplote s vhodným chladením vzduchom alebo kombinovaným systémom chladenia vzduchom a vodou.
Ako si vyberiete správny PE rotačný práškovací stroj?
Vyhodnoťte skutočné výsledky testov materiálu, cieľovú veľkosť častíc, výstupné požiadavky, nepretržité prevádzkové podmienky, chladiace systémy a kvalitu výroby základných komponentov. Neporovnávajte vybavenie len na základe výkonu motora alebo modelu stroja.