

 中文简体
Úvod: Rotačné formovanie začína práškom, nie len formou
Dobrý rotačne tvarovaný výrobok nezačína, keď sa forma začne otáčať. Začína sa prípravou prášku.
Pre rotačné formovanie nie je PE prášok len otázkou „čím jemnejšie, tým lepšie“. Prášok sa musí pri otáčaní formy dôsledne posúvať, rozprestierať, zahrievať, roztápať a spájať, čím sa nakoniec vytvorí rovnomerná a stabilná stena produktu. Preto môže kvalita prášku priamo ovplyvniť výkon následného rotačného tvarovania a konzistenciu produktu.
PE prášok vhodný na rotačné tvarovanie zvyčajne vyžaduje komplexné zváženie:
-
Tekutosť
-
Objemová hmotnosť
-
Veľkosť častíc a distribúcia veľkosti častíc
-
Morfológia častíc
-
Teplota prášku
-
Stabilita kŕmenia
-
Kompatibilita s finálnou aplikáciou
Preto cieľom výroby prášku na rotačné formovanie nie je sledovať jeden parameter, ale vyrábať prášok, ktorý zodpovedá požiadavkám suroviny, procesu rotačného formovania a finálneho produktu.
Toto je tiež východiskový bod pre riešenia na drvenie PE od Mao Yue: pochopte skutočný materiál, požiadavky na cieľový prášok a konečnú aplikáciu a potom určte vhodný drvič PE a podpornú konfiguráciu.
Čo robí dobrý prášok na rotačné tvarovanie?
Dobrý PE prášok na rotačné tvarovanie nemožno hodnotiť na základe jediného čísla alebo parametra.
Jeho výkon počas podávania, plnenia formy, otáčania a zahrievania je určený kombinovaným účinkom viacerých vlastností prášku.
Preto „jemnejší“ prášok alebo vyššia hodnota akejkoľvek jednotlivej vlastnosti nevyhnutne neznamená, že prášok je vhodnejší na rotačné tvarovanie.
Ideálny prášok na rotačné formovanie je taký, ktorý dosahuje primeranú rovnováhu medzi tekutosťou, veľkosťou častíc, objemovou hustotou, teplotou a stabilitou, pričom sa zhoduje so surovinou, zariadením, podmienkami spracovania a konečnou aplikáciou.
Tekutosť

Tekutosť is one of the important indicators for evaluating PE rotomolding powder.
Dobrá tekutosť prášku pomáha materiálu hladko prejsť násypkou, podávacím zariadením a dopravným systémom. Pomáha tiež prášku pohybovať sa a distribuovať konzistentne, keď sa forma otáča, čím sa znižujú problémy, ako je premostenie, zablokovanie materiálu, nestabilné podávanie a lokalizované hromadenie.
Ak je tekutosť prášku slabá, môže to mať za následok:
-
Nestabilné kŕmenie
-
Premostenie alebo zablokovanie materiálu
-
Nerovnomerné rozloženie prášku
-
Náročná preprava materiálu
Tekutosť však nie je nezávislou vlastnosťou. Distribúcia veľkosti častíc, morfológia častíc, objemová hustota a celkový stav prášku môžu ovplyvniť skutočný prietok. Preto by sa PE prášok na rotačné formovanie mal hodnotiť na základe skutočného materiálu a výrobných podmienok, a nie spoliehať sa na výsledok jediného testu.
Objemová hustota
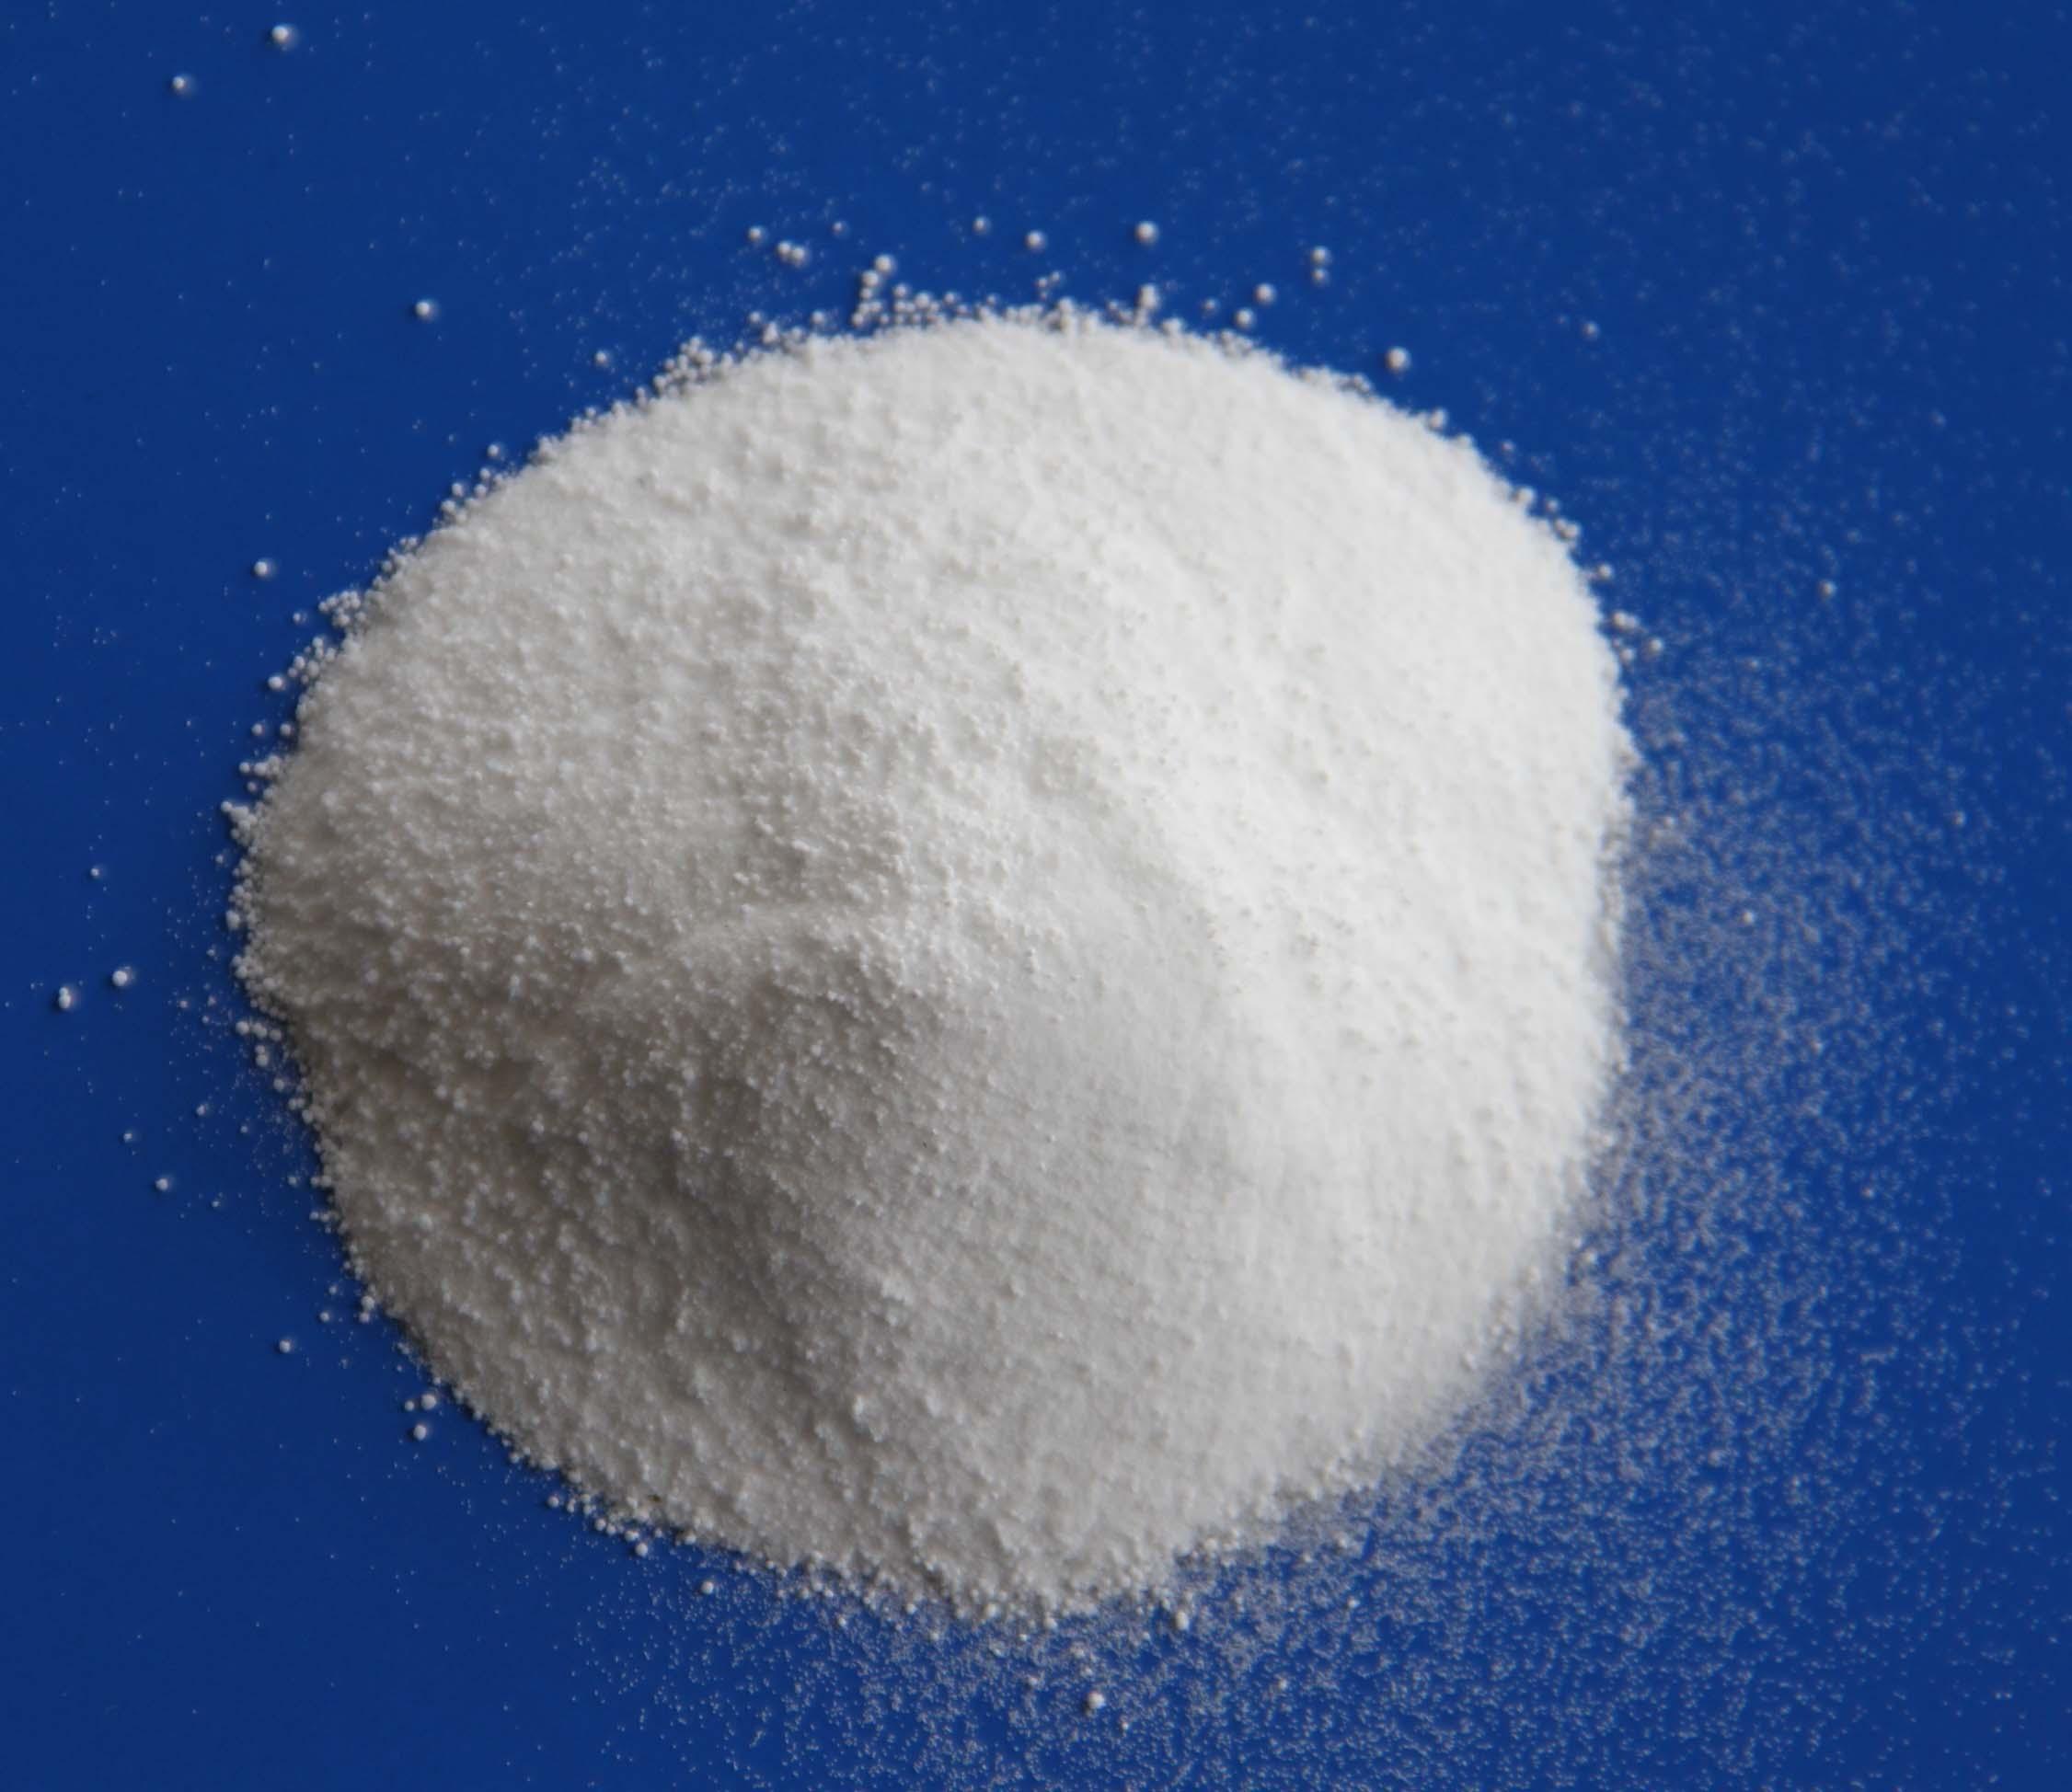
Sypná hustota odráža hmotnosť obsiahnutú v jednotke objemu prášku a je tiež ovplyvnená medzerami medzi časticami.
V prípade prášku na rotačné formovanie PE môže objemová hustota ovplyvniť skladovanie prášku, dopravu, podávanie a nakladanie do formy. Vhodná objemová hustota pomáha udržiavať stabilnú manipuláciu s materiálom a správanie pri balení.
Vyššia objemová hmotnosť však nemusí byť nevyhnutne lepšia. Musí sa zvážiť spolu s distribúciou veľkosti častíc, morfológiou častíc, tekutosťou, typom živice a konečnou aplikáciou.
Preto pri skutočnej výrobe nie je cieľom dosiahnuť možnú objemovú hustotu, ale dosiahnuť primeranú objemovú hustotu, ktorá zodpovedá charakteristikám prášku a procesu rotačného tvarovania.
Distribúcia veľkosti častíc

Veľkosť častíc je jedným z dôležitých ukazovateľov pre hodnotenie PE rotačného formovacieho prášku, ale nie je jediným.
Vysoký podiel hrubých častíc môže ovplyvniť tavenie prášku a tvorbu povrchu, zatiaľ čo nadmerné množstvo ultrajemných častíc môže zvýšiť prašnosť a ovplyvniť tekutosť a správanie pri balení.
Ťažiskom výroby prášku na rotačné formovanie preto nie je za každú cenu presadzovať jemnejší prášok, ale dosiahnuť stabilnú a primeranú distribúciu veľkosti častíc, ktorá je vhodná pre konečnú aplikáciu.
Niektoré priemyselné referencie uvádzajú rozsah veľkosti častíc približne 150 – 500 μm pre PE prášok na rotačné formovanie. Skutočný cieľ by sa však mal určiť na základe typu živice, zariadenia, formy, podmienok spracovania a konečného produktu.
Inými slovami, správna distribúcia veľkosti častíc je dôležitejšia ako jednoduché hľadanie menších častíc.
Morfológia častíc
Aj keď dva PE prášky majú podobnú veľkosť častíc, môžu sa počas skutočného spracovania správať odlišne. Jedným z dôležitých dôvodov je morfológia častíc.
Tvar častíc, stav povrchu a stupeň pravidelnosti môžu ovplyvniť tok prášku, balenie a pohyb, keď sa forma otáča. Predĺžené, ostré, drsné alebo veľmi nepravidelné častice môžu vykazovať odlišné prietokové charakteristiky v porovnaní s kompaktnejšími a rovnomernejšími časticami.
Preto by sa na hodnotenie prášku na rotačné formovanie nemala používať samotná veľkosť častíc.
Veľkosť častíc určuje „aké veľké sú častice“, zatiaľ čo morfológia častíc ovplyvňuje „ako sa pohybujú“. Pri hodnotení skutočného spracovateľského výkonu prášku je potrebné brať do úvahy obe.
Teplota prášku a stabilita spracovania
Teplota je kľúčovým faktorom, ktorý je potrebné kontrolovať počas vysokorýchlostného drvenia PE.
PE je termoplastický materiál. Počas procesu drvenia vysokorýchlostný pohyb a trenie nepretržite vytvárajú teplo. Ak teplota stúpa príliš rýchlo alebo je príliš vysoká, materiál môže zmäknúť, prilepiť sa alebo aglomerovať, čo ovplyvní kvalitu prášku, výstup a stálu prevádzkovú stabilitu.
Preto je chladiaci systém dôležitou súčasťou roztoku na rozdrvenie PE. Skutočná metóda chladenia by sa mala zvoliť na základe typu materiálu, cieľovej veľkosti častíc, výkonu, prevádzkového času a konfigurácie zariadenia.
Maoyue môže konfigurovať chladenie vzduchom, vodné chladenie alebo kombinované chladenie vzduchom a vodou podľa aktuálnych výrobných požiadaviek, čím pomáha kontrolovať nárast teploty počas drvenia a podporuje stabilnú výrobu PE prášku.
Ako sa vyrába PE rotačný prášok?
Výroba vysokokvalitného PE prášku na rotačné formovanie nie je len otázkou zjemnenia PE materiálu. Ide o kompletný proces, ktorý si vyžaduje koordinovanú kontrolu vo viacerých fázach.
Typický výrobný proces je:
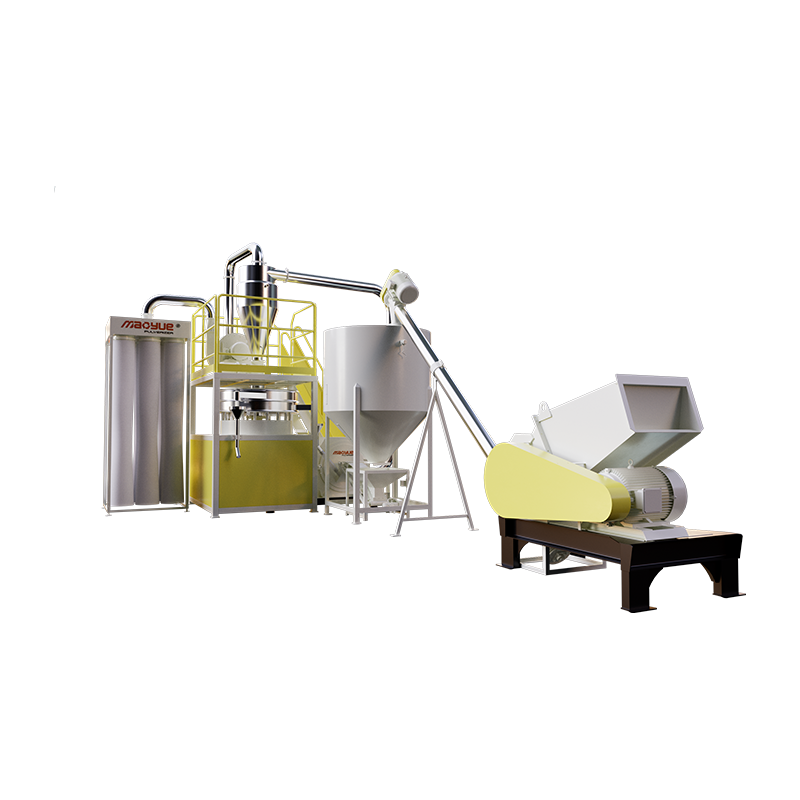
Kŕmenie → Rozdrvenie → Chladenie → Preosievanie → Zber prášku
Stabilné kŕmenie ovplyvňuje výstup a podmienky drvenia. Pulverizácia určuje veľkosť častíc a distribúciu veľkosti častíc. Chladenie kontroluje nárast teploty počas spracovania. Preosievanie pomáha kontrolovať špecifikácie prášku, zatiaľ čo zber prášku ovplyvňuje následnú dopravu a použitie.
Preto konečná kvalita prášku závisí od celého výrobného systému, nielen od fázy rozdrvenia.

Stabilné kŕmenie

Stabilné podávanie je základom kontinuálnej výroby PE prášku.
Príliš rýchle kŕmenie môže zvýšiť zaťaženie zariadenia a zvýšenie teploty, zatiaľ čo kŕmenie príliš pomaly alebo s výraznými výkyvmi môže znížiť výkon a ovplyvniť podmienky drvenia.
Preto by mal byť systém podávania prispôsobený charakteristikám materiálu, cieľovému výkonu a konfigurácii drviča, aby sa zabezpečilo, že materiál vstupuje do drviacej komory nepretržite a rovnomerne, aby sa podporila stabilná výroba.
Rozdrvenie a nastaviteľná medzera disku

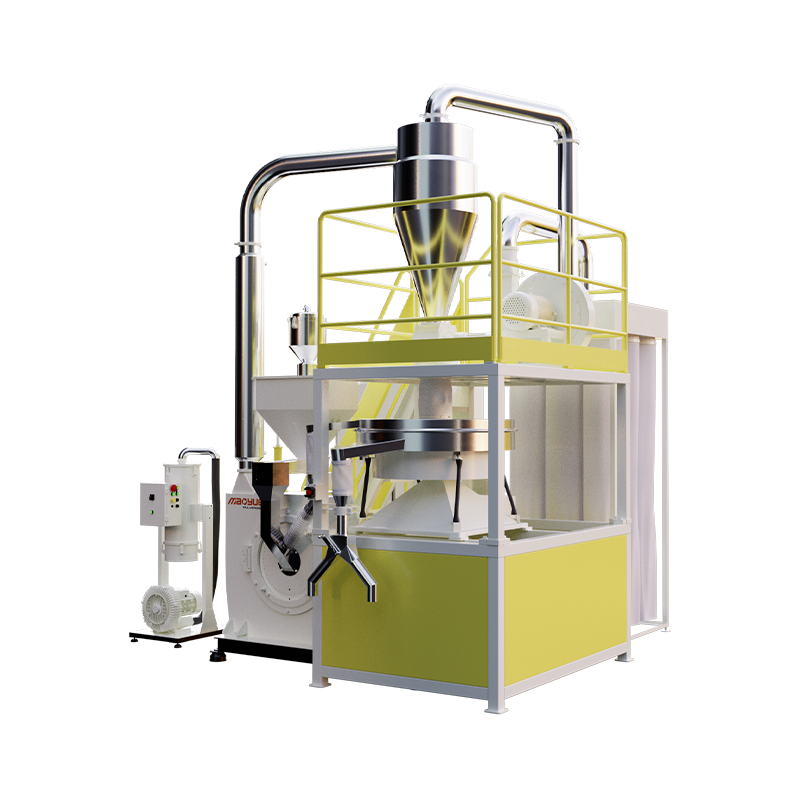
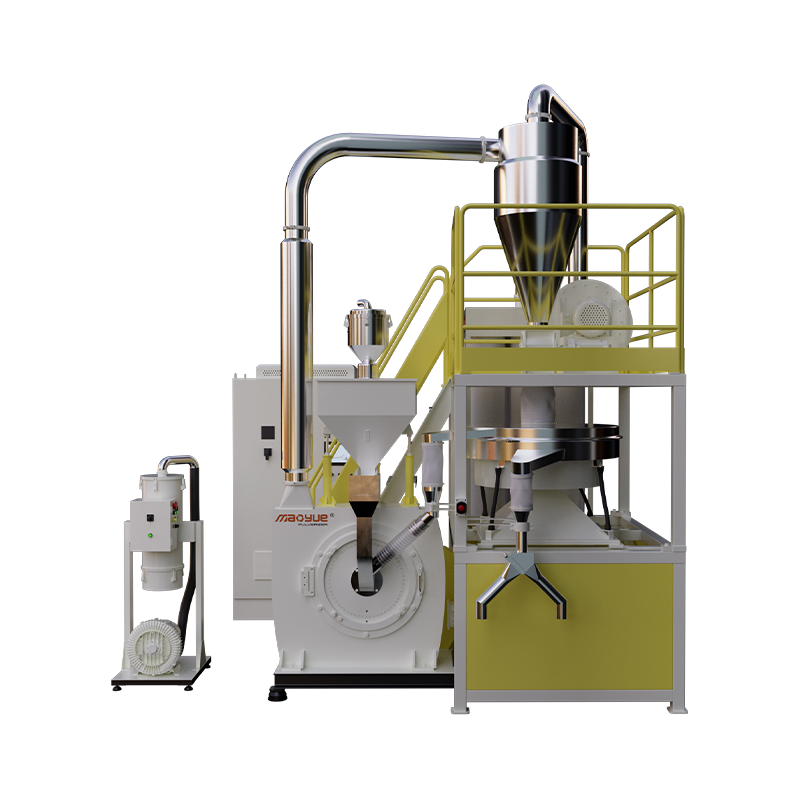
Drvič je základné zariadenie používané na spracovanie PE granúl alebo predupraveného PE materiálu na prášok, ale účelom drvenia nie je len zmenšiť veľkosť častíc.
Stabilný pulverizačný proces potrebuje vyvážiť veľkosť častíc, distribúciu veľkosti častíc, morfológiu častíc, výstup, teplotu a stabilitu prášku. Medzi týmito faktormi je pracovná medzera disku dôležitým nastavovacím parametrom, ktorý ovplyvňuje jemnosť prášku a výstup.
Vo všeobecnosti menšia medzera disku pomáha produkovať jemnejší prášok, zatiaľ čo väčšia medzera je vhodnejšia pre hrubšie veľkosti cieľových častíc alebo vyšší výkon.
Neexistuje však žiadna pevná „optimálna medzera“, ktorá by sa vzťahovala na všetky PE materiály. Skutočné parametre by sa mali upraviť podľa charakteristík materiálu, cieľovej veľkosti častíc a požiadaviek na výstup.
Chladenie počas procesu mletia

Chladiaci systém sa používa hlavne na reguláciu tepla generovaného počas nepretržitého rozomletia PE a pomáha udržiavať stabilné podmienky rozomletia.
Pre niektoré aplikácie PE môže chladenie vzduchom poskytnúť dostatočnú reguláciu teploty. Pre aplikácie s vysokým výkonom alebo prevádzkové podmienky s vyšším tepelným zaťažením môže vodné chladenie alebo kombinované chladenie vzduch-voda poskytnúť silnejší odvod tepla.
Spôsob chladenia by sa preto nemal vyberať na základe pevnej konfigurácie. Mala by sa určiť podľa materiálových charakteristík, cieľovej veľkosti častíc, výkonu a skutočných prevádzkových podmienok.
Konečným cieľom je kontrolovať nárast teploty počas spracovania a znížiť riziko zmäknutia, lepenia a aglomerácie materiálu.
Preosievanie a zber prášku

Po rozdrvení a ochladení môže byť prášok ďalej klasifikovaný preosievaním, aby sa odstránili nadmerne veľké častice a pomohlo sa zachovať konzistentnú veľkosť častíc a kvalitu prášku.
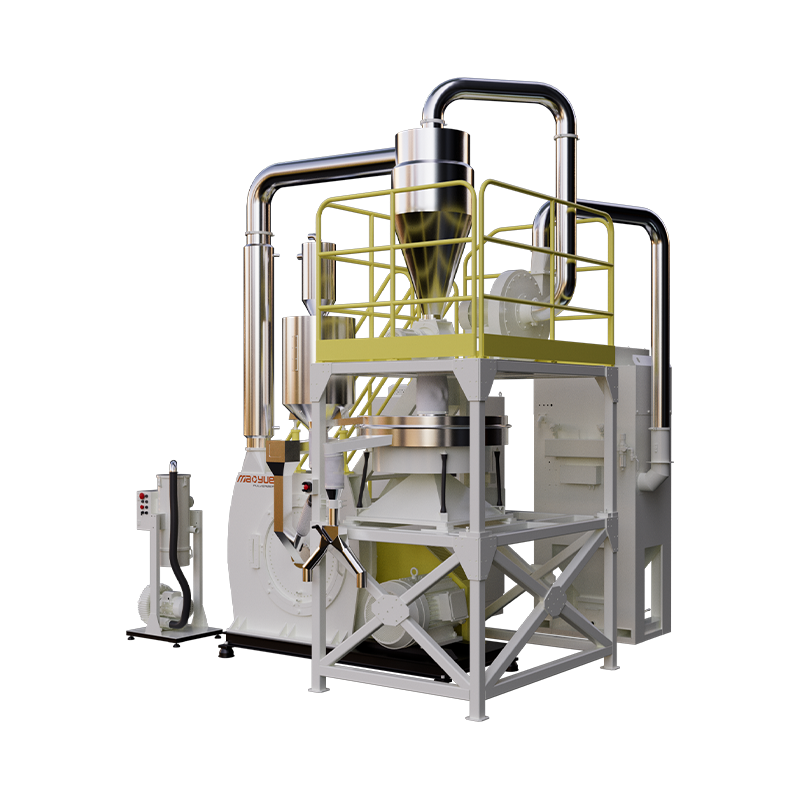
Systém zberu prášku je zodpovedný za efektívne zhromažďovanie a dopravu prášku generovaného počas procesu rozdrvenia na prášok. Zariadenia, ako sú cyklóny a zberače prachu, môžu spolupracovať pri oddeľovaní, zhromažďovaní a odstraňovaní prachu z prášku, čím podporujú následnú dopravu a použitie.
Preto preosievanie a zber prášku ovplyvňujú nielen kvalitu prášku, ale zohrávajú dôležitú úlohu aj v nepretržitej prevádzke celého systému výroby PE prášku.
Ako ovplyvňuje PE pulverizér kvalitu prášku na rotačné formovanie?
Úlohou drviča PE nie je jednoducho „zmenšiť plast“. Konštrukcia zariadenia, parametre rozdrvenia a podporné systémy môžu ovplyvniť konečný výkon prášku.
Napríklad medzera disku ovplyvňuje veľkosť častíc a distribúciu veľkosti častíc, zatiaľ čo rýchlosť mletia a chladiaci systém ovplyvňujú teplotu. Systém podávania ovplyvňuje stabilitu výroby, zatiaľ čo systémy preosievania a zberu prášku ovplyvňujú konzistenciu prášku a následnú manipuláciu.
Preto pri výbere práškového PE pre aplikácie rotačného formovania by sa zariadenie malo vyberať skôr na základe cieľového prášku, skutočného materiálu a výrobných požiadaviek, než sa spoliehať iba na menovitý výkon stroja.
Dokonca aj dva stroje s rovnakou menovitou kapacitou môžu produkovať rôzne výsledky prášku pri spracovaní rôznych PE materiálov.
Preto pred dokončením konfigurácie zariadenia je dôležitým krokom testovanie skutočného materiálu na overenie veľkosti častíc, výkonu, nárastu teploty a stavu prášku.
Ako si vybrať PE pulverizátor pre prášok na rotačné tvarovanie?
Pri výbere drviča PE by ste sa nemali pozerať len na výkon stroja alebo menovitý výkon. Ešte dôležitejšie je, že konfigurácia zariadenia by mala byť určená na základe skutočného materiálu, cieľového prášku a výrobných požiadaviek.
V konečnom dôsledku by mal vhodný PE drvič dosiahnuť primeranú rovnováhu medzi cieľovou veľkosťou častíc, výkonom, reguláciou teploty a nepretržitou prevádzkovou stabilitou.

PE materiály pre prášok na rotačné tvarovanie
LLDPE prášok na rotačné tvarovanie
LLDPE ponúka dobrú flexibilitu, nárazový výkon a adaptabilitu spracovania, vďaka čomu je široko používaný v rotačných formách.
Avšak rôzne triedy živíc LLDPE môžu mať rôzne vlastnosti a charakteristiky spracovania, čo môže tiež ovplyvniť ich správanie pri rozprašovaní a stav konečného prášku.
Preto by sa pri pulverizácii LLDPE mali určiť vhodné parametre pulverizácie a konfigurácia zariadenia na základe konkrétnej suroviny, cieľovej veľkosti častíc prášku a požiadaviek na konečný produkt.
HDPE prášok na rotačné tvarovanie
HDPE ponúka dobrú tuhosť, chemickú odolnosť a odolnosť voči životnému prostrediu, vďaka čomu je vhodný pre rotačne lisované výrobky, ako sú skladovacie nádrže, kontajnery a priemyselné komponenty, kde je dôležitý materiálový výkon.
Rôzne druhy HDPE živíc sa môžu líšiť v tvrdosti a spracovateľských charakteristikách, čo môže tiež ovplyvniť ich parametre rozdrvenia a výkon prášku.
Pri skutočnej výrobe by sa mal vybrať vhodný roztok na rozdrvenie PE na základe konkrétnej suroviny, cieľovej veľkosti častíc, požadovaného výkonu a konečnej aplikácie.
Recyklovaný PE prášok na rotačné tvarovanie
V porovnaní s pôvodným PE má recyklovaný PE zvyčajne zložitejšie materiálové zloženie. Rozdiely v zložení, nečistotách, vlhkosti, predchádzajúcej histórii spracovania a počiatočnej veľkosti častíc môžu ovplyvniť nárast teploty, výstup a konečný stav prášku počas drvenia.
Recyklovaný PE rozdrvovací roztok by preto nemal jednoducho sledovať pevné parametre. Testovanie skutočného materiálu na overenie veľkosti častíc, výstupu a stability spracovania môže pomôcť určiť vhodnú konfiguráciu zariadenia.
Ako hodnotiť kvalitu prášku na rotačné formovanie
Suchý test prietoku
Suchý prietokový test sa používa na meranie času potrebného na to, aby špecifikované množstvo prášku prešlo cez štandardný lievik za definovaných testovacích podmienok.
Za rovnakých testovacích podmienok kratší čas toku všeobecne indikuje lepšiu tekutosť prášku. Asociácia rotačných foriem (ARM) tiež poskytuje relevantné testovacie metódy na hodnotenie tekutosti práškov na rotačné formovanie.
Tento test možno použiť ako referenciu na hodnotenie prietoku PE prášku na rotačné tvarovanie. Skutočná výrobná výkonnosť by sa však mala stále hodnotiť v kombinácii s faktormi, ako je veľkosť častíc, morfológia častíc a objemová hustota.
Objemová hustota Test
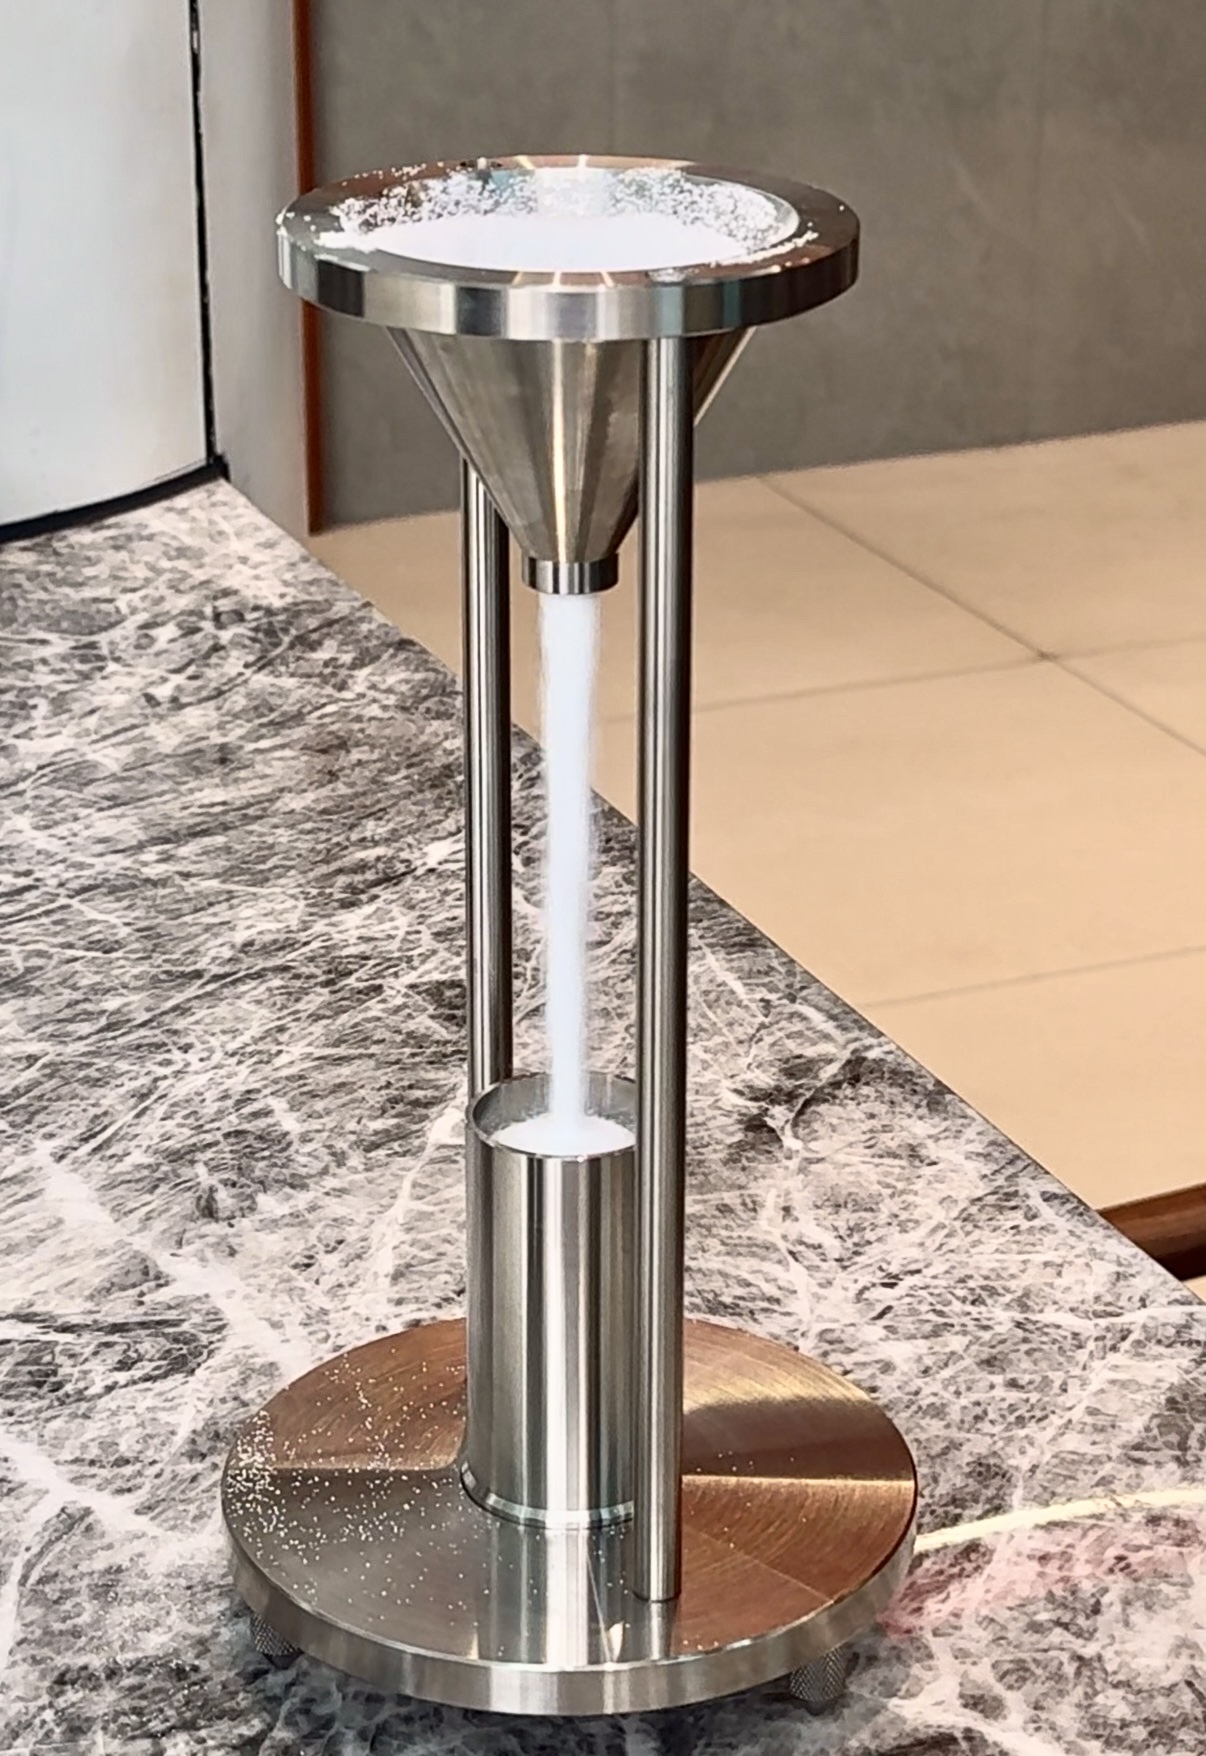
Test sypnej hustoty sa používa na meranie hmotnosti zodpovedajúcej danému objemu prášku, ktorý odráža vlastnosti balenia prášku.
Tento parameter pomáha vyhodnotiť výkonnosť prášku počas skladovania, dopravy, podávania a nakladania do formy. Môže tiež slúžiť ako referencia na hodnotenie konzistencie prášku a charakteristík manipulácie s materiálom.
Vyššia objemová hmotnosť však nemusí byť nevyhnutne lepšia. Jeho praktický význam by sa mal stále hodnotiť spolu s distribúciou veľkosti častíc, morfológiou častíc a tekutosťou.
Analýza veľkosti častíc
Distribúcia veľkosti častíc by sa mala určiť skôr skutočným testovaním ako odhadom založeným výlučne na skúsenostiach.
Pomocou preosievania je možné identifikovať podiel prášku v rôznych rozsahoch veľkosti častíc, čo pomáha odhaliť problémy, ako je nadmerný podiel hrubých častíc alebo ultrajemného prášku.
Analýza veľkosti častíc je preto dôležitou referenciou na určenie, či prášok PE na rotačné formovanie spĺňa cieľové špecifikácie. Môže tiež pomôcť optimalizovať parametre rozdrvenia a preosievania.
Bežné problémy s práškom na rotačné tvarovanie PE
Tieto problémy zvyčajne nie sú spôsobené jedným faktorom. Materiálové charakteristiky, parametre rozdrvenia, chladenie, preosievanie a podmienky podávania sa môžu navzájom ovplyvňovať a mali by sa analyzovať na základe skutočných výrobných podmienok.
Riešenie výroby prášku na rotačné formovanie od Mao Yue
Mao Yue sa zameriava skôr na vývoj riešení na výrobu práškov na rotačné formovanie na základe konečnej aplikácie, než na výber zariadenia založeného výlučne na jednom parametri veľkosti častíc.
Nepýtame sa len:
"Dokáže tento stroj vyrobiť prášok s veľkosťou 40 mesh?"
Ešte dôležitejšie:
"Aký druh prášku vlastne vyžaduje proces rotačného tvarovania?"
Pretože „40 mesh“ popisuje iba rozsah veľkosti častíc. Neodráža úplne tekutosť, objemovú hmotnosť, morfológiu častíc, teplotu alebo skutočný výkon spracovania.
Preto by vhodné riešenie na rozdrvenie PE malo začať so skutočným materiálom, cieľovým práškom a konečnou aplikáciou a potom by sa malo určiť vhodné zariadenie a parametre procesu.

Kvalita prášku začína dizajnom zariadenia

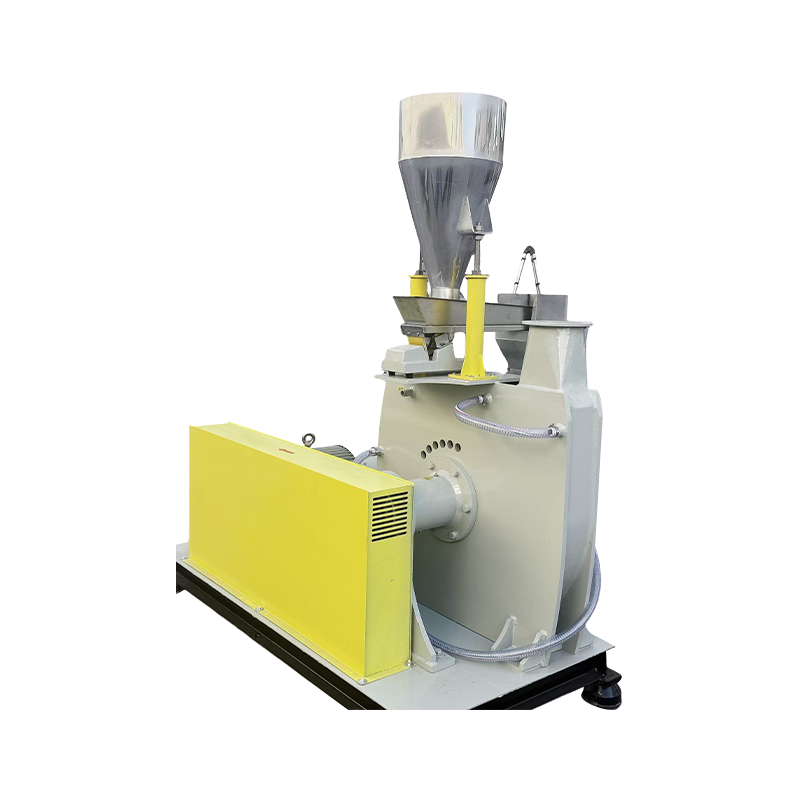
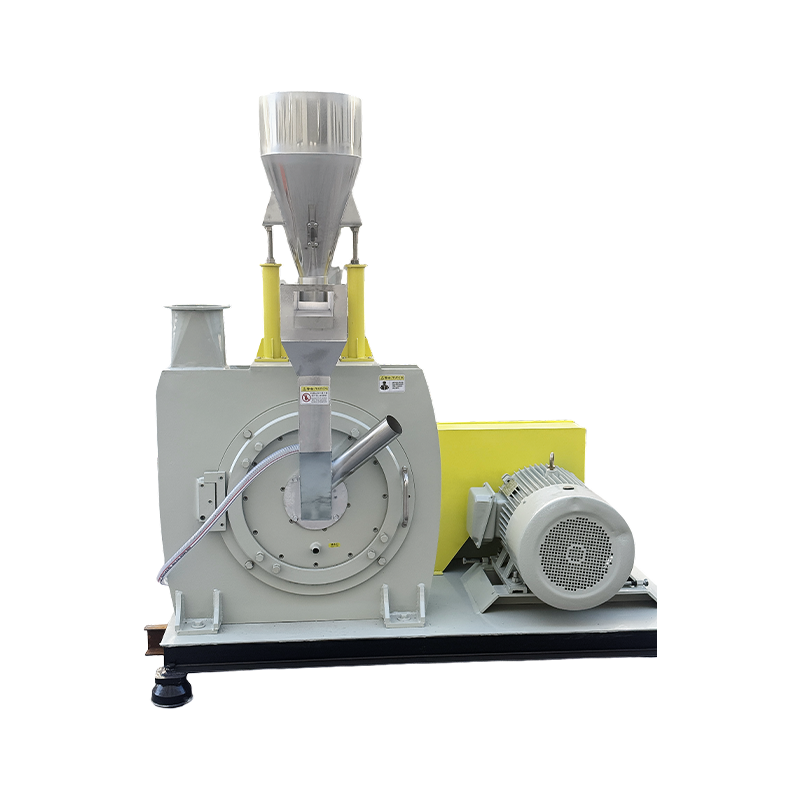
Pre LLDPE, HDPE a recyklovaný PE používaný v rotačných aplikáciách, Mao Yue poskytuje PE plastové pulverizačné zariadenia a podporné riešenia.
Zariadenie je navrhnuté pre stabilné rozdrvenie, nastaviteľnú pracovnú medzeru, reguláciu teploty, stabilné podávanie a efektívny zber prášku, čo pomáha rôznym materiálom dosiahnuť konzistentnejšie charakteristiky prášku.
Konečným cieľom nie je jednoducho dosiahnuť, aby prášok „vyzeral dobre“, ale vyrobiť prášok, ktorý je skutočne vhodný pre následné procesy rotačného tvarovania.
CNC presné obrábanie práškových komponentov

Práškové komponenty prichádzajú do priameho kontaktu s materiálom a ich konštrukčný dizajn, presnosť obrábania a stav povrchu môžu ovplyvniť výkon drvenia.
Mao Yue vyrába svoje jadro na drvenie komponentov vo vlastnej réžii a využíva presné CNC obrábanie a prísnu kontrolu na kontrolu rozmerov a konzistencie obrábania.
V prípade PE drvičov presnosť ovplyvňuje nielen počiatočný výkon drvenia, ale môže ovplyvniť aj pracovnú medzeru, dynamickú rovnováhu, opotrebenie a dlhodobú prevádzkovú stabilitu.
Preto je presnosť obrábania práškových komponentov dôležitým základom pre stabilnú prevádzku zariadenia a konzistentnú výrobu.
Vlastná výroba základných komponentov

Mao Yue kladie veľký dôraz na svoje vlastné výrobné kapacity pre komponenty na drvenie jadra. Okrem určitých komponentov z externých zdrojov, ako sú motory a elektrické časti, hlavné komponenty na drvenie jadra vyrába interne Mao Yue.
To umožňuje lepšiu kontrolu nad kompatibilitou komponentov, kvalitou obrábania a údržbou zariadení a zároveň uľahčuje nepretržitú optimalizáciu konfigurácií zariadení na základe skutočných výrobných požiadaviek.
Vlastná výroba základných komponentov tiež znamená priamu kontrolu nad celkovým výkonom stroja.
Stabilná prevádzka počas nepretržitej výroby
Výroba prášku na rotačné formovanie často vyžaduje, aby drvič pracoval nepretržite niekoľko hodín. Výkon zariadenia by sa preto nemal hodnotiť len podľa toho, či „dokáže produkovať prášok“, ale aj podľa toho, či dokáže udržať stabilnú produkciu počas dlhšieho obdobia.
Počas nepretržitej prevádzky môže teplota, vibrácie, stav ložísk, medzera medzi kotúčmi a elektrické zaťaženie ovplyvniť stabilitu zariadenia a konzistenciu prášku.
Preto by mal PE drvič vhodný na kontinuálnu výrobu poskytovať nielen stabilný výkon pri drvení, ale mal by ponúkať aj účinnú reguláciu teploty, mechanickú stabilitu a spoľahlivú nepretržitú prevádzku, ktorá pomáha znižovať výkyvy vo výrobe.
Bežné aplikácie PE prášku na rotačné tvarovanie
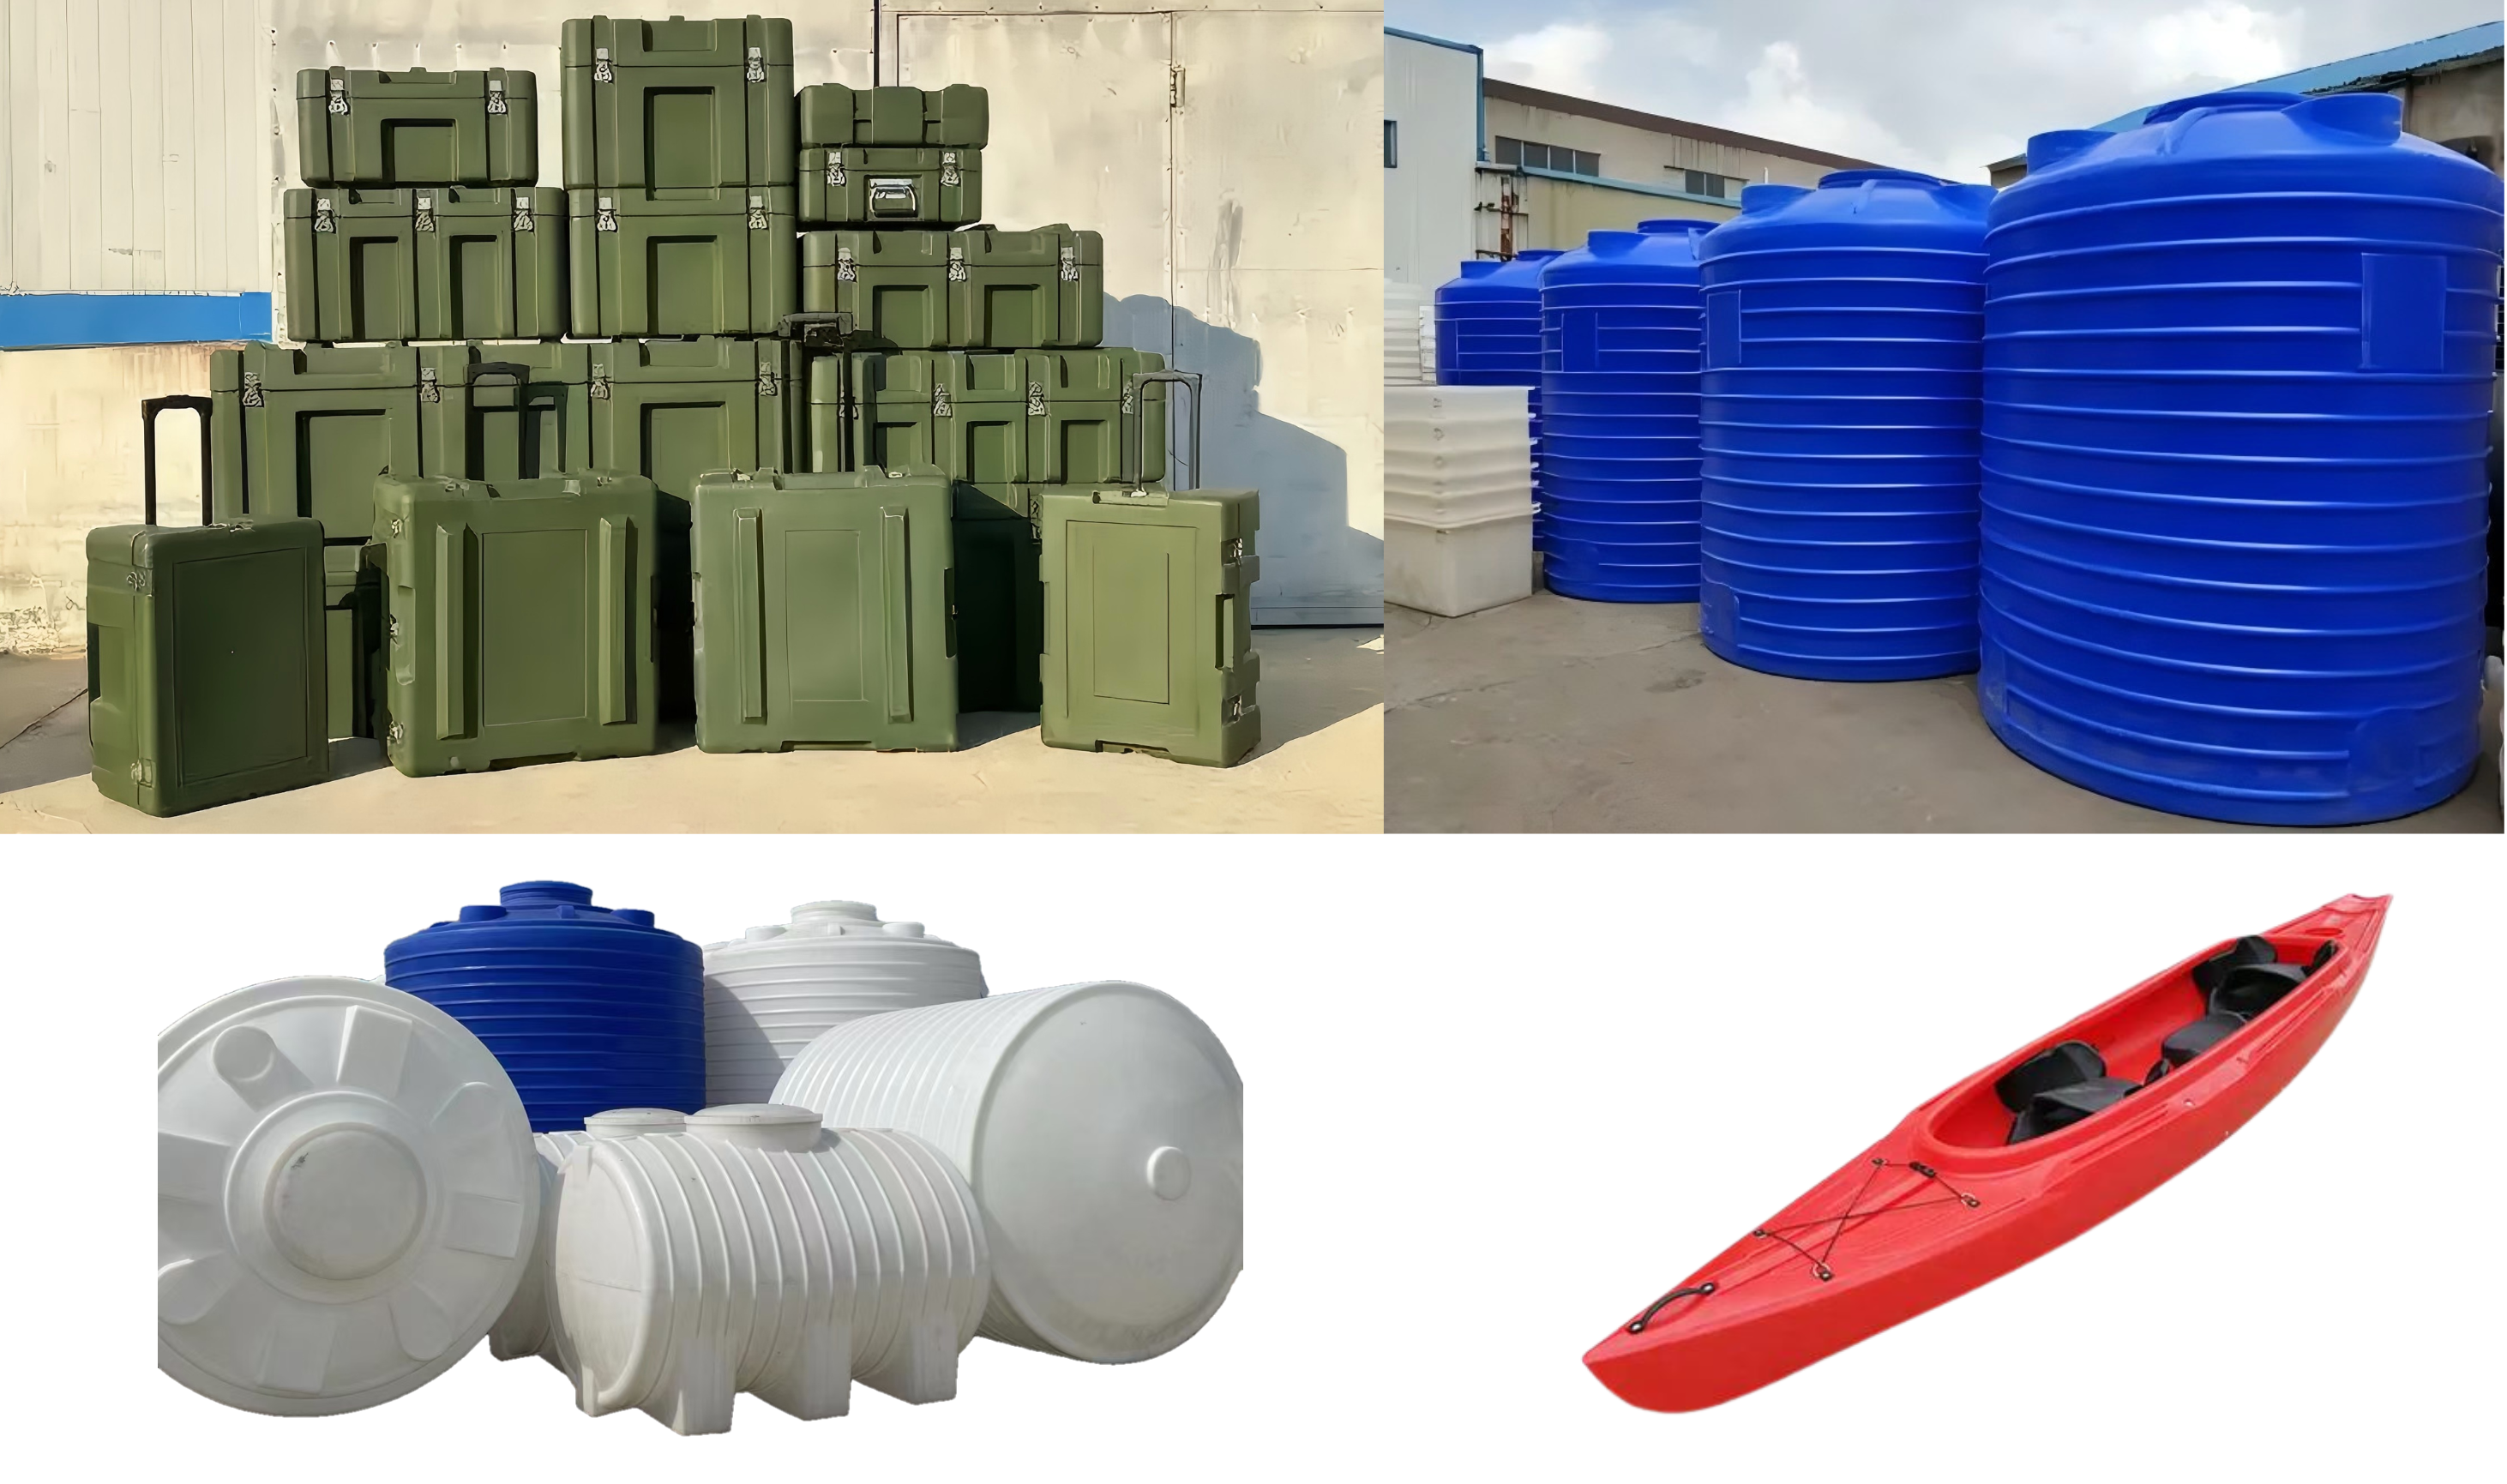
PE prášok na rotačné formovanie je široko používaný pre vodné nádrže, skladovacie nádrže, chemické kontajnery, cestné bariéry, kajaky, vybavenie detských ihrísk, vonkajší nábytok, poľnohospodárske nádrže a rôzne priemyselné výrobky.
Rôzne produkty majú rôzne požiadavky na pružnosť, odolnosť proti nárazu, tuhosť, UV odolnosť a chemickú odolnosť. Preto je potrebné zodpovedajúcim spôsobom zosúladiť rôzne PE suroviny a charakteristiky prášku.
Samotný materiál určuje niektoré vlastnosti konečného produktu, zatiaľ čo distribúcia veľkosti častíc prášku, tekutosť, teplota a stabilita spracovania môžu tiež ovplyvniť jeho tavenie, roztieranie a tvarovanie počas rotačného formovania.
Preto by sa mal vhodný PE rotačný prášok zladiť so špecifickou surovinou, požiadavkami na prášok a konečnou aplikáciou.
Prečo je skutočné testovanie PE materiálu také dôležité?
Dokonca aj v rámci rovnakej kategórie PE sa môžu rôzne materiály správať počas drvenia odlišne. Vlastnosti suroviny, počiatočná veľkosť častíc, obsah vlhkosti, pomer recyklovaného materiálu, prísady a cieľová veľkosť častíc prášku môžu ovplyvniť dávkovanie, teplotu rozomletia, výstup a konečný stav prášku.
Preto by sa výber PE drviča nemal spoliehať len na výkonové a výstupné špecifikácie uvedené v katalógu produktov. Je potrebné zvážiť aj skutočné materiálové a výrobné požiadavky.
Prostredníctvom skutočného testovania materiálu je možné priamejšie vyhodnotiť jemnosť prášku, výstup, nárast teploty a prevádzkovú stabilitu, čo poskytuje základ pre konfiguráciu zariadenia a výber parametrov procesu.
Otázky, ktoré je potrebné zvážiť pred kúpou drviča PE
Pri výbere drviča PE by ste sa nemali zameriavať len na výkon stroja alebo menovitý výkon. A čo je dôležitejšie, mali by ste zvážiť, či zariadenie zodpovedá vašim skutočným výrobným požiadavkám. Medzi kľúčové otázky patria:
-
Materiál: Bola testovaná skutočná PE surovina? Obsahuje recyklovaný PE?
-
Prášok: Aká je cieľová veľkosť častíc a distribúcia veľkosti častíc?
-
Výstup: Aký výkon môže stroj dosiahnuť pri spracovaní skutočného materiálu?
-
Teplota: Ako je kontrolovaný nárast teploty počas nepretržitého drvenia?
-
Pulverizácia: Je pracovná medzera disku nastaviteľná?
-
Chladenie: Je vhodnejšie chladenie vzduchom, vodné chladenie alebo kombinované chladenie?
-
Zber prášku: Ako sa bude prášok preosievať, zbierať a prepravovať?
-
Prevádzka: Môže zariadenie podporovať dlhodobú nepretržitú výrobu?
V konečnom dôsledku by sa mal vhodný PE drvič a konfigurácia systému určiť na základe skutočného materiálu, požiadaviek na prášok a cieľovej výrobnej kapacity.
Často kladené otázky o PE Rotomolding Powder
Aká veľkosť častíc je najlepšia pre PE prášok na rotačné tvarovanie?
Neexistuje žiadna jednotná veľkosť všetkých častíc, ktorá by bola vhodná pre všetky výrobky na rotačné formovanie.
Vhodné rozdelenie veľkosti častíc by sa malo určiť na základe živice, formy, podmienok spracovania a konečného produktu.
Je jemný PE prášok lepší na rotačné tvarovanie?
Nie nevyhnutne.
Príliš jemný prášok môže zvýšiť prašnosť a ovplyvniť tekutosť a správanie pri balení.
Kľúčom je skôr kontrola distribúcie veľkosti častíc, ktorá je vhodná pre konečnú aplikáciu, než jednoduché hľadanie najjemnejšieho možného prášku.
Čo ovplyvňuje tekutosť PE prášku?
Distribúcia veľkosti častíc, morfológia častíc, podiel jemných častíc, objemová hmotnosť, obsah vlhkosti a ďalšie materiálové charakteristiky môžu ovplyvniť tekutosť PE prášku.
Prečo je sypná hustota dôležitá pre prášok na rotačné tvarovanie?
Sypná hmotnosť ovplyvňuje balenie prášku, manipuláciu s materiálom a objem, ktorý zaberá daná hmotnosť prášku.
Preto by sa mala sypná hustota hodnotiť spolu s tekutosťou a distribúciou veľkosti častíc.
Môže sa recyklovaný PE použiť na prášok na rotačné tvarovanie?
Áno, ale zloženie a predchádzajúce podmienky spracovania recyklovaného PE sa môžu výrazne líšiť.
Vyžaduje drvenie PE chladenie?
Chladenie je vo všeobecnosti dôležitou súčasťou procesu, pretože drvenie vytvára teplo.
Či použiť chladenie vzduchom, vodné chladenie alebo kombinované chladenie vzduchom a vodou, by sa malo určiť na základe materiálu PE, výkonu, cieľovej veľkosti častíc a skutočných prevádzkových podmienok.
Aký typ drviča sa používa na výrobu prášku na rotačné tvarovanie PE?
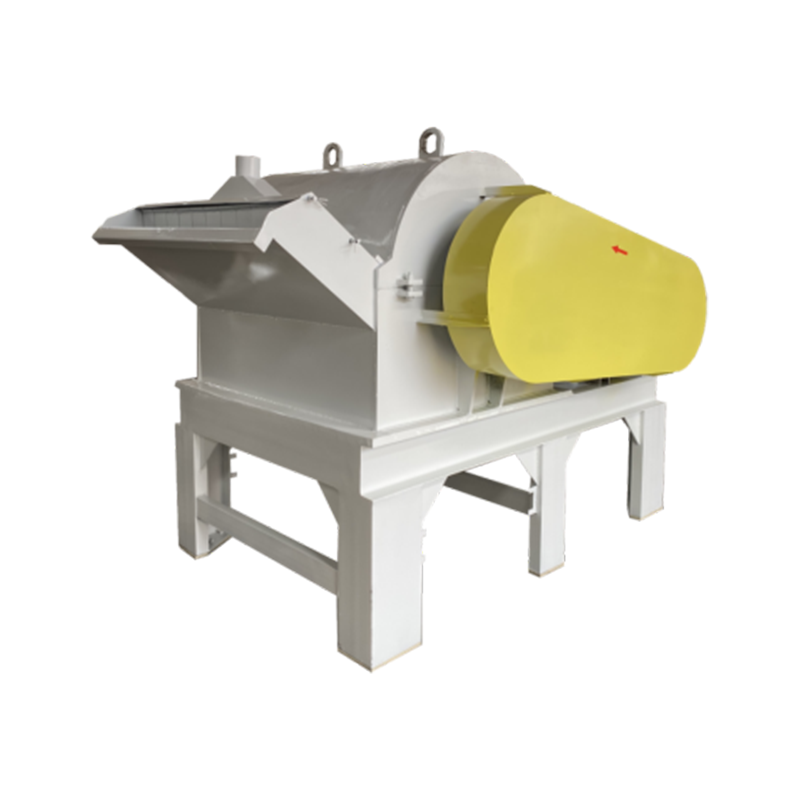
Diskové rozprašovače plastov sa bežne používajú na výrobu termoplastických plastových práškov.
Špecifická konfigurácia zariadenia by sa mala určiť na základe materiálu, cieľovej veľkosti častíc, výkonu a konečnej aplikácie.
Otestujte svoje riešenie na výrobu prášku na rotačné formovanie so skutočným PE materiálom
Dobré riešenie na výrobu prášku na rotačné formovanie by malo začať so skutočnými požiadavkami na PE materiál a výrobu, a nie spoliehať sa len na špecifikácie zariadenia.
Maoyuemu môžete poskytnúť:
-
Informácie o PE materiáli a počiatočná veľkosť častíc
-
Cieľová veľkosť častíc prášku
-
Požadovaný výkon a denné prevádzkové hodiny
-
Konečný rotačne tvarovaný výrobok a aplikácia
Mao Yue môže vykonať testy s použitím vášho skutočného materiálu na vyhodnotenie jemnosti prášku, výkonu, zvýšenia teploty, podávania a prevádzkového výkonu a potom ďalej určiť vhodné zariadenie a konfiguráciu systému.
To, na čom skutočne záleží, nie je jednoducho „Dá sa tento typ PE rozdrviť na prášok? ale či sa dá dôsledne spracovať na PE prášok, ktorý spĺňa požiadavky procesu rotačného tvarovania.
Pošlite nám svoje požiadavky na PE materiál a výrobu a kontaktujte Mao Yue pre skutočné testovanie materiálu.
Záver: Lepší prášok začína lepším práškovým procesom
Dobrý PE prášok na rotačné tvarovanie nie je definovaný jedinou veľkosťou častíc alebo parametrom. Je určená kombinovanou výkonnosťou tekutosti, objemovej hmotnosti, distribúcie veľkosti častíc, morfológie častíc, teplotnej stability a ďalších faktorov.
Tieto vlastnosti prášku závisia aj od celého výrobného procesu:
Kŕmenie → Rozdrvenie → Chladenie → Preosievanie → Zber prášku
Pre Mao Yue nie je cieľom jednoducho zmenšiť PE granule, ale pomôcť zákazníkom vyrábať PE prášok, ktorý je skutočne vhodný na rotačné tvarovanie prostredníctvom stabilného podávania, presného rozomletia, efektívneho chladenia, správneho preosievania a stabilného zberu prášku.
Jemnejší prášok preto nemusí byť nevyhnutne lepší. Správny prášok na rotačné formovanie by mal dosiahnuť rovnováhu medzi tekutosťou, distribúciou veľkosti častíc, správaním sa pri balení a stabilitou spracovania, čo v konečnom dôsledku spĺňa požiadavky na tvarovanie konečného produktu.