

 中文简体
Ak váš plastový prášok v pondelok vytvorí stabilný mostík v násypke a v utorok zaplaví skrutku, máte problém s tekutosťou, nie so strojom. Rovnaký drvič môže produkovať dávku, ktorá sa vyprázdni čisto, a ďalšiu dávku, ktorá zavesí, čo spôsobí nekonzistentné dávkovanie, nárazy a vyradené diely. V praxi je tekutosť prášku vlastnosťou, ktorá rozhoduje o tom, či váš následný proces prebieha hladko alebo sa zastaví na manuálne zrazenie. Táto príručka vysvetľuje, čo znamená tekutosť, ktoré premenné musíte ovládať a čo treba hľadať pri hodnotení voľne tečúceho prášku v rozprašovači.
Čo vlastne znamená tekutosť prášku
Na rozdiel od hustoty alebo veľkosti častíc nie je tekutosť jedinou vnútornou vlastnosťou materiálu. Je to odvodená vlastnosť, ktorá opisuje, ako sa prášok správa ako hromadná zostava za špecifických podmienok zariadenia. Prášok, ktorý dobre prúdi vo veľkom sile, sa môže v malom vibračnom podávači správať úplne inak. Preto skúsení spracovatelia považujú tekutosť za vlastnosť systému: materiál plus vybavenie plus prostredie.
Pri drvení plastov je cieľom produkovať prášok, ktorý sa podáva dôsledne, zásobníky sa vyprázdňujú bez premostenia a materiál sa prepravuje cez skrutky, rúry a matrice bez rázov. Keď vidíte lepkavé, aglomerované šarže, pozeráte sa na poruchu tekutosti. Pochopenie základných faktorov je prvým krokom k náprave. Pre hlbší pohľad na stranu stroja si pozrite naše čo je plastový drvič prehľad.
Faktory, ktoré riadia tok prášku pri drvení plastov
Nasledujúce faktory sú najdôležitejšie pri spracovaní termoplastov na prášok.
Distribúcia veľkosti častíc (PSD)
PSD je najsilnejším prediktorom toku. Úzka distribúcia okolo D50 znižuje počet jemných častíc, ktoré vypĺňajú medzery medzi väčšími časticami a zvyšuje vnútorné trenie. Ak je váš pomer D90/D50 príliš vysoký, získate širokú distribúciu s nadmernými jemnými časťami, čo zvyšuje súdržnosť a spôsobuje blokovanie prietoku. Keď si kúpite drvič, požiadajte o reprezentatívnu krivku PSD. Pre aplikácie rotačného tvarovania a predzmesi je praktickým cieľom úzke rozpätie 2,0 až 3,0.
Tvar častíc a textúra povrchu
Nepravidelné, vločkovité častice do seba zapadajú a odolávajú prúdeniu. Častice v tvare gule alebo zaoblenia sa pohybujú voľnejšie. Vyvážený dizajn čepele a kotúča vytvára častice s nižším pomerom strán, čím sa znižuje mechanické zablokovanie. Tiež drsný povrch zvyšuje trecí odpor, zatiaľ čo hladký povrch ho znižuje. Preto na výbere mlecieho mechanizmu záleží.
Vlhkosť a teplota
Povrchová vlhkosť vytvára tekuté mosty medzi časticami, čím sa dramaticky zvyšuje súdržnosť. Aj malá zmena z 0,1 % na 0,3 % vody môže premeniť voľne tečúci prášok na lepivú hmotu. Teplota tiež ovplyvňuje termoplasty: ak je mlyn horúci, prášok môže zmäknúť, zvariť sa a stratiť tekutosť. Preto je brúsenie pri okolitej teplote bez tekutého dusíka významnou výhodou pre PA a PP materiály.
Elektrostatický náboj
Plastové prášky sú izolanty a ľahko zachytávajú statický náboj. Opačne nabité častice sa priťahujú, vytvárajú agregáty a lepia sa na kovové povrchy. Použitie uzemneného zariadenia, správneho antistatického dizajnu a vhodnej rýchlosti rotora môže tento efekt potlačiť.
Ako merať tekutosť prášku
Nemôžete riadiť to, čo nemeriate. Štandardizované testy vám umožňujú porovnať váš prášok s kritériami prijatia a zmysluplne špecifikovať vybavenie.
| Metóda | Meranie | Voľne tečúci rozsah | Praktická poznámka |
|---|---|---|---|
| Uhol pokoja | Uhol vlasu po naliatí | 25-35 stupňov | Jednoduché, ale citlivé na výšku pádu |
| Hausnerov pomer | Sypaná hmotnosť po stláčaní / objemová hmotnosť prevzdušnená | Menej ako 1,25 | Dobrý indikátor pre prášky v zásobníkoch a násypkách |
| Carr Index | (Kúpať – prevzdušňovať) / Ťukať x 100 | menej ako 20 % | Vyžaduje starostlivý protokol poklepania |
| Rýchlosť prietoku clonou | Hmotnostný tok cez definovaný otvor za čas | Priamo merané | Najreprezentatívnejšie pre linky so skrutkovým podávaním |
Uhol pokoja poskytuje rýchlu kvalitatívnu kontrolu. Hausnerov pomer a Carr index poskytujú užitočné hodnotenia pre dizajn násypky. Prietok otvorom vám povie, ako sa materiál skutočne bude podávať cez skrutku alebo ventil. Pri obstarávaní požiadajte všetky tri o rovnaký prášok, ktorý plánujete spracovať. Porovnajte výsledky s voľne tečúcimi rozsahmi vyššie a použite údaje ako súčasť akceptačného testu.
Ako dizajn zariadenia zlepšuje tok prášku
Správny drvič dokáže viac než len zmenšiť veľkosť častíc. Riadi celú populáciu častíc a tepelnú históriu. Tu sú konštrukčné prvky, ktoré priamo zlepšujú tok:
- Nastaviteľná rýchlosť kotúča a medzera — Širšia medzera vytvára hrubší prášok, ktorý môže lepšie tiecť, ale nemusí spĺňať vaše požiadavky na proces. Užšia medzera poskytuje jemnejší prášok, ale môže vytvárať viac jemných častíc. Schopnosť vyladiť túto rovnováhu je nevyhnutná.
- Čepele a kotúče z legovanej ocele odolné voči opotrebovaniu — Opotrebované nástroje vytvárajú nerovnomerné tvary častíc a nadmerné jemné častice, čím sa ničí konzistencia toku. Tvrdené komponenty si držia svoju geometriu a udržujú PSD stabilné po mnoho ton.
- Regulácia teploty — Práškovanie pri okolitej teplote zabraňuje aglomerácii súvisiacej s teplom bez potreby tekutého dusíka. To je obzvlášť cenné pre PP a PA, kde kryogénne mletie zvyšuje náklady a zložitosť.
- Klasifikácia vzduchu alebo integrované tienenie — Odstránenie nadrozmerných a ultrajemných frakcií z výstupného prúdu sprísňuje PSD a priamo zlepšuje prietok.
Napríklad pri spracovaní PA alebo PP mlynček pri okolitej teplote, ktorý sa nespolieha na tekutý dusík, znižuje prevádzkové náklady a zároveň produkuje prášok, ktorý zostáva voľne tečúci v mieste použitia. Pri rotačnom formovaní je výstup s vysokou rovnomernosťou to, čo vám hovorí, že prášok konzistentne vyplní formu a čisto odformuje.
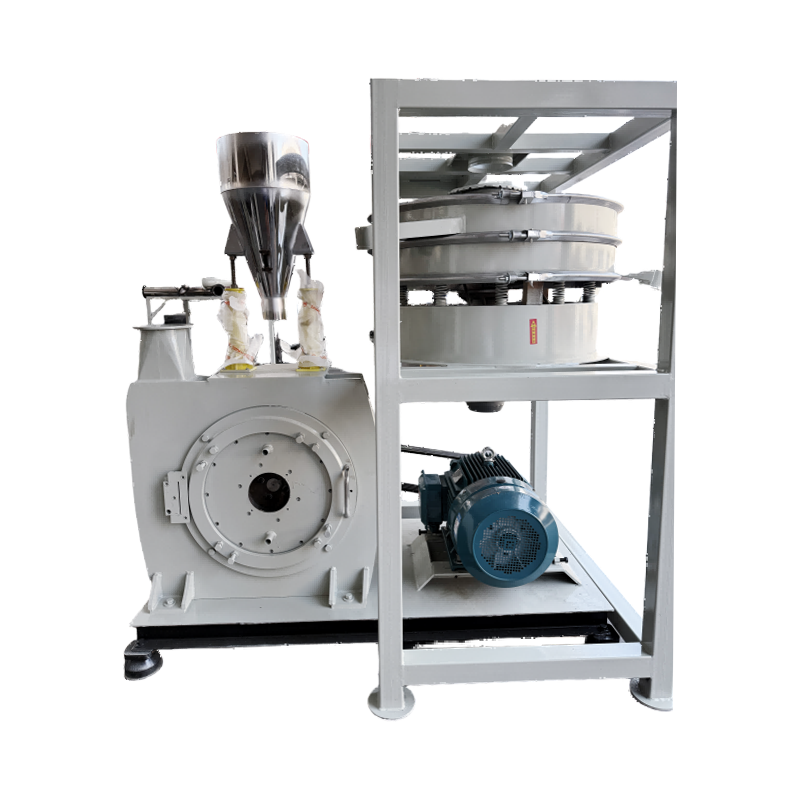
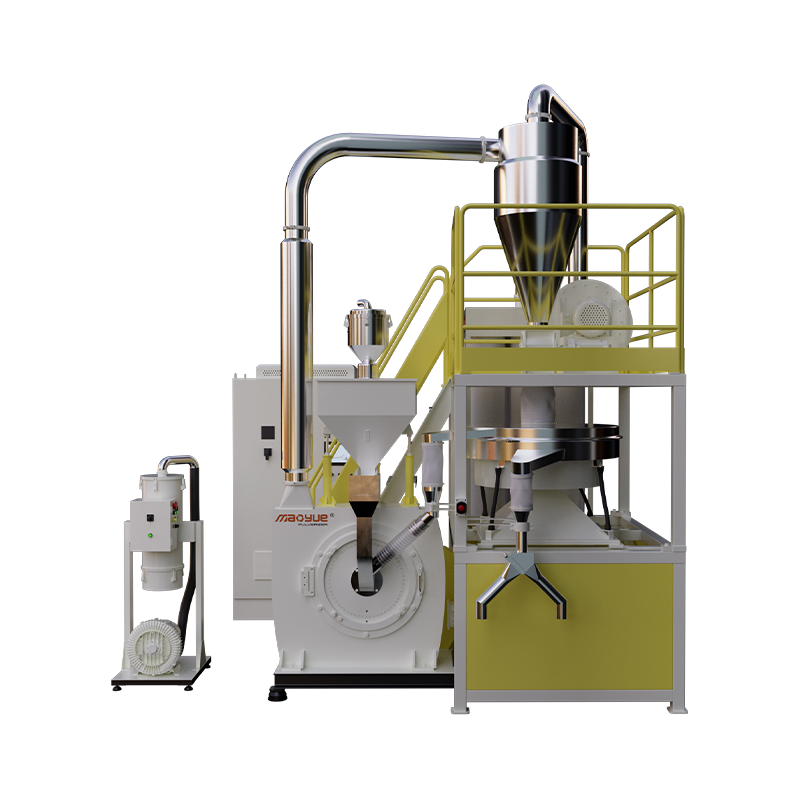
 Pulverizátor PA/PP pri okolitej teplote bez kvapalného dusíka Tento drvič spracováva PA a PP pri teplote okolia, čím sa eliminujú náklady na tekutý dusík a zároveň sa vyrába voľne tečúci prášok. Jeho účinný brúsny kotúč a riadená teplota zabraňujú degradácii a priľnavosti taveniny, vďaka čomu je cenovo výhodný pre malé až stredne veľké prevádzky. Zobraziť produkt →
Jemné PVC prášky: Špeciálny prípad
Drvenie PVC predstavuje svoje vlastné problémy s tekutosťou. Cieľom je často jemný prášok s veľkým povrchom, ktorý je vo svojej podstate súdržnejší. Zároveň sa PVC degraduje, ak sa brúsna zóna príliš zahreje. Rozdrvovač jemného prášku musí vyvážiť úzku PSD s kontrolovanou teplotou, aby sa prášok udržal v tekutom stave. Hľadajte stroj, ktorý ponúka vysokoúčinný brúsny kotúč s väčším rotorom, pretože pomáha rýchlo odvádzať materiál a zabraňuje nadmernému frézovaniu.
Keď systém vytvorí správnu populáciu častíc, získate prášok, ktorý pretečie cez cyklón a do vreca bez upchávania, čo je presne tam, kde na tekutosti záleží najviac.
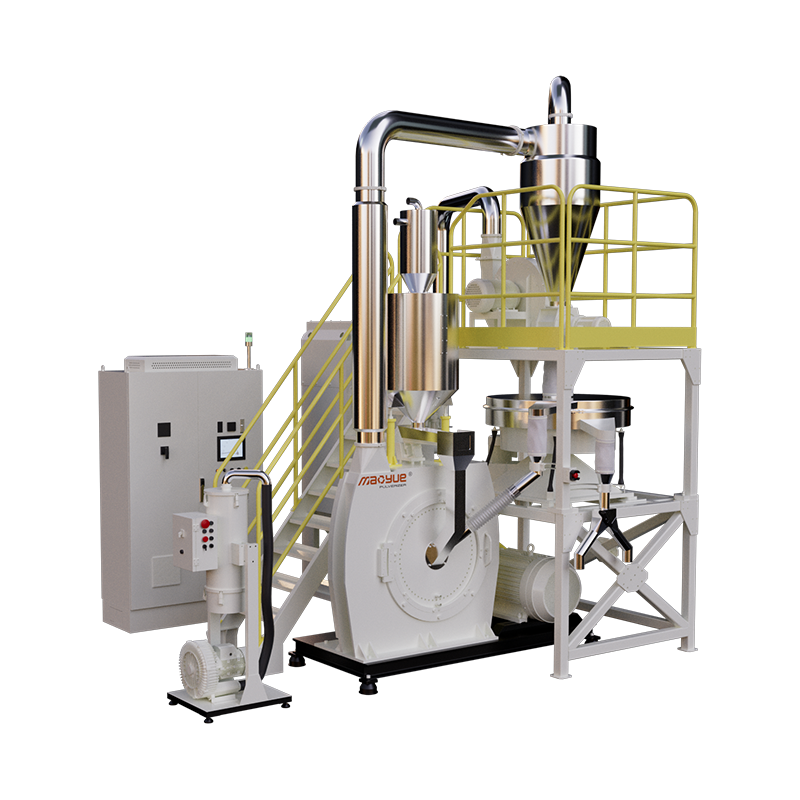
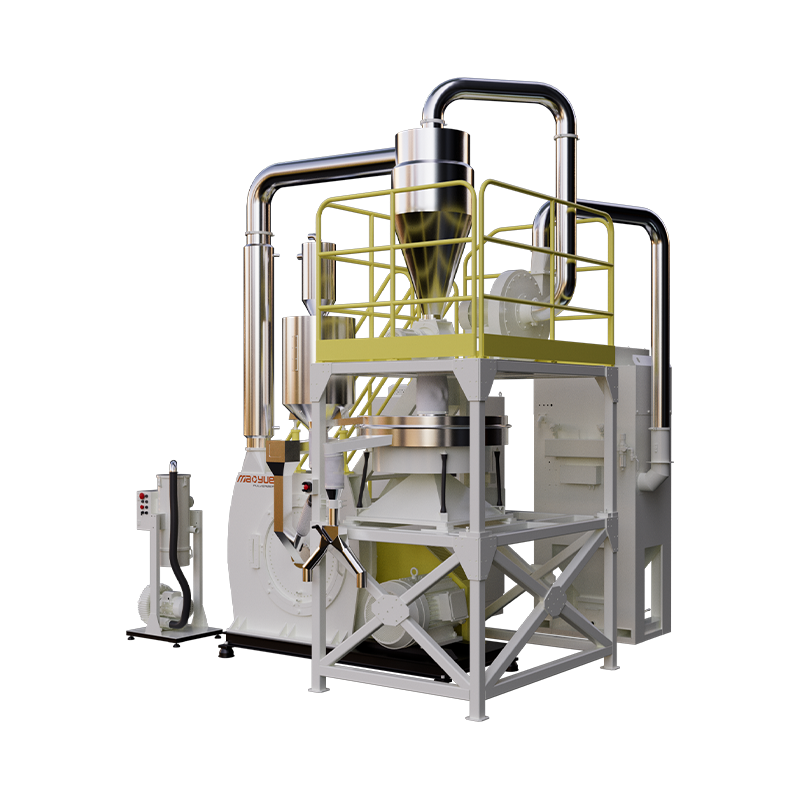
 Vysokokapacitný drvič jemného prášku z PVC na recykláciu vo veľkom meradle Tento 900 mm drvič, navrhnutý na vysokovýkonnú recykláciu PVC, poskytuje až 1300 kg/h s odolnými zliatinovými diskami s výdržou 1500-2200 hodín. Dvojokruhové chladenie a tlmenie vibrácií zaisťujú stabilný, farebne stály prášok aj v nepretržitej prevádzke 24/7. Zobraziť produkt →
Čo je potrebné skontrolovať pred kúpou rozprašovača
Keď porovnávate cenové ponuky od výrobcov drvičov, použite nasledujúci kontrolný zoznam, aby ste sa vyhli rozhodovaniu len na základe ceny. Ak chcete získať širší kontext o faktoroch výberu, prečítajte si naše plastové vedenie drviča .
- Požiadajte o správu PSD pre váš skutočný materiál pri vašej cieľovej kapacite. Pozrite sa na D50, D90 a rozpätie.
- Požiadajte o skúšku tekutosti na výsledný prášok. Dodávateľ, ktorý môže poskytnúť uhol uloženia a údaje o Hausnerovom pomere, vám ukazuje, že rozumie následným dôsledkom.
- Skontrolujte brúsne komponenty — Sú čepele a kotúče z tvrdenej legovanej ocele? Aká je predpokladaná životnosť v tonách? Aké sú náklady na výmenu?
- Skontrolujte tepelný výkon — Riadi stroj teplotu ložiska a komory? Pre materiály citlivé na teplo, beží pri teplote okolia?
- Pozrite sa na stabilitu priepustnosti — Stroj, ktorý prebrúsi prvú dávku a podbrúsi neskôr, vám poskytne pohyblivý štandard tekutosti. Požiadajte o záruku kapacity s toleranciou, napríklad ±5% na D90.
Vysoko rovnomerný prášok na rotačné tvarovanie je dobrým testovacím prípadom. Ak zariadenie produkuje stabilnú, rovnomernú populáciu častíc, uvidíte menej odpadu produktu a viac opakovateľných cyklov.
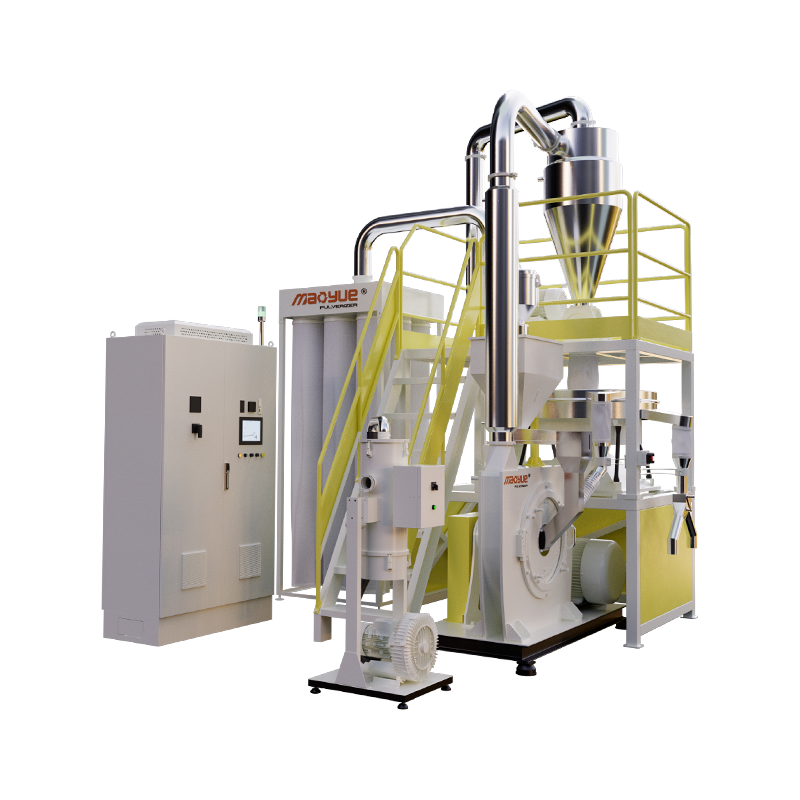
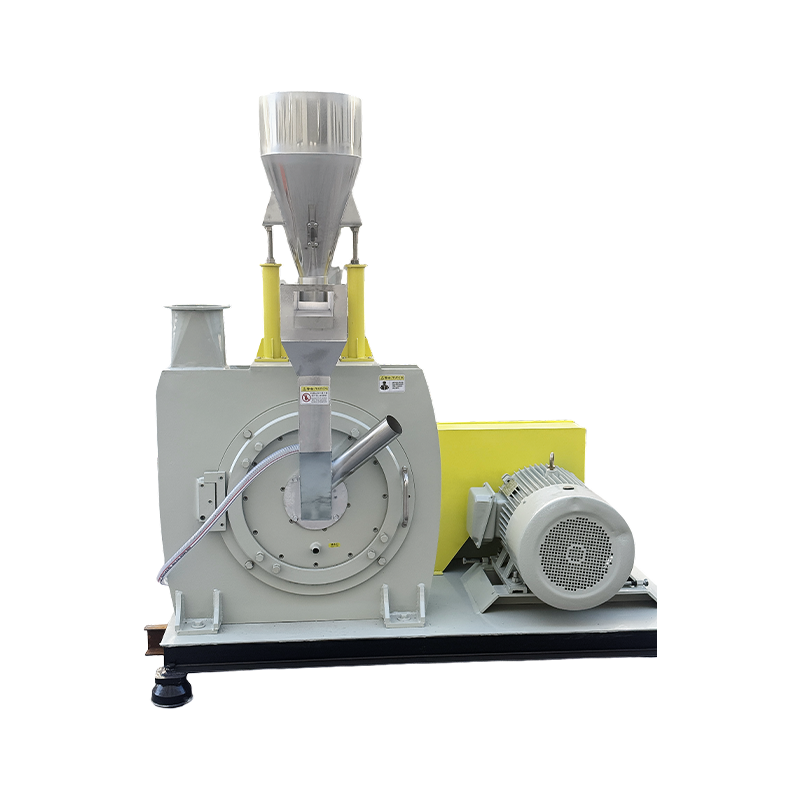
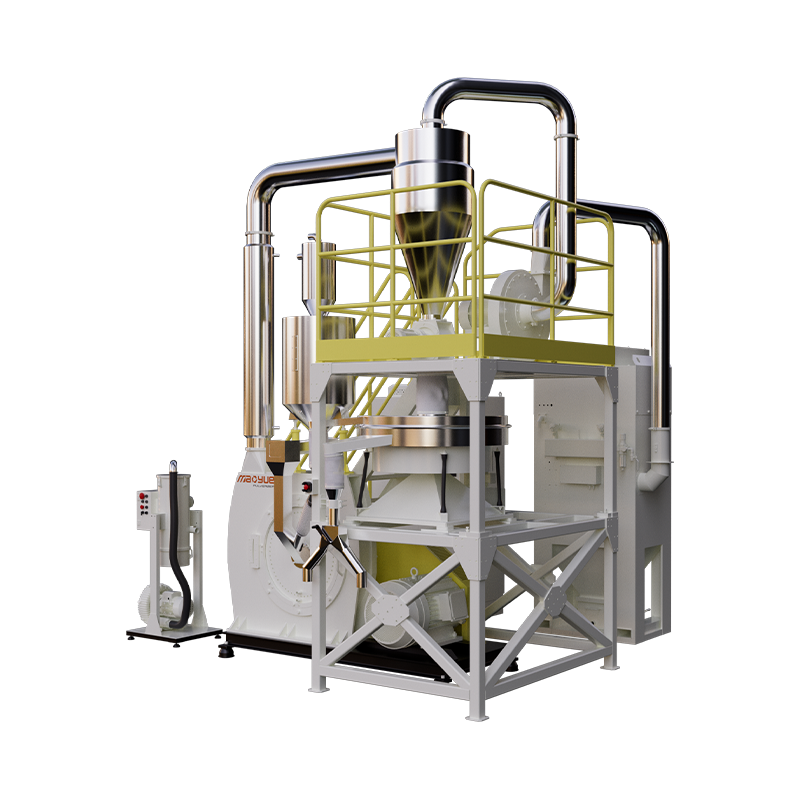 Pevný rotačný práškovací stroj s vysokou rovnomernosťou pre výrobu vo veľkom meradle Tento drvič s 800 modelmi, navrhnutý na rotačné tvarovanie, produkuje 600 – 1 500 kg/h s veľkosťou častíc 20 – 100 mesh. Jeho presne brúsené disky DC53 zaisťujú úzku distribúciu častíc, čím znižujú chyby produktu, ako sú drsné povrchy a nerovnomerná hrúbka. Zobraziť produkt →
Tekutosť prášku má priamy vplyv na prevádzkovú dobu výroby, kvalitu produktu a bezpečnosť procesu. Nie je to kozmetická metrika; je to rozdiel medzi silom, ktoré sa vyprázdňuje a silo, ktoré potrebuje kladivo. Keď pochopíte, prečo prietok zlyhá, ako to merať a ktoré funkcie zariadenia tomu bránia, môžete určiť drvič, ktorý dodáva konzistentný, voľne tečúci prášok – nielen menší.
Keď budete hodnotiť svoj ďalší stroj, použite tu opísané testy a rozsahy ako základ pre prijatie a uistite sa, že dodávateľ dokáže, že jeho zariadenie si zachová tento výkon počas životnosti súpravy kotúčov a nožov.