

 中文简体
Len malá časť plastového odpadu, ktorý sa každoročne vyprodukuje, sa premení späť na využiteľnú surovinu. Z plastov, ktoré sa vrátia do výroby, sa s väčšinou manipuluje mechanicky: triedi sa, umýva sa, zmenšuje sa veľkosť, roztaví sa a znova sa zloží do nových produktov. Medzi týmito krokmi je redukcia veľkosti častíc tam, kde sa vyhráva alebo stráca ekonomika recyklácie. Technológia recyklácie plastov používaná v tomto štádiu a kvalita drviča, ktorý vykonáva prácu, priamo riadi priepustnosť, spotrebu energie, rovnomernosť prášku a konečnú trhovú hodnotu regenerovaného materiálu. Rozdrvovač, ktorý má tesné okienko veľkosti častíc, môže premeniť šrot nízkej kvality na prémiovú surovinu, zatiaľ čo drvič, ktorý produkuje nekonzistentný prášok, robí každý následný proces drahším. Tento článok vysvetľuje, ako sa porovnávajú dve hlavné skupiny technológií recyklácie plastov, prečo je jemné mletie v praxi tak dôležité a čo treba hľadať pri výbere drviaceho zariadenia na recykláciu.
Mechanická a chemická recyklácia: ako sa porovnávajú
Mechanická recyklácia je dnes najrozšírenejšou technológiou recyklácie plastov. Hodí sa na čistý jednopolymérový odpad, ako sú PET fľaše, HDPE nádoby, PE fólie, PP prepravky a odrezky z PVC rúr. Typická linka kombinuje triedenie, premývanie, zmenšovanie veľkosti, filtráciu taveniny a peletizáciu. Výstupom sú vločky, prášok alebo peleta, ktoré môžu znovu vstúpiť do extrúzie, vstrekovania, rotačného tvarovania alebo výroby predzmesi. Ekonomika je atraktívna, pretože vstup energie je relatívne nízky a kapitálové náklady na zariadenie sú dobre známe, ale metóda závisí od kvality suroviny. Ak je vstup kontaminovaný alebo obsahuje zmiešané polyméry, mechanická cesta rýchlo dosiahne svoj limit.
Chemická recyklácia, nazývaná aj pokročilá recyklácia, má opačný prístup. Namiesto roztavenia plastu technológia rozbije polymérne reťazce späť na monoméry, uhľovodíkové oleje alebo syntézny plyn. Pyrolýza ohrieva plast bez kyslíka za vzniku ropy a plynu; depolymerizácia obráti polymerizáciu pre špecifické živice; solvolýza využíva rozpúšťadlá na rozpúšťanie a separáciu polymérov; a hydrotermálna úprava využíva stlačenú vodu na rozklad odpadu. Tieto cesty spracovávajú zmiešané, laminované alebo kontaminované prúdy, ktoré mechanické linky nedokážu ekonomicky spracovať. Kompromisom je vyššia energetická náročnosť, zložitejšie riadenie procesov a v mnohých prípadoch väčšia uhlíková stopa na tonu, kým technológia nevyzreje. Závody v komerčnom rozsahu rastú, ale kapacita stále výrazne zaostáva za objemom plastového odpadu, ktorý už mechanické recyklátory spracúvajú.
Pre väčšinu recyklátorov zostáva mechanická recyklácia chrbticou ich činnosti, zatiaľ čo chemické technológie slúžia ako doplnkový výstup pre ťažké frakcie. Obe cesty závisia od dobrej redukcie veľkosti v smere toku: chemické reaktory potrebujú konzistentné rozmery náplne, aby bola konverzia stabilná, a mechanické linky produkujú prášky, ktorých kvalita určuje výkon v smere toku. Recyklátor, ktorý zvládne krok zmenšenia veľkosti, získava pákový efekt v rámci celého závodu.
Prečo drvenie kvality poháňa ekonomiku recyklácie
Následné procesy sú neúprosné, pokiaľ ide o veľkosť častíc. Rotačné formovanie napríklad vyžaduje PE prášok v úzkom rozsahu, typicky od asi 200 do 500 mikrónov, aby sa živica roztavila rovnomerne a spojila sa bez dier. Predzmesi a polymérne zmesi uprednostňujú jemné prášky so stabilným tokom. Keď drvič produkuje širokú distribúciu veľkosti častíc, prášok segreguje v silách, zle prúdi cez dávkovacie zariadenie a zanecháva hrubé častice, ktoré sa úplne neroztopia. Výsledkom sú vyradené diely, dodatočná spotreba energie a stratená marža. Meranie distribúcie pomocou štandardnej sitovej analýzy predtým, ako prášok opustí závod, je jediným spoľahlivým spôsobom, ako zistiť, čo ďalší proces skutočne dostane.
Nadmerné brúsenie je rovnako nákladné. Tlačenie materiálu jemnejšieho, než proces vyžaduje, spotrebuje dodatočnú energiu a urýchľuje opotrebovanie nožov, diskov a sitiek. Podmletie naopak vytvára nadrozmerné častice, ktoré sa musia znovu spustiť, čím sa kapacita linky efektívne zníži na polovicu. Správna technológia recyklácie plastov na zmenšenie veľkosti je preto taká, ktorá udrží cieľovú jemnosť pri menovitom výkone, so stabilnou reguláciou teploty a predvídateľným opotrebovaním. V praxi to znamená zosúladiť konštrukciu rotora, geometriu brúsneho kotúča a konfiguráciu sita s polymérom a zamýšľanou aplikáciou, a nie kupovať generický stroj a dúfať v to najlepšie.
| Materiál | Typická aplikácia | Cieľová jemnosť | Kritický parameter |
|---|---|---|---|
| PE šrot | Prášok na rotačné tvarovanie | 200 až 500 mikrónov | Jednotnosť a plynutie |
| PVC šrot | Jemný prášok na tuhé profily | 150 až 300 mikrónov | Regulácia tepla a opotrebovanie |
| PA a PP šrot | Recyklovaný inžiniersky prášok | 300 až 800 mikrónov | Prevádzka pri okolitej teplote |
V tabuľke sú zhrnuté typické situácie, ktorým čelí recyklátor. Každý riadok ukazuje na inú konfiguráciu stroja, a preto jediný univerzálny drvič málokedy poskytuje prijateľné výsledky vo všetkých troch skupinách materiálov. Výrobné skúsenosti s každým typom polyméru sú to, čo oddeľuje dizajn, ktorý funguje, od dizajnu, ktorý strávi svoju životnosť údržbou.
Prispôsobenie zariadenia polyméru
Regenerácia PE na rotačné tvarovanie
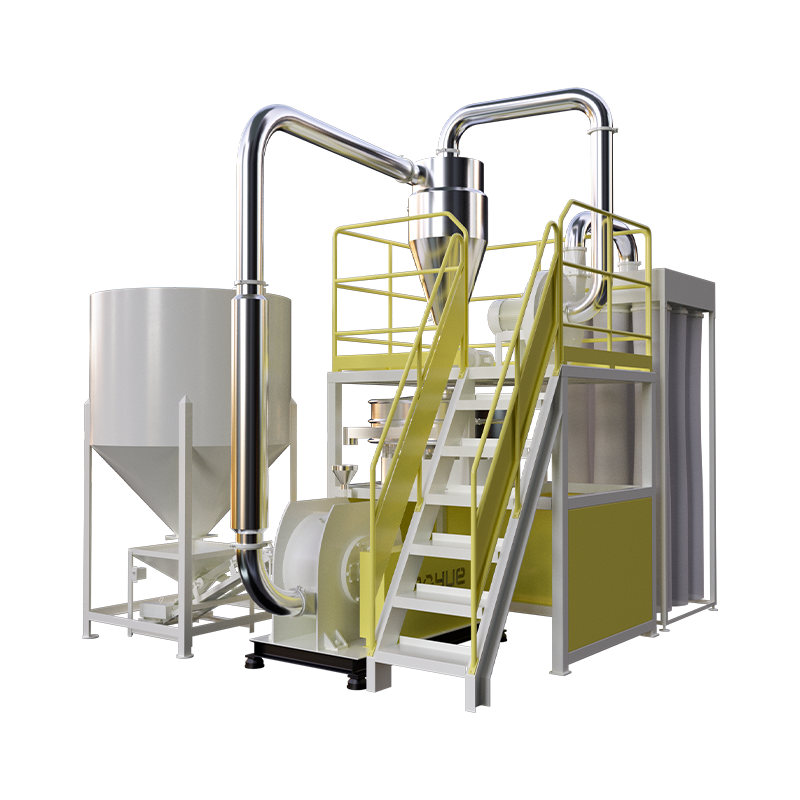
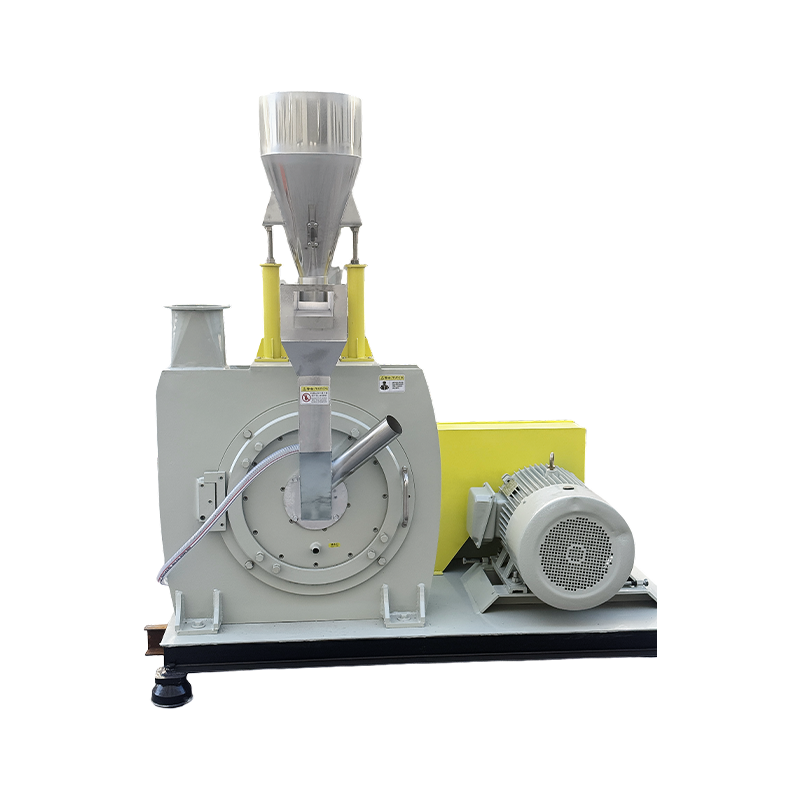
Rotomulding je jednou z najnáročnejších aplikácií recyklácie PE. Prášok musí mať úzku distribúciu veľkosti častíc, pretože hrubé častice vytvárajú povrchové nedokonalosti a jemný prach spôsobuje slabý tok. Moderné kotúčové drviče s vysokorýchlostnými rotormi a presne opracovanými brúsnymi kotúčmi dokážu vyrábať PE prášok s vysokou priepustnosťou pri zachovaní požadovanej rovnomernosti. Venovaný PE rotačný práškový drvič s vysokou rovnomernosťou je praktickou investíciou pre recyklátorov, ktorí napájajú rotačné formovacie linky, pretože konzistencia prášku sa priamo premieta do nižšej miery zmetkovitosti vo výlisku. Operátori by sa tiež mali pozrieť na to, či stroj zvládne mierne nepravidelnú geometriu recyklovaných vločiek bez zaseknutia, pretože tvar vločiek sa líši od pôvodných peliet.
 PE Rotomolding prášok s vysokou rovnomernosťou 600 dodávatelia drviča, továreň - Changz Changzhou Mao Yue Intelligent Equipment Co., Ltd. je PE rotačný prášok s vysokou jednotnosťou 600 práškových dodávateľov a továreň v Číne,... Zobraziť produkt →
PVC šrot a dôležitosť odolnosti proti opotrebovaniu
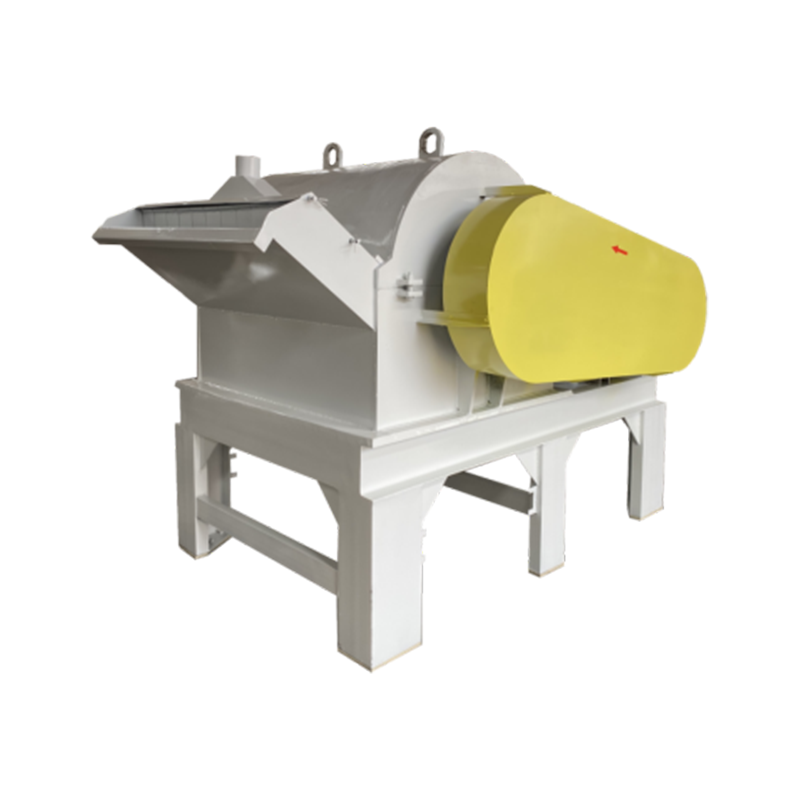
PVC je citlivé na teplo a prirodzene abrazívne. Pri rozdrvení na prášok zvyšuje trenie na čele kotúča teplotu a ak sa materiál prehreje, degraduje, pričom sa uvoľňujú korozívne zlúčeniny, ktoré napádajú mleciu komoru. To je dôvod, prečo linky na recykláciu PVC potrebujú drvič s veľkoryso dimenzovaným rotorom, stabilným odvodom tepla a nástrojmi odolnými voči opotrebovaniu. A PVC drvič odolný voči opotrebovaniu používa čepele z legovanej ocele a tvrdené kotúče na predĺženie životnosti medzi intervalmi údržby, čo je najväčší nákladový faktor pri mletí chlórovaných polymérov. Krmivo musí byť tiež suché a bez kovových úlomkov, pretože mäkký bod PVC uľahčuje vtlačenie nečistôt do brúsneho povrchu a urýchľuje ryhovanie.
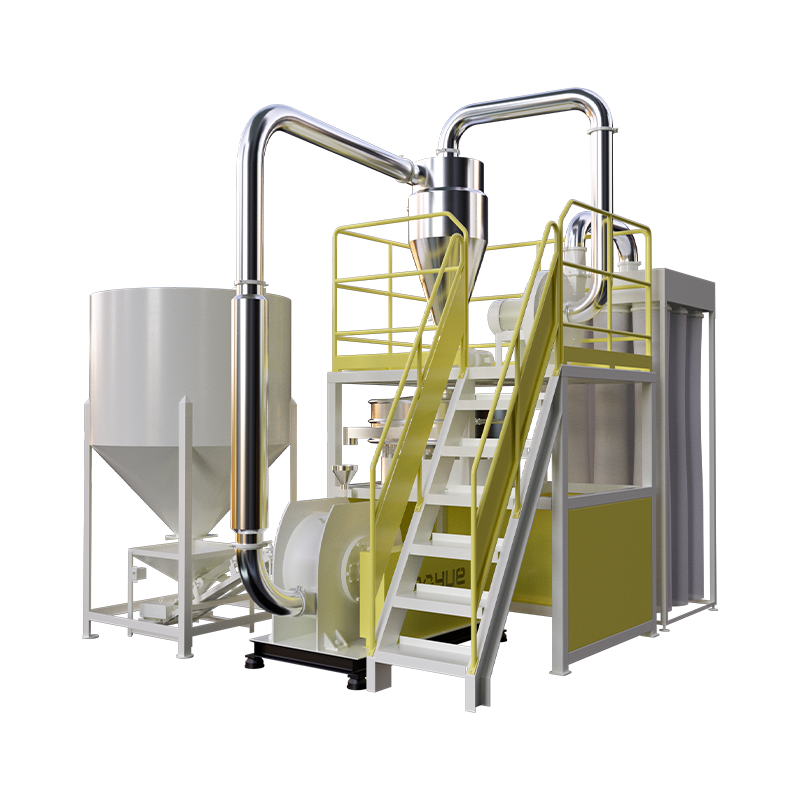 Dodávatelia drviča odolného voči opotrebovaniu PVC model 850, továreň - Changzhou Mao Yue Inte Changzhou Mao Yue Intelligent Equipment Co., Ltd. je dodávateľom drvičov odolných voči opotrebovaniu PVC modelu 850 a továrňou v Číne, vlastný model 85... Zobraziť produkt →
PA a PP strojársky šrot
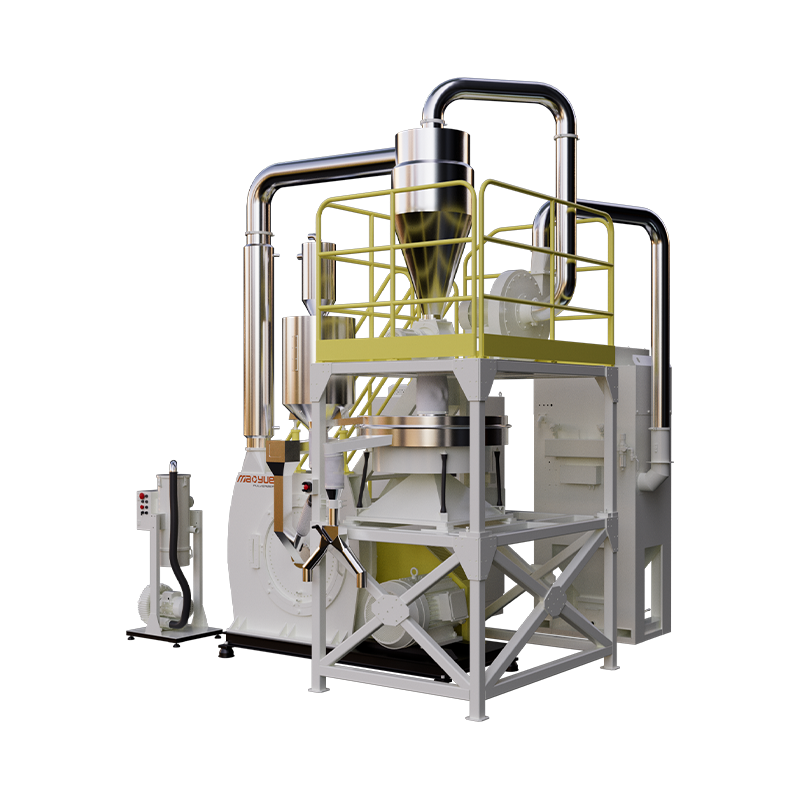
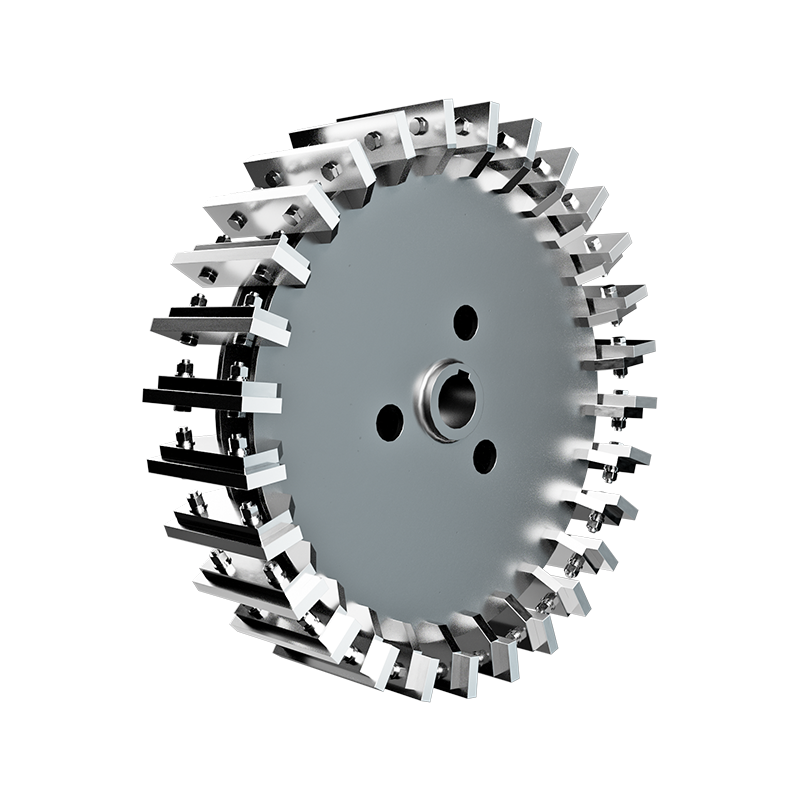
Polyamid a polypropylén sú húževnaté, tvárne materiály. Bežná prax vyžaduje kryogénne chladenie kvapalným dusíkom na skrehnutie polyméru pred mletím, čo je proces, ktorý zvyšuje náklady na tonu a komplikuje kryogénne skladovanie a manipuláciu. Alternatívou je brúsenie pri okolitej teplote, kde sú geometria stroja a otáčky rotora navrhnuté tak, aby udržiavali materiál chladný vďaka krátkej dobe zotrvania a efektívnemu prúdeniu vzduchu. Tento prístup úplne eliminuje kvapalný dusík z procesu. An teplota okolia PA PP mlynček bez tekutého dusíka znižuje prevádzkové náklady a zjednodušuje požiadavky na bezpečnosť závodu, vďaka čomu je vhodný pre recyklátorov, ktorí spracovávajú strojársky odpad. Vyžaduje si to však starostlivú pozornosť veľkosti sita a rýchlosti posuvu, pretože stroj sa spolieha na rýchle odstraňovanie mletého materiálu, aby sa zabránilo hromadeniu tepla.
 Brúska pri okolitej teplote 500PA/PP nevyžaduje žiadnych dodávateľov tekutého dusíka, fakt Changzhou Mao Yue Intelligent Equipment Co., Ltd. je brúska pri okolitej teplote 500PA/PP nevyžaduje žiadnych dodávateľov tekutého dusíka a fakt... Zobraziť produkt →
Kritériá výberu pre operácie recyklácie
Výber drviča pre recyklačnú linku je nákupné rozhodnutie, ktoré sa vyplatí po rokoch, takže porovnanie by malo ísť nad rámec pôvodnej ceny. Nasledujúce faktory oddeľujú stroj, ktorý vyrába ziskový prášok, od stroja, ktorý spotrebúva energiu a prestoje.
- Priepustnosť pri špecifikovanej jemnosti. Overte si, či výrobca publikuje údaje o jemnosti a kapacite za rovnakých podmienok, aké budete spúšťať. Opýtajte sa, aké percento výstupu zostáva v okne cieľovej veľkosti častíc.
- Energia na tonu. Brúsenie plastov je energeticky náročné. Rozdiely 10 až 20 percent v špecifickej spotrebe energie priamo menia cenu prášku a pri vysokom využití sa tento rozdiel môže do roka zaplatiť za lepší stroj.
- Náklady na opotrebiteľné diely a životnosť. Čepele, kotúče a rotory sú spotrebný materiál. Skontrolujte, či ide o kalenú legovanú oceľ a či ich dodávateľ vyrába vo vlastnej réžii, pretože to ovplyvňuje cenu aj dodaciu lehotu.
- Riadenie teploty. Pre PVC a akúkoľvek formuláciu citlivú na teplo určuje konštrukcia mlecej komory a prietok vzduchu, či dosiahnete stabilný výkon alebo častú degradáciu živice.
- integrácia. Rozdrvovač je súčasťou linky. Kŕmenie, zber prachu a následná doprava sa musia posudzovať spoločne, nie ako dodatočný nápad.
Kupujúci, ktorí chcú podrobný rozpis typov strojov a cien, nájdu a Sprievodca plastovým drvičom, ktorý obsahuje typy, použitie a tipy na nákup užitočné predtým, ako požiadajú o cenové ponuky. Oplatí sa pracovať aj s a výrobca drvičov s desaťročiami výrobných skúseností a výrobu vlastných nožov a kotúčov, pretože to má tendenciu skracovať dodávky náhradných dielov a znižovať náklady na údržbu počas životnosti stroja. Dodávateľ s niekoľkými obrábacími dielňami a špecializovaným centrom na výrobu čepelí môže reagovať rýchlejšie, keď je potrebné vymeniť opotrebiteľné diely, a že odozva je dôležitejšia pri 24-hodinovej recyklačnej linke ako pri dávkovej prevádzke s nízkym využitím.
Voľba medzi technológiou mechanickej a chemickej recyklácie plastov nemusí byť rozhodnutím buď-alebo. Vo väčšine operácií recyklácie je drvič miestom, kde sa obe cesty stávajú ekonomicky životaschopnými alebo neživotaschopnými. Stroj, ktorý zachováva jemnosť, kontroluje teplotu a udržiava spotrebu energie pod kontrolou, premení aj šrot nízkej hodnoty na prášok, za ktorý sú spracovatelia ochotní zaplatiť. Prispôsobte zariadenie polyméru, naplánujte opotrebovanie a recyklačná linka prinesie maržu, ktorú priemysel očakáva.